
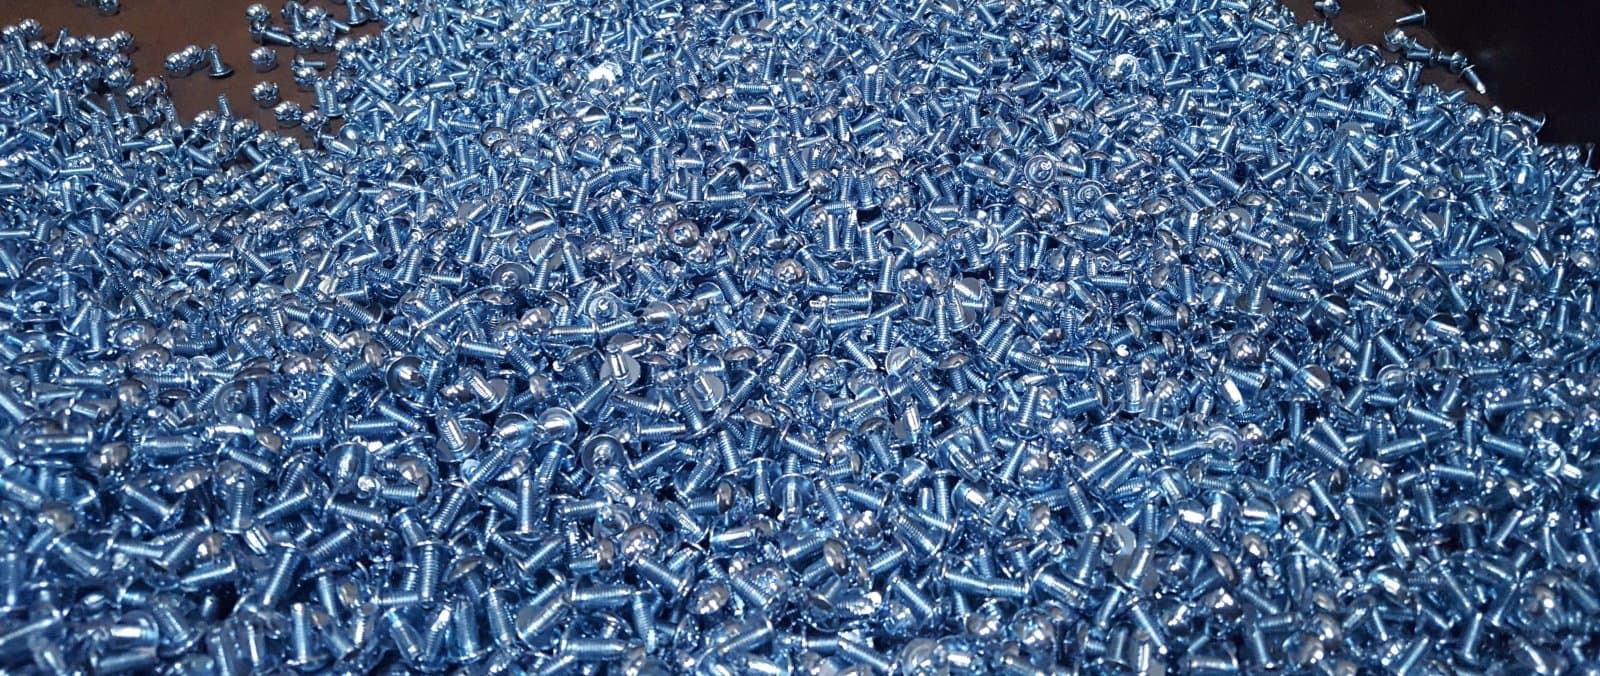
座金 — ねじも強度区分もなく、重なりの問題がある
平座金に強度区分はなく、あるのは ISO 7089 の硬さ区分だけ。平板がバレル内で互いを遮蔽する理由、薄物に低試験力の硬さ測定が要る理由、そして焼入れ皿形座金にベーキングが要る場面。
主要仕様の一覧
| ねじ・寸法規格 | ISO 7089 / DIN 6796 · no thread |
|---|---|
| 公差域クラス | ねじがないため、ISO 965 も ISO 1502 も適用されません。 |
| バレル可能範囲 | nominal 3 – 24 mm, thickness 0.5 – 4 mm |
| ラック / バスケット | large-series and thin blanks that nest |
| 強度の規定 | no property class — 100/200/300 HV classes |
| ISO 4042 ベーキング | 硬さ区分によって分かれる |
| 確認日 | 2026-08-04 |
座金にはゲージを通すねじも、証明すべき強度区分も、平形にいたっては強度要求すらありません。そのため本ページの中で最も仕様を書きやすい部品であり、同時に最も均一にめっきしにくい部品でもあります。平板は面どうしで重なり、締結荷重を受けるまさにその面を隠してしまうからです。
この形状がこの工程になる理由
打ち抜かれた平らな円板はバレルの古典的な難題です。重なり合い、重なった二枚は接触面を遮蔽するため、皮膜は座面で最も薄くなります。厚さ1 mm 程度以下の座金は焼入れでわずかに皿状に反り、反った座金は頭部の下で平らに座りません。がたつき、フレッティングを起こし、軸力を失います。付き回りを決めるのは液の組成よりも、装入量、回転、時間です。
この形状で扱う鋼種
主な用途分野
ねじ・公差・寸法規格
ここにねじはなく、ISO 965 も ISO 1502 も適用されません。管理される寸法は内径、外径、厚さ、平面度で、ISO 7089(部品等級A)、ISO 7090(面取り付き)、ISO 7091(等級C)、ISO 7093-1(大形系列)、タッピンねじ用の ISO 10673 から取ります。ばね形と皿形は DIN 127、DIN 6796、DIN 6798 から、皿ばねは DIN 2093 からで、後者は荷重曲線を持つ本当に別の系統であり、単なるスペーサーではありません。
サイズ範囲と治具のかけ方
呼び 3〜24 mm、厚さおよそ 0.5〜4 mm が通常のバレル範囲です。ハンドリング上で重要なのは外径ではなく厚さと径の比です。薄くて径の大きい板ほど強く重なるため、呼び寸法がバレル範囲でも間隔をとるかラックに回します。
強度の規定
平座金に強度区分はありません。ISO 898 は座金を対象としておらず、図面の「8.8 の座金」は存在しないものを求めていることになります。ISO 7089 と ISO 7091 が定めているのは硬さ区分で、100 HV、140 HV、200 HV、300 HV という材料と熱処理の要求であり、荷重の格付けではありません。例外はばね系です。DIN 6796 の皿形ばね座金と DIN 2093 の皿ばねは焼入れとセッチングを受け、規定の圧縮高さにおける荷重で規定されるため、スペーサーよりばねに近い部品です。
この部品タイプに強度区分は存在しません。図面にそれらしい指示がある場合は仕様の誤りで、着手前に修正すべきものです。
硬さ: ISO 7089 / ISO 7091 hardness classes 100 HV · 140 HV · 200 HV · 300 HV; DIN 2093 disc springs ≈ 42–52 HRC
皮膜厚さとその制約
ねじの余裕に配慮する必要がないため、座金は本ページで唯一、皮膜厚さがはめあいではなく表面だけで制限される部品タイプです。したがって ASTM B633 の厚い側の等級も現実的に選べます。制約は完全に均一性へ移ります。重要なのはロットの平均厚さではなく座面の最小値で、装入が悪ければ両者は倍近く違います。測定位置を仕様に書けば、この数字は議論の種でなくなります。
- ASTM B633 SC 2 — Fe/Zn 8
- SC 3 — Fe/Zn 13
- SC 4 — Fe/Zn 25
水素脆性除去処理
ここは答えが本当に二つに割れる箇所で、だからこそ上の表も単一の結論を書いていません。200 HV の平座金は ISO 4042 の約 390 HV というしきい値から大きく離れており、ベーキングは不要であり効果もありません。300 HV 区分でもまだ下側です。一方、DIN 6796 の焼入れ皿形座金や DIN 2093 の皿ばねははるかに上側で、使用中に荷重を受け、ばねとして振る舞います。電気めっきするなら、できるだけ速やかに、通常は4時間以内に除去処理が必要であり、そもそも電気めっきしないという判断にも十分な理由があります。
ベーキング要否の判定この部品の壊れ方
- 座面の薄い箇所
二枚の座金が面を合わせたままバレル内を移動しました。外側の面は規格を満たし、遮蔽された面は満たしません。平均厚さの検査には合格し、実際に効く面で使用中に不具合になります。
- 焼入れ後の皿状変形
薄板が焼入れで浅い皿状に変形します。平らに座らなくなり、荷重経路が外周に移り、最初の締付けで軸力を失います。
- 皿形座金の荷重低下
DIN 6796 や DIN 2093 の部品が元の焼戻し温度を超える加熱を受けると、へたります。自由高さが下がり、作用高さでの荷重も下がります。ボルト向けに設定したベーキングを焼入れ座金にかけると、まさにこれが起こります。
- 座面の圧痕
軟らかすぎる座金は焼入れボルト頭部の下で初回締付けから圧痕を作ります。締結体は直ちに軸力を失い、力学的な問題として始まったものが腐食の問題として責められがちです。
ロットで確認すべき項目
- 1部品が受けられる試験力で硬さを測る薄物には ISO 6507-1 の低試験力ビッカース、または ISO 6508-1 の表面ロックウェル HR15N が要ります。厚さ1 mm の座金に通常の HRC 圧痕を打てば、下の台座を読んでいるのと変わらず、得られた値に意味はありません。
- 2めっき前に厚さと平面度を確認する完成品だけでなく素材を測ります。熱処理で生じた反りや厚さのばらつきは皮膜の下では見えず、座金が平らに座らない典型的な原因です。
- 3座面での皮膜厚さISO 3497 に基づき荷重を受ける面で読み、サンプリング位置を仕様に書き込みます。座金の図面に加えられる改善として、これが最も有効な一項目です。
- 4ロットごとの塩水噴霧を正しい面でISO 9227 で曝露し、判定基準に対象面を明記します。遮蔽された面から不具合になる座金は装入の問題であって液の問題ではなく、面を指定した基準でなければ見えてきません。
試験方法
このページで引用した規格



技術者からよくある質問
座金にはどの強度区分を指定すべきですか+
指定しません。平座金に強度区分はなく、ISO 898 の対象外です。代わりに ISO 7089 または ISO 7091 の硬さ区分を、材料と皮膜と併せて指定してください。ばね系は規格(DIN 6796 または DIN 2093)と作用高さでの荷重を指定します。それらは硬さだけでなく荷重で格付けされる部品だからです。
座金はボルトより厚くめっきできますか+
できます。ここは答えがそのまま単純な数少ない箇所の一つです。座金には太くなる有効径がないため、ASTM B633 の厚い側の等級もすべて使えます。制約はすきまではなく付き回りです。だからこそ仕様には「どれだけ厚く」だけでなく「どこで測るか」を書くべきです。
ばね座金がめっき後に軟らかくなったのはなぜですか+
ほぼ確実にベーキングです。焼入れされた皿形座金は製造時に特定の温度で焼戻しされています。除去処理の温度がその温度と同等かそれ以上なら部品はへたり、作用高さでの荷重が下がります。焼入ればね座金は、ベーキング温度を焼戻し温度と突き合わせるか、そもそもベーキングを要しない皮膜ルートを選ぶ必要があります。
お見積り依頼には24時間以内に回答します。
公開規格と一般的な締結部品の金属学に基づく解説です。数値はいずれも部品・材料・適用仕様によって変わる代表的な範囲であり、お客様の図面と適用規格が常に優先します。皮膜の指定表記は図面で要求できる内容を示すものであり、試験なしにお客様の部品で保証される結果ではありません。