
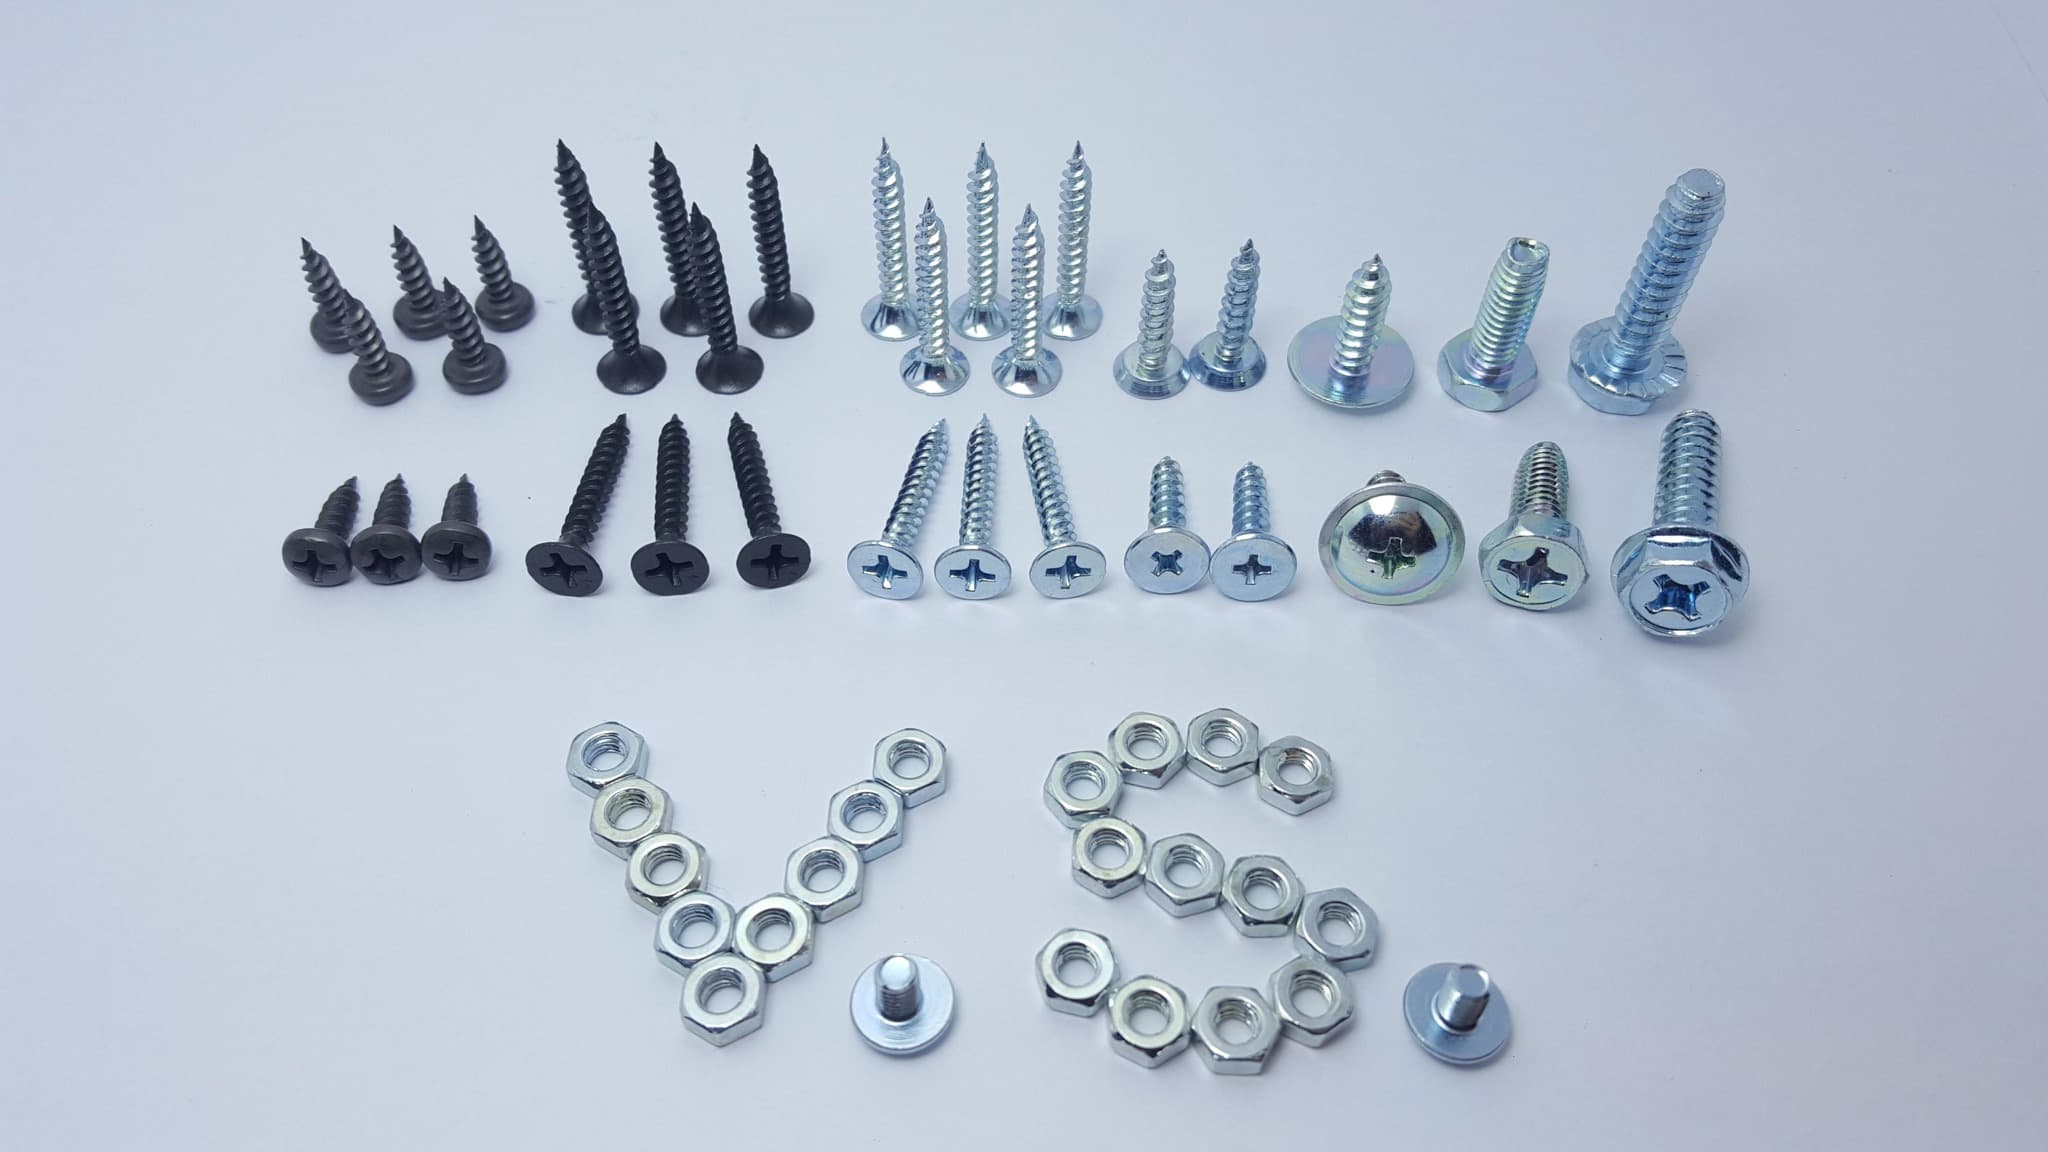
締結部品 — 部品タイプごとに正しい処理ルートを選ぶ
締結部品がどの処理ルートを取るかは、最も厳しいはめあい、適用される強度規格、転動の可否、そして ISO 4042 のしきい値で決まります。各部品タイプの数値ページへのリンク付き。
主要仕様の一覧
| ねじ・寸法規格 | ISO 965 · 6g / 6H |
|---|---|
| 公差域クラス | 6g external · 6H internal |
| バレル可能範囲 | anything that tumbles without nesting, ≤ ≈ 150 mm |
| ラック / バスケット | long, heavy, flat-faced or tangle-prone parts |
| 強度の規定 | different standard per family — see each page |
| ISO 4042 ベーキング | 区分で決まる — 10.9 以上 |
| 確認日 | 2026-08-04 |
「締結部品」は購買の言葉であって工程の言葉ではありません。M4 の小ねじ1樽と 700 mm のアンカー棒はどちらも締結部品ですが、現場での共通点はほとんどありません。公差の体系も、強度規格も、治具も、皮膜の上限も違います。このページはセレクターです。四つの問いがルートを決め、各部品タイプには数値を載せた専用ページがあります。
この形状がこの工程になる理由
液が発言権を持つ前に、形状がラインを決めています。重ならずに転がるものはバレル。長い、重い、平らな面がある、絡みやすいものはラックか間隔取り。隣どうしを触れさせられないものはバスケット。この一つの判断だけで、コストの考え方がkg当たりから本当たりへ移ります。しかも判断材料は仕様書ではなく部品そのものです。
主な用途分野
ねじ・公差・寸法規格
この軸のすべての部品タイプの下に、同じ規格群があります。ねじ山形と系列は ISO 68-1 と ISO 261、公差域は ISO 965、ゲージ検査は ISO 1502、機械的性質は ISO 898-1 と ISO 898-2、締結部品の電気めっき皮膜は ISO 4042、亜鉛皮膜そのものは ISO 2081 と ASTM B633、厚さ測定は ISO 3497、塩水噴霧は ISO 9227 です。他の7ページはすべてこの一覧の各論であり、注文が食い違うのはまさにその各論の部分です。
サイズ範囲と治具のかけ方
M1.6 の小ねじから M36 のアンカー棒までが全域で、単一のラインで賄えるものではありません。実務上の区切りは三つ。全長およそ 150 mm を超えるとバレルが不可能になること。M16 を超えると部品自身の質量でバレル内の打痕が起きやすくなること。そして平板やコイル形状は大きさに関係なく間隔取りが要ることです。
強度の規定
強度の規定の仕方は系統ごとに異なり、その取り違えが当社の見る図面の誤りで最も多いものです。ボルト・ねじ・スタッドは ISO 898-1 の強度区分。ナットは ISO 898-2 の区分で、引張ではなく保証荷重で判定。タッピンねじは ISO 2702 の表面硬さと芯部硬さ。ばねは線材等級と試験長さでの荷重。平座金とピンには強度区分がまったくありません。図面に「8.8 の座金」や「10.9 のばね」とあれば、誠実な見積りの前に仕様を直す必要があります。
硬さ: ISO 4042 relief threshold: property class 10.9 and above, or ≈ 390 HV
皮膜厚さとその制約
皮膜厚さは防食の希望ではなく、はめあいで制限されます。おねじは有効径の余裕を皮膜厚さの約4倍だけ失い、6H のめねじには失う余裕自体がなく、研削ピンの径は厚さの2倍を失い、座金やねじのない面は事実上無制限です。何にはまる部品なのかを先に決めてから等級を選んでください。順序が逆になると、達成できない仕様と検査時の言い争いが生まれます。
| 対象部位 | the tightest fit on the part |
|---|---|
| 利用できる余裕 | external 6g |es|; internal 6H EI = 0; pin m6 |
| 皮膜厚さの上限 | decide the fit before the service condition |
- ASTM B633 SC 1 — Fe/Zn 5
- SC 2 — Fe/Zn 8
- SC 3 — Fe/Zn 13
- SC 4 — Fe/Zn 25
水素脆性除去処理
ISO 4042 の規則自体はどこでも同じで、強度区分 10.9 以上、または約 390 HV、めっき後できるだけ速やかに通常4時間以内、というものです。しかしそれが実際に捕まえる相手は部品名からは見えません。10.9 と 12.9 のボルト、芯部が軟らかい浸炭タッピンねじ、焼入れ平行ピン、ばね、焼入れ皿形座金を捕まえます。8.8 のボルト、区分8のナット、200 HV の平座金は通常は対象外です。判断は表示ではなく実測硬さで行ってください。
ベーキング要否の判定この部品の壊れ方
- 電気めっき後の遅れ破壊
しきい値を超えるすべての部品タイプに共通する故障形態です。組付けから数時間〜数日後に絞りのない脆性破断が起き、そのロットは表面処理前のあらゆる試験に合格しています。答えはたいていベーキング記録、とりわけめっき終了から炉入れまでの時間差にあります。
- 処理後にだけ出るゲージ不合格
ねじも、ピンの径も、リセスも皮膜にすきまを奪われます。処理前は合格していた部品が処理後に落ち、続く議論はたいてい図面公差が処理前と処理後のどちらに適用されるのかという話になります。
- 測定位置のせいで落ちる硬さ結果
曲面、薄い断面、浸炭品、細い線はいずれも硬さの読みを偏らせます。係争になるロットのかなりの割合は、工程の失敗ではなく測定方法の不一致です。
- 規定されずに議論される塩水噴霧
「塩水噴霧240時間」とだけ書かれた図面は、検証可能な要求を何も規定していません。判定が白錆か赤錆か、どの面が対象かがなければ、その数値は合格にも不合格にもできません。
ロットで確認すべき項目
- 1工程より先に受入試験を決める強度区分は引張、ナット区分は保証荷重、タッピンねじは表面硬さと芯部硬さ、ばねは試験長さでの荷重。どの試験かを先に決めておくことが、最も多い争いの型、すなわち双方が別のものを測っている状態を防ぎます。
- 2意味のある位置で皮膜厚さを測るねじフランク、座面、軸部、コイル外側と、仕様に面を明記します。ISO 3497 はどの位置でも再現性のある値を返しますが、それらは同じ数字ではありません。
- 3めっきから炉入れまでの時刻をロット記録に残すしきい値を超えるすべての部品について、めっき終了時刻と装入時刻を記録します。本当に処理されたロットと名目上処理されたロットを分けるのは、その時間差であって条件表ではありません。
- 4未めっき・未ベーキングのサンプルを残す各工程から数個ずつ残しておけば、後日の調査が可能になります。それがなければ、故障解析は完成品を図面と比べて、どの工程がずれたのかを推測するしかありません。
試験方法



技術者からよくある質問
締結部品の図面に何が揃えば見積りできますか+
部品規格または寸法の入った図面、材質、その部品自身の規格が用いる形式での強度要求、ねじ公差域、皮膜とその厚さおよび測定位置、そしてロットが通すべき試験です。欠けた項目は仮定になり、仮定こそが検査で争われるものです。お見積り依頼には24時間以内に回答し、重要な情報が欠けている場合は推測せずお尋ねします。
バレルかラックか、誰が決めるのですか+
部品が決めます。そして形状を見ればたいてい明らかです。重ならずに転がるコンパクトな部品はバレルでkg建て、長い・平ら・重い・絡みやすい部品はラックか間隔取りで本建てになります。図面がバレルでは届かない面の均一性を要求しているなら、治具のかけ方はすでに決まっており、見積りにその旨を書くべきです。
1件の注文に複数の部品タイプが混在しています。まとめて処理されますか+
本当に同じルートを共有する場合だけです。焼入れピンと平座金、ばねと六角ナットを混ぜれば、どちらか一方が他方向けの治具で処理されることになりますし、硬い部品ではベーキングの要否も異なります。混在した注文は工程と硬さ帯を共有するロットに分け、各ロットが個別の試験記録を持ちます。
お見積り依頼には24時間以内に回答します。
公開規格と一般的な締結部品の金属学に基づく解説です。数値はいずれも部品・材料・適用仕様によって変わる代表的な範囲であり、お客様の図面と適用規格が常に優先します。皮膜の指定表記は図面で要求できる内容を示すものであり、試験なしにお客様の部品で保証される結果ではありません。