
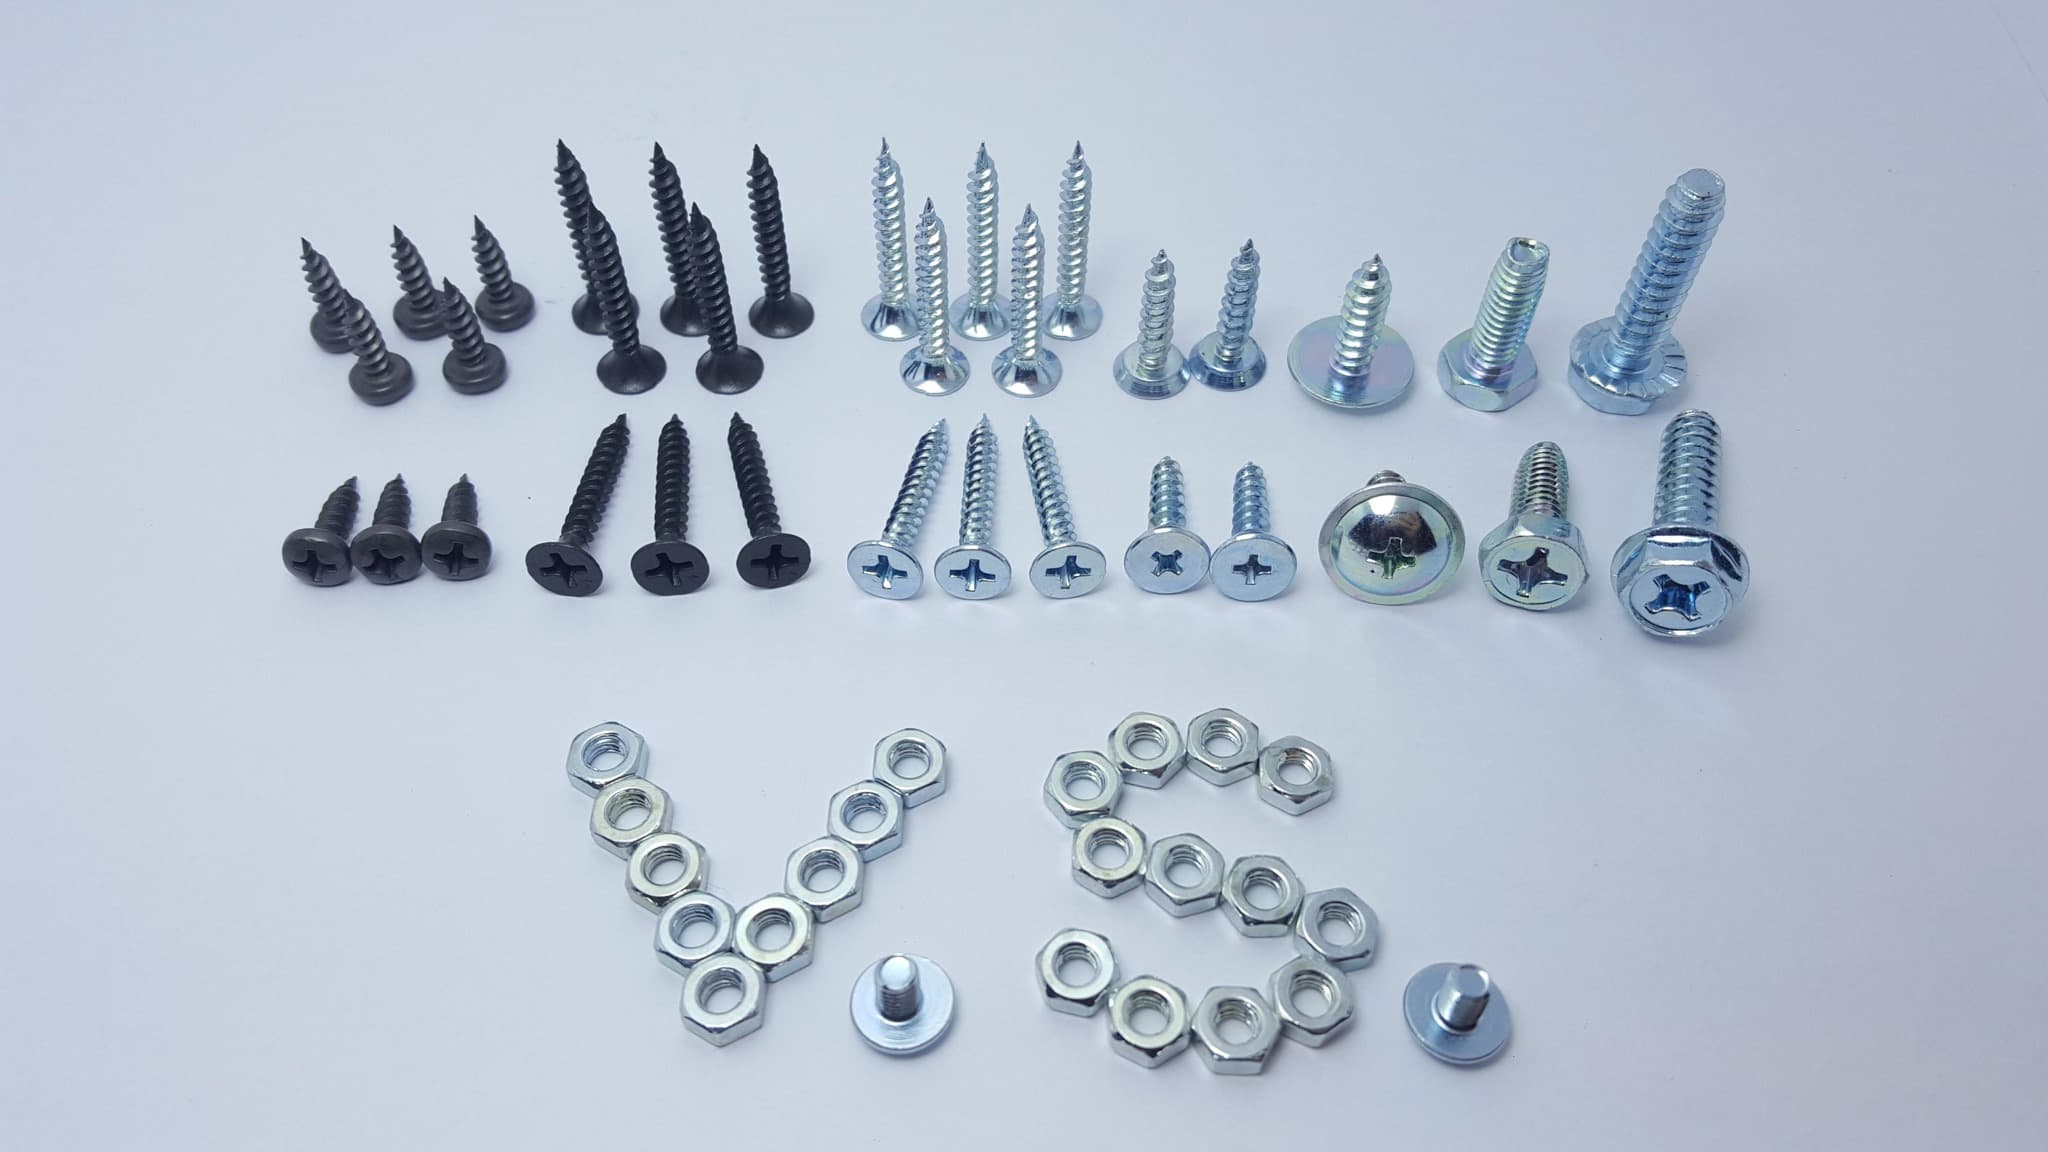
สกรูน็อตและชิ้นยึด — เลือกเส้นทางกระบวนการให้ตรงกับประเภทชิ้นงาน
ชิ้นยึดแต่ละแบบต้องใช้เส้นทางกระบวนการใด ตัดสินจากระยะสวมที่แคบที่สุด มาตรฐานความแข็งแรงที่บังคับใช้ ความสามารถในการกลิ้งในถัง และเกณฑ์การอบไล่ไฮโดรเจนตาม ISO 4042 พร้อมลิงก์ไปยังตัวเลขของแต่ละประเภท
สรุปข้อกำหนดหลัก
| มาตรฐานเกลียว / ขนาด | ISO 965 · 6g / 6H |
|---|---|
| ชั้นพิกัดความเผื่อ | 6g external · 6H internal |
| ช่วงที่ชุบแบบถังหมุนได้ | anything that tumbles without nesting, ≤ ≈ 150 mm |
| แขวนราว / ตะกร้า | long, heavy, flat-faced or tangle-prone parts |
| ข้อกำหนดด้านความแข็งแรง | different standard per family — see each page |
| การอบไล่ไฮโดรเจนตาม ISO 4042 | ขึ้นกับชั้นคุณภาพ — ตั้งแต่ 10.9 ขึ้นไป |
| ทบทวนล่าสุด | 2026-08-04 |
“ชิ้นยึด” เป็นคำของฝ่ายจัดซื้อ ไม่ใช่คำของกระบวนการผลิต ถังสกรู M4 กับเหล็กแองเคอร์ยาว 700 มม. เป็นชิ้นยึดทั้งคู่แต่แทบไม่มีอะไรร่วมกันเลยในหน้างาน ทั้งระบบพิกัด มาตรฐานความแข็งแรง วิธีจับยึด และเพดานความหนาผิวเคลือบล้วนต่างกัน หน้านี้คือหน้าคัดเลือก มีสี่คำถามที่กำหนดเส้นทาง และแต่ละประเภทชิ้นงานมีหน้าของตัวเองพร้อมการคำนวณจริง
ทำไมรูปทรงนี้จึงต้องผ่านกระบวนการแบบนี้
รูปทรงเป็นตัวกำหนดไลน์การผลิตก่อนที่น้ำยาจะมีสิทธิ์ออกเสียง อะไรที่กลิ้งได้โดยไม่ซ้อนทับกันจะเข้าถังหมุน อะไรที่ยาว หนัก มีหน้าแบน หรือพันกันง่ายจะถูกแขวนหรือจัดระยะ ส่วนอะไรที่ห้ามแตะชิ้นข้างเคียงจะใส่ตะกร้า การตัดสินใจข้อเดียวนี้ย้ายแบบจำลองต้นทุนจากต่อกิโลกรัมเป็นต่อชิ้น และตัดสินได้จากการดูชิ้นงาน ไม่ใช่จากการอ่านสเปก
เกรดเหล็กที่เรารับงานในรูปทรงนี้
ชิ้นงานเหล่านี้ใช้ในงานใด
เกลียว พิกัดความเผื่อ และมาตรฐานขนาด
มีชุดมาตรฐานชุดเดียวที่อยู่ใต้ชิ้นงานทุกประเภทในแกนนี้ คือ ISO 68-1 และ ISO 261 สำหรับรูปหน้าตัดและชุดเกลียว ISO 965 สำหรับชั้นพิกัด ISO 1502 สำหรับการตรวจด้วยเกจ ISO 898-1 และ ISO 898-2 สำหรับสมบัติเชิงกล ISO 4042 สำหรับผิวเคลือบชุบด้วยไฟฟ้าบนชิ้นยึดโดยเฉพาะ ISO 2081 และ ASTM B633 สำหรับตัวผิวเคลือบซิงค์เอง ISO 3497 สำหรับการวัดความหนา และ ISO 9227 สำหรับ Salt spray ทุกอย่างในอีกเจ็ดหน้าคือการลงรายละเอียดจากรายการนี้ และรายละเอียดนั่นเองคือจุดที่ออร์เดอร์ผิดพลาด
ช่วงขนาดและวิธีจับยึดชิ้นงาน
ตั้งแต่สกรู M1.6 ถึงเหล็กแองเคอร์ M36 คือช่วงทั้งหมด และไม่มีไลน์เดียวที่ครอบคลุมได้ จุดตัดสำคัญมีสามจุดในทางปฏิบัติ คือความยาวราว 150 มม. ซึ่งเกินจากนั้นชุบถังหมุนไม่ได้เลย ขนาดราว M16 ซึ่งเกินจากนั้นมวลชิ้นงานทำให้เกิดความเสียหายในถังได้ง่าย และรูปทรงแบนหรือขดใด ๆ ที่ต้องจัดระยะเสมอไม่ว่าจะเล็กแค่ไหน
ข้อกำหนดด้านความแข็งแรง
ความแข็งแรงถูกระบุด้วยวิธีต่างกันในแต่ละตระกูล และการสับสนระหว่างกันคือข้อผิดพลาดในแบบที่เราพบบ่อยที่สุด โบลต์ สกรู และสตัดใช้ชั้นคุณภาพตาม ISO 898-1 นัตใช้ชั้นตาม ISO 898-2 และพิสูจน์ด้วยแรงพิสูจน์ไม่ใช่แรงดึง สกรูเกลียวปล่อยใช้ความแข็งผิวและแกนตาม ISO 2702 สปริงใช้เกรดลวดและภาระที่ความยาวทดสอบ ส่วนแหวนเรียบและสลักไม่มีชั้นความแข็งแรงเลย หากแบบเขียนว่า “แหวนชั้น 8.8” หรือ “สปริง 10.9” ต้องแก้สเปกก่อนจึงจะเสนอราคาอย่างซื่อตรงได้
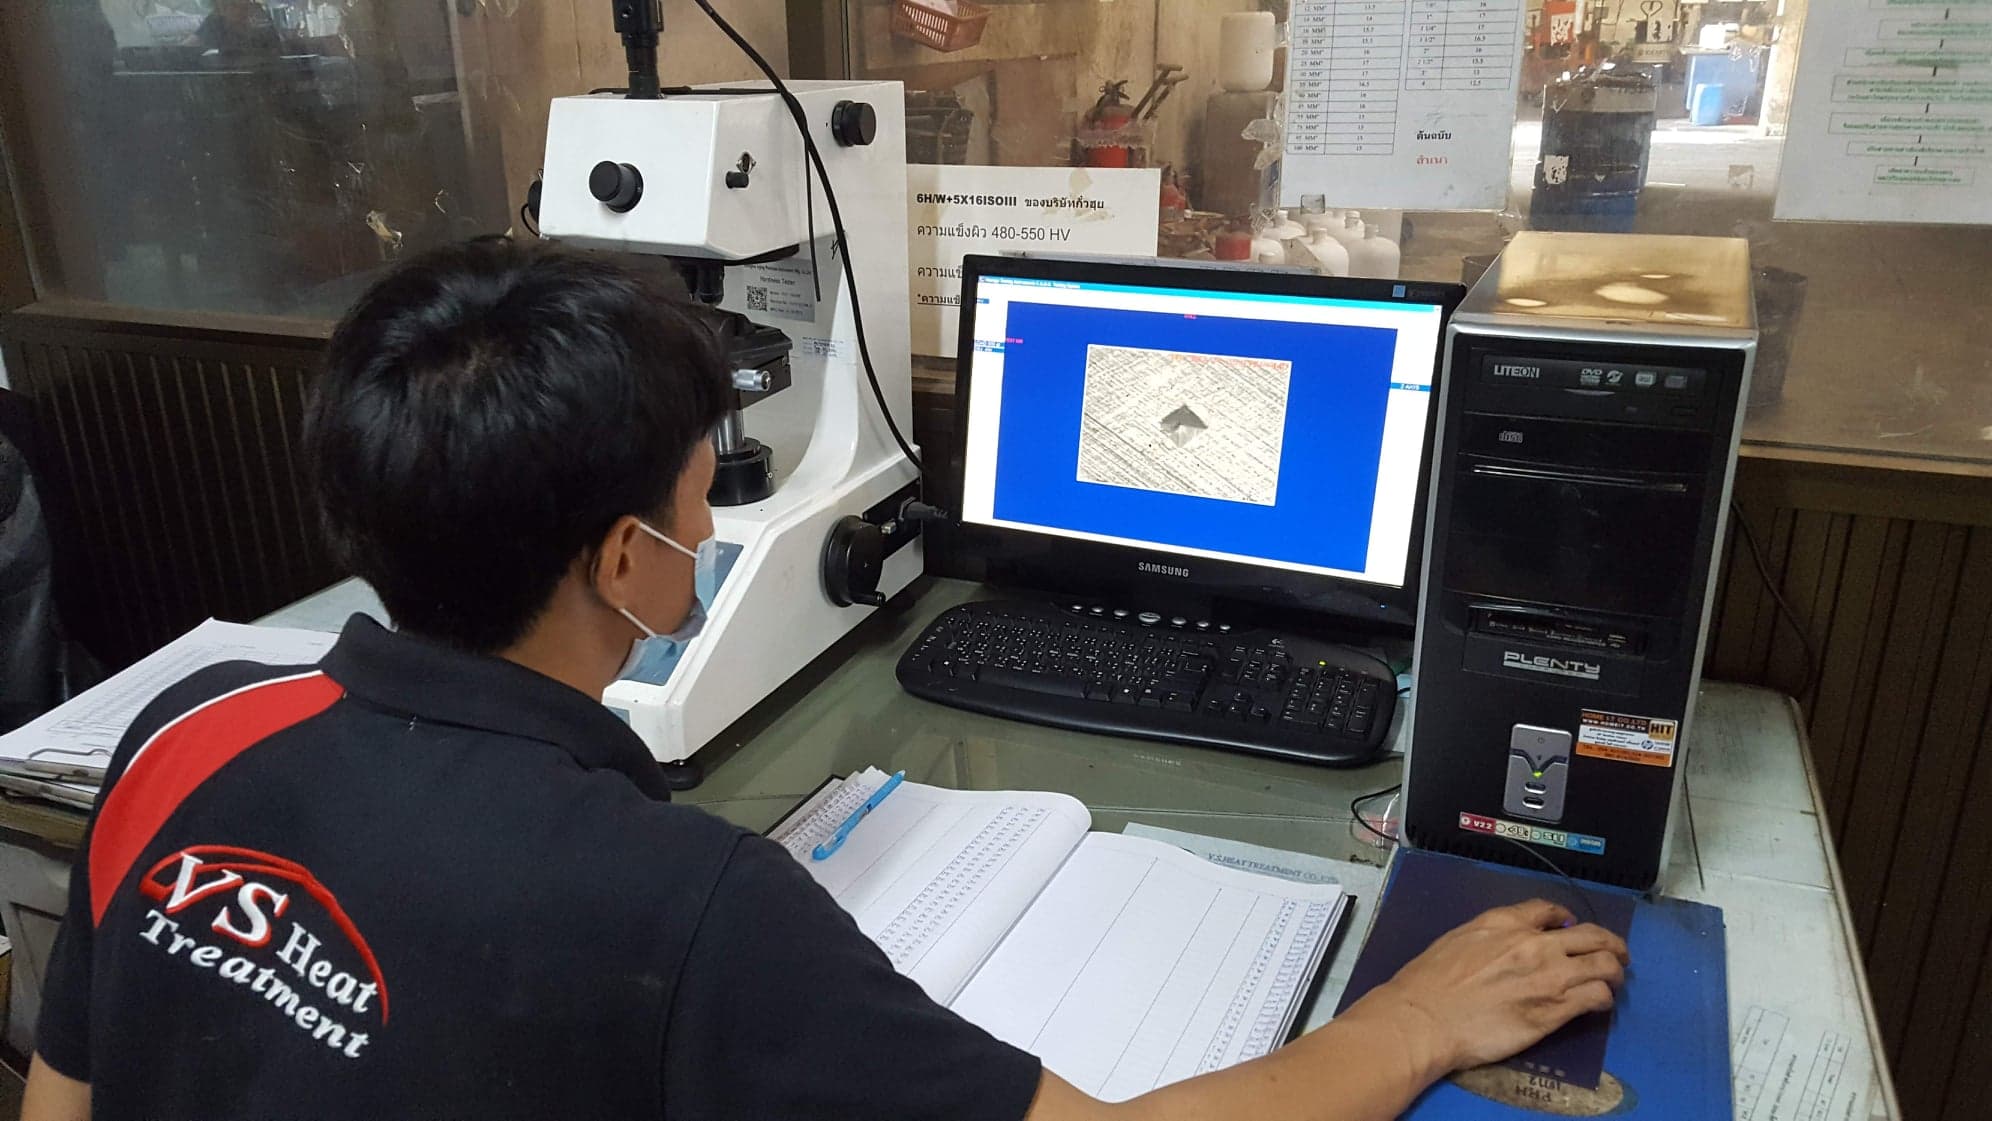
ความแข็ง: ISO 4042 relief threshold: property class 10.9 and above, or ≈ 390 HV
ความหนาผิวเคลือบ และสิ่งที่จำกัดความหนา
ความหนาผิวเคลือบถูกจำกัดด้วยระยะสวม ไม่ใช่ด้วยความต้องการด้านการกันสนิม เกลียวนอกเสียระยะเผื่อของเส้นผ่านศูนย์กลางพิตช์ไปราวสี่เท่าของความหนาผิวเคลือบ เกลียวใน 6H ไม่มีระยะเผื่อให้เสียเลย เส้นผ่านศูนย์กลางของสลักเจียรเสียไปสองเท่าของความหนา ส่วนแหวนและผิวที่ไม่มีเกลียวแทบไม่มีขีดจำกัด ให้ตัดสินก่อนว่าชิ้นงานต้องสวมกับอะไร แล้วค่อยเลือกระดับการป้องกัน เพราะการทำสลับลำดับจะได้สเปกที่ทำไม่ได้จริงและได้การโต้เถียงตอนตรวจรับ
| ตำแหน่งที่ควบคุม | the tightest fit on the part |
|---|---|
| ระยะเผื่อที่มี | external 6g |es|; internal 6H EI = 0; pin m6 |
| ความหนาผิวเคลือบที่รับได้ | decide the fit before the service condition |
- ASTM B633 SC 1 — Fe/Zn 5
- SC 2 — Fe/Zn 8
- SC 3 — Fe/Zn 13
- SC 4 — Fe/Zn 25
การไล่ไฮโดรเจนเพื่อป้องกันการแตกเปราะ
กติกาการอบไล่ของ ISO 4042 เหมือนกันทุกที่ คือชั้นคุณภาพ 10.9 ขึ้นไป หรือราว 390 HV ต้องอบไล่โดยเร็วที่สุดและตามปกติภายใน 4 ชั่วโมงหลังชุบ แต่สิ่งที่กติกานี้ครอบคลุมกลับไม่ชัดจากชื่อชิ้นงาน มันครอบคลุมโบลต์ 10.9 และ 12.9 สกรูเกลียวปล่อยชุบแข็งผิวที่แกนอ่อน สลักดาวเวลชุบแข็ง สปริง และแหวนกรวยชุบแข็ง แต่ตามปกติไม่ครอบคลุมโบลต์ 8.8 นัตชั้น 8 หรือแหวนเรียบ 200 HV ให้ตัดสินจากความแข็งที่วัดได้ ไม่ใช่จากป้ายชั้นคุณภาพ
ตรวจว่าต้องอบไล่ไฮโดรเจนหรือไม่ชิ้นงานประเภทนี้เสียหายอย่างไร
- แตกหน่วงเวลาหลังชุบด้วยไฟฟ้า
โหมดความเสียหายที่ข้ามทุกประเภทชิ้นงานที่อยู่เหนือเกณฑ์การอบไล่ หลังประกอบไปหลายชั่วโมงถึงหลายวันจะเกิดการแตกเปราะโดยไม่มีการคอดตัว บนล็อตที่ผ่านการทดสอบทุกอย่างก่อนตกแต่งผิว บันทึกการอบ โดยเฉพาะช่วงเวลาระหว่างชุบเสร็จกับเข้าเตา คือที่ที่คำตอบมักอยู่
- ไม่ผ่านเกจเฉพาะหลังเคลือบผิว
ทั้งเกลียว เส้นผ่านศูนย์กลางสลัก และร่องขับ ล้วนเสียระยะให้เนื้อชุบ ชิ้นงานที่วัดได้ถูกต้องก่อนตกแต่งผิวจะไม่ผ่านหลังตกแต่งผิว และข้อโต้แย้งที่ตามมามักเป็นเรื่องว่าพิกัดในแบบใช้ก่อนหรือหลังการเคลือบ
- ผลความแข็งไม่ผ่านเพราะตำแหน่งที่วัด
ผิวโค้ง หน้าตัดบาง ชิ้นงานชุบแข็งผิว และลวดเส้นเล็ก ล้วนทำให้ค่าความแข็งเบี่ยงเบน ล็อตที่มีข้อพิพาทจำนวนมากเป็นความไม่ตรงกันของการวัดมากกว่าจะเป็นความล้มเหลวของกระบวนการ
- Salt spray ที่ถูกเถียงแทนที่จะถูกระบุ
แบบที่เขียนว่า “Salt spray 240 ชั่วโมง” แล้วจบ ยังไม่ได้ระบุอะไรที่ทดสอบได้ หากไม่มีเกณฑ์ว่าเป็นสนิมขาวหรือสนิมแดง และไม่มีการระบุผิวที่ใช้ตัดสิน ตัวเลขนั้นจะรับหรือปฏิเสธไม่ได้
สิ่งที่ต้องตรวจในแต่ละล็อต
- 1กำหนดการทดสอบตรวจรับก่อนกำหนดกระบวนการชั้นคุณภาพด้วยแรงดึง ชั้นนัตด้วยแรงพิสูจน์ สกรูเกลียวปล่อยด้วยความแข็งผิวและแกน สปริงด้วยภาระที่ความยาวทดสอบ การระบุการทดสอบก่อนช่วยตัดข้อพิพาทกลุ่มใหญ่ที่สุด ซึ่งคือการที่สองฝ่ายวัดคนละอย่าง
- 2วัดความหนาผิวเคลือบในจุดที่สำคัญระบุผิวลงในสเปกให้ชัด ไม่ว่าจะเป็นหน้าเกลียว หน้าสัมผัส ก้าน หรือผิวขดด้านนอก ISO 3497 ให้ค่าที่ทำซ้ำได้จากทุกตำแหน่ง แต่ค่าจากแต่ละตำแหน่งไม่เท่ากัน
- 3บันทึกเวลาจากชุบถึงเข้าเตาไว้ในบันทึกล็อตสำหรับทุกอย่างที่อยู่เหนือเกณฑ์การอบไล่ ให้บันทึกเวลาที่ชุบเสร็จและเวลาที่ชิ้นงานเข้าเตา ช่วงเวลานั้น ไม่ใช่สูตรอบ คือสิ่งที่แยกล็อตที่อบไล่จริงออกจากล็อตที่อบไล่แต่ในนาม
- 4เก็บตัวอย่างที่ยังไม่ชุบและยังไม่อบไว้การเก็บชิ้นงานไว้ไม่กี่ชิ้นจากแต่ละขั้นตอนทำให้การสอบสวนภายหลังเป็นไปได้ หากไม่มี การวิเคราะห์ความเสียหายจะทำได้เพียงเทียบชิ้นงานสำเร็จกับแบบแล้วเดาว่าขั้นตอนไหนเลื่อน
วิธีทดสอบ
คุณต้องการหน้าไหน



คำถามที่วิศวกรถามบ่อย
แบบชิ้นยึดต้องมีอะไรบ้างก่อนที่จะเสนอราคาได้+
มาตรฐานชิ้นงานหรือแบบที่ให้ขนาดครบ เกรดวัสดุ ข้อกำหนดความแข็งแรงในรูปแบบที่มาตรฐานของชิ้นงานนั้นใช้ ชั้นพิกัดเกลียว ผิวเคลือบพร้อมความหนาและตำแหน่งที่วัดความหนา และการทดสอบใดที่ล็อตต้องผ่าน สิ่งที่ขาดไปจะกลายเป็นข้อสมมติ และข้อสมมติคือสิ่งที่ถูกเถียงกันตอนตรวจรับ เราตอบกลับคำขอใบเสนอราคาภายใน 24 ชั่วโมง และหากมีข้อมูลสำคัญขาดไปเราจะถาม ไม่ใช่เดาเอง
ถังหมุนหรือแขวนราว ใครเป็นคนตัดสิน+
ชิ้นงานเป็นคนตัดสิน และมักเห็นได้ชัดจากรูปทรง ชิ้นงานกะทัดรัดที่กลิ้งได้โดยไม่ซ้อนกันจะเข้าถังหมุนและคิดราคาต่อกิโลกรัม ส่วนชิ้นยาว แบน หนัก หรือพันกันง่ายจะแขวนหรือจัดระยะและคิดราคาต่อชิ้น หากแบบระบุความสม่ำเสมอบนหน้าที่ถังหมุนเข้าไม่ถึง แปลว่าวิธีจับยึดถูกกำหนดไว้แล้วและใบเสนอราคาควรระบุไว้ให้ชัด
เรามีชิ้นงานหลายประเภทในออร์เดอร์เดียว จะทำรวมกันไหม+
ทำรวมเฉพาะกรณีที่ใช้เส้นทางเดียวกันจริงเท่านั้น การผสมสลักชุบแข็งกับแหวนเรียบ หรือสปริงกับนัตหกเหลี่ยม จะทำให้ชิ้นหนึ่งได้วิธีจับยึดที่เหมาะกับอีกชิ้น และบนชิ้นงานชุบแข็ง ข้อกำหนดการอบไล่ก็ต่างกันด้วย ออร์เดอร์ที่ผสมกันจะถูกแยกเป็นล็อตที่ใช้กระบวนการและช่วงความแข็งเดียวกัน และแต่ละล็อตมีบันทึกการทดสอบของตัวเอง
เราตอบกลับคำขอใบเสนอราคาภายใน 24 ชั่วโมง
ข้อมูลอ้างอิงจากมาตรฐานที่เผยแพร่และหลักโลหวิทยาของงานสกรูน็อตทั่วไป ตัวเลขทุกค่าเป็นช่วงทั่วไปที่ขึ้นกับชิ้นงาน วัสดุ และข้อกำหนดที่บังคับใช้ โดยแบบของลูกค้าและมาตรฐานที่อ้างถึงถือเป็นข้อกำหนดสูงสุดเสมอ รหัสผิวเคลือบที่แสดงคือสิ่งที่ระบุในแบบได้ ไม่ใช่ผลลัพธ์ที่รับประกันบนชิ้นงานของคุณโดยไม่ผ่านการทดสอบ