
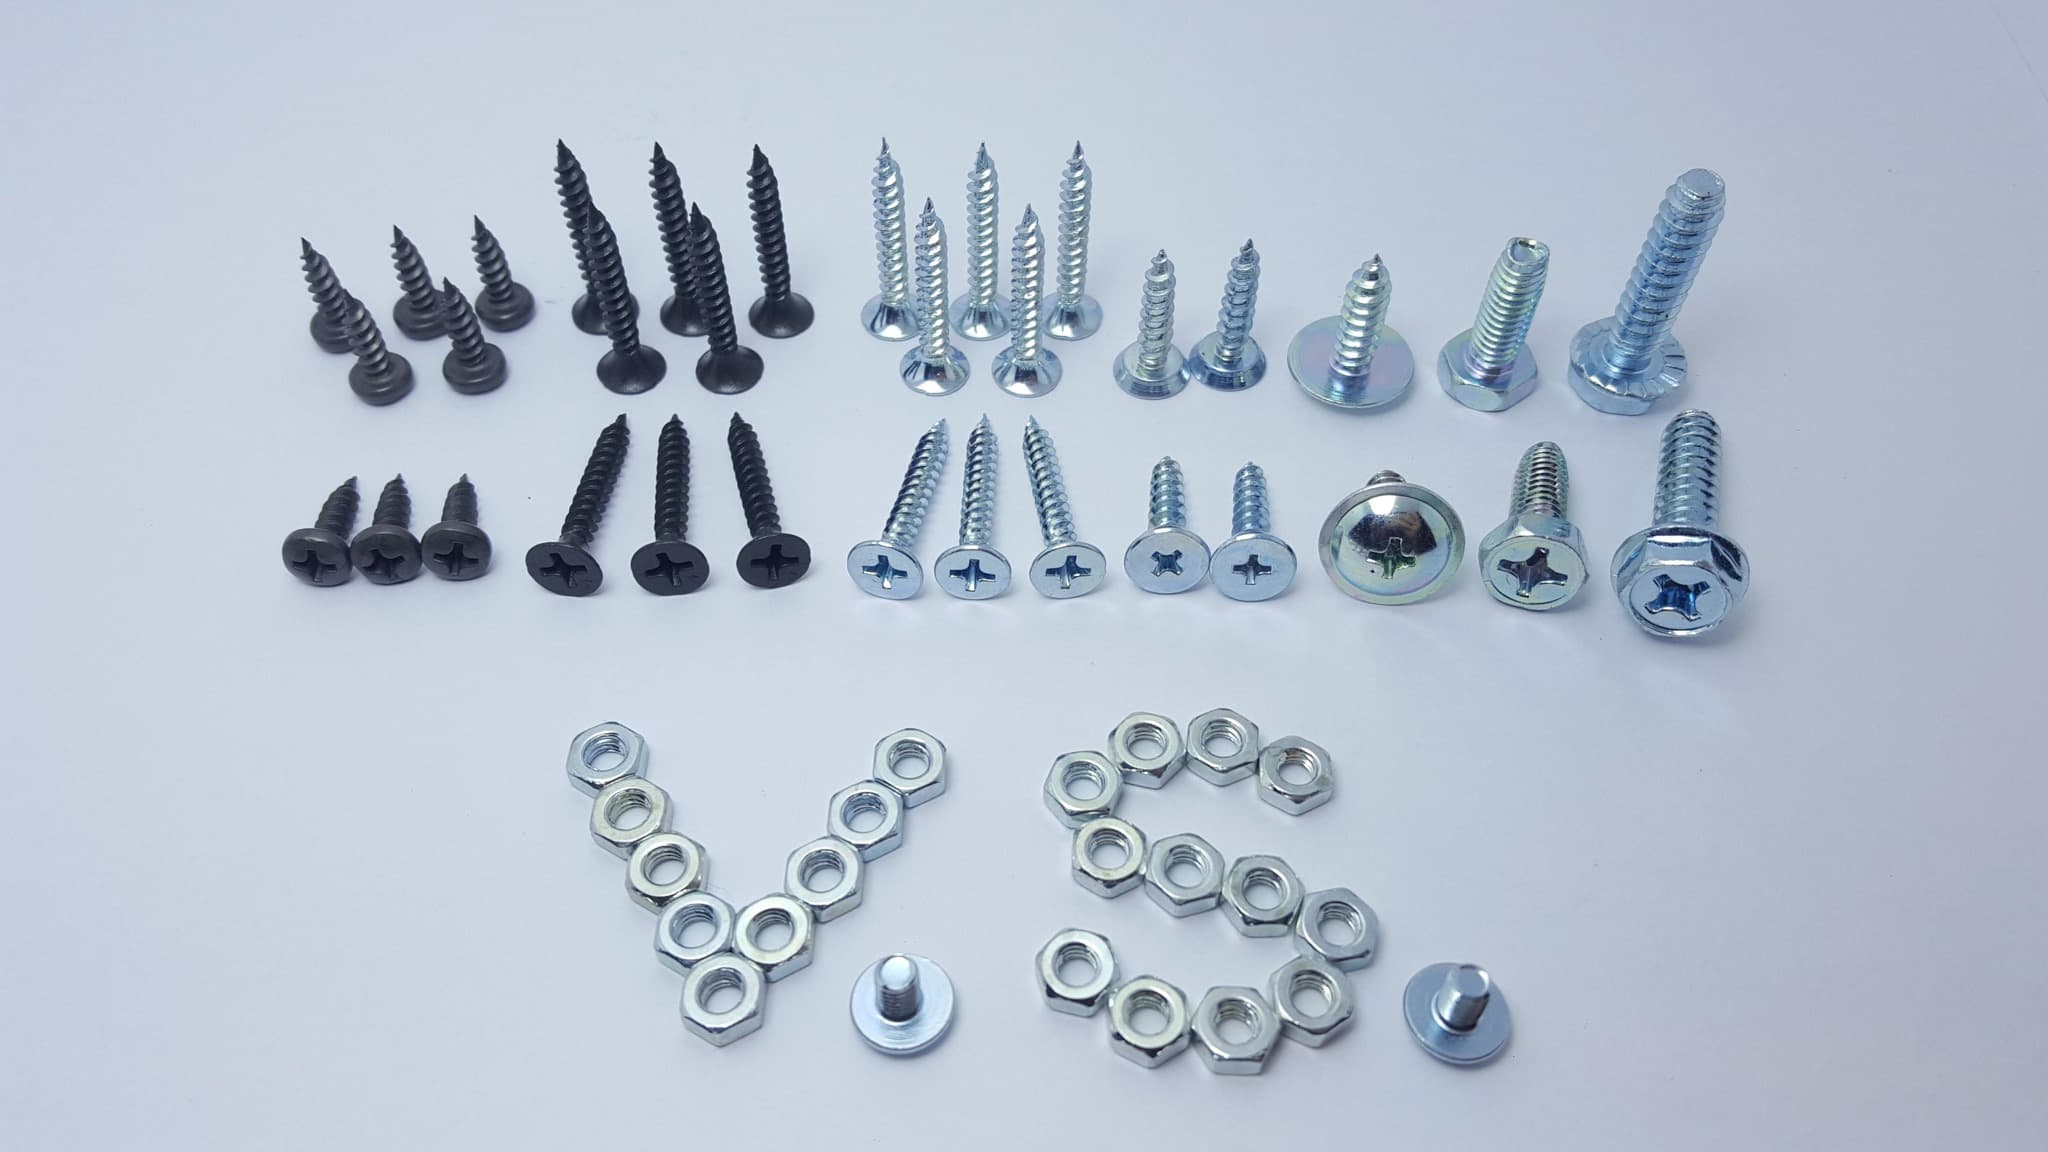
체결부품 — 부품 유형별로 맞는 처리 경로 고르기
체결부품이 어느 처리 경로를 타는지는 가장 빡빡한 끼워맞춤, 적용되는 강도 규격, 굴릴 수 있는지 여부, 그리고 ISO 4042 기준선이 결정합니다. 각 부품 유형의 수치 페이지로 연결됩니다.
주요 사양 요약
| 나사 / 치수 규격 | ISO 965 · 6g / 6H |
|---|---|
| 공차 등급 | 6g external · 6H internal |
| 배럴 가능 범위 | anything that tumbles without nesting, ≤ ≈ 150 mm |
| 랙 / 바스켓 | long, heavy, flat-faced or tangle-prone parts |
| 강도 규정 | different standard per family — see each page |
| ISO 4042 베이킹 | 등급으로 결정 — 10.9 이상 |
| 검토일 | 2026-08-04 |
"체결부품"은 구매의 언어이지 공정의 언어가 아닙니다. M4 나사 한 통과 700 mm 앵커 봉은 둘 다 체결부품이지만 현장에서 공통점이 거의 없습니다. 공차 체계도, 강도 규격도, 치공구도, 피막 상한도 다릅니다. 이 페이지는 선택기입니다. 네 가지 질문이 경로를 정하고, 각 부품 유형에는 계산이 실린 전용 페이지가 있습니다.
이 형상이 이런 공정을 거치는 이유
액이 발언권을 갖기 전에 형상이 라인을 정합니다. 겹치지 않고 구르는 것은 배럴, 길거나 무겁거나 평평한 면이 있거나 엉키기 쉬운 것은 랙 또는 간격 배치, 이웃과 닿으면 안 되는 것은 바스켓입니다. 이 하나의 결정만으로 원가 개념이 kg당에서 개당으로 바뀌며, 판단 재료는 사양서가 아니라 부품 자체입니다.
이 형상에서 취급하는 강종
주요 적용 분야
나사, 공차, 치수 규격
이 축의 모든 부품 유형 아래에는 같은 규격군이 있습니다. 나사 산형과 계열은 ISO 68-1과 ISO 261, 공차 등급은 ISO 965, 게이지 검사는 ISO 1502, 기계적 성질은 ISO 898-1과 ISO 898-2, 체결부품의 전기도금 피막은 ISO 4042, 아연 피막 자체는 ISO 2081과 ASTM B633, 두께 측정은 ISO 3497, 염수분무는 ISO 9227입니다. 나머지 일곱 페이지는 모두 이 목록의 각론이며, 주문이 어긋나는 곳도 바로 그 각론입니다.
치수 범위와 치공구 방식
M1.6 나사부터 M36 앵커 봉까지가 전 범위이고 한 라인으로 다 감당할 수는 없습니다. 실무적으로 중요한 경계는 셋입니다. 전장 약 150 mm를 넘으면 배럴이 아예 불가능하다는 점, M16을 넘으면 부품 자체 질량으로 배럴 내 손상이 생기기 쉽다는 점, 그리고 평판이나 코일 형상은 크기와 무관하게 간격 배치가 필요하다는 점입니다.
강도 규정
강도를 규정하는 방식은 계통마다 다르며, 이를 뒤섞는 것이 저희가 가장 많이 보는 도면 오류입니다. 볼트·나사·스터드는 ISO 898-1 강도구분, 너트는 ISO 898-2 등급이며 인장이 아니라 보증하중으로 판정, 태핑나사는 ISO 2702의 표면·심부 경도, 스프링은 선재 등급과 시험 길이에서의 하중입니다. 평와셔와 핀에는 강도 등급이 전혀 없습니다. 도면에 "8.8급 와셔"나 "10.9 스프링"이라고 적혀 있다면, 정직한 견적 전에 사양부터 고쳐야 합니다.
경도: ISO 4042 relief threshold: property class 10.9 and above, or ≈ 390 HV
피막 두께와 이를 제한하는 요소
피막 두께는 방식의 희망이 아니라 끼워맞춤이 제한합니다. 수나사는 유효경 여유를 피막 두께의 약 4배만큼 잃고, 6H 암나사는 잃을 여유 자체가 없으며, 연삭 핀의 직경은 두께의 2배를 잃고, 와셔와 나사 없는 면은 사실상 제한이 없습니다. 부품이 무엇에 끼워지는지를 먼저 정하고 등급을 고르십시오. 순서가 뒤집히면 달성할 수 없는 사양과 검사 때의 다툼이 생깁니다.
| 관리 부위 | the tightest fit on the part |
|---|---|
| 사용 가능한 여유 | external 6g |es|; internal 6H EI = 0; pin m6 |
| 피막 두께 상한 | decide the fit before the service condition |
- ASTM B633 SC 1 — Fe/Zn 5
- SC 2 — Fe/Zn 8
- SC 3 — Fe/Zn 13
- SC 4 — Fe/Zn 25
수소취성 제거 처리
ISO 4042의 제거 처리 규칙은 어디서나 같습니다. 강도구분 10.9 이상, 또는 약 390 HV, 도금 후 가능한 한 빨리 통상 4시간 이내. 그러나 그것이 실제로 잡는 대상은 부품 이름만으로는 보이지 않습니다. 10.9와 12.9 볼트, 심부가 무른 침탄 태핑나사, 경화 다월핀, 스프링, 경화 원추와셔를 잡습니다. 8.8 볼트, 8급 너트, 200 HV 평와셔는 통상 대상이 아닙니다. 판단은 표시가 아니라 실측 경도로 하십시오.
베이킹 필요 여부 판정이 부품은 어떻게 파손되는가
- 전기도금 후 지연파괴
기준선을 넘는 모든 부품 유형에 공통되는 파손 형태입니다. 조립 후 몇 시간에서 며칠 뒤 네킹 없는 취성 파단이 일어나며, 해당 로트는 표면처리 전 모든 시험에 합격했습니다. 답은 대개 베이킹 기록, 특히 도금 종료부터 로 투입까지의 시간차에 있습니다.
- 도금 후에만 나타나는 게이지 부적합
나사도, 핀 직경도, 리세스도 피막에 틈새를 빼앗깁니다. 처리 전에는 합격이던 부품이 처리 후 떨어지고, 뒤따르는 논쟁은 대개 도면 공차가 처리 전에 적용되는지 후에 적용되는지의 문제입니다.
- 측정 위치 때문에 떨어지는 경도 결과
곡면, 얇은 단면, 침탄품, 가는 선재는 모두 경도 값을 치우치게 합니다. 분쟁이 되는 로트의 상당수는 공정 실패가 아니라 측정 방법의 불일치입니다.
- 규정되지 않고 논쟁되는 염수분무
"염수분무 240시간"만 적힌 도면은 검증 가능한 요구를 하나도 규정하지 않은 것입니다. 판정이 백청인지 적청인지, 어느 면이 대상인지가 없으면 그 숫자는 합격도 불합격도 시킬 수 없습니다.
로트에서 확인할 항목
- 1공정보다 합격 시험을 먼저 정한다강도구분은 인장, 너트 등급은 보증하중, 태핑나사는 표면·심부 경도, 스프링은 시험 길이에서의 하중. 어떤 시험인지를 먼저 정해 두면 가장 흔한 유형의 분쟁, 즉 양측이 서로 다른 것을 측정하는 상황을 막을 수 있습니다.
- 2의미 있는 위치에서 피막 두께 측정나사 플랭크, 좌면, 축부, 코일 바깥면처럼 면을 사양에 명기합니다. ISO 3497은 어느 위치에서도 재현성 있는 값을 주지만, 그 값들은 서로 같은 숫자가 아닙니다.
- 3도금부터 로 투입까지의 시각을 로트 기록에 남긴다기준선을 넘는 모든 부품에 대해 도금 종료 시각과 장입 시각을 기록합니다. 실제로 처리된 로트와 명목상 처리된 로트를 가르는 것은 그 시간 간격이지 조건표가 아닙니다.
- 4미도금·미베이킹 시료를 남긴다각 공정에서 몇 개씩 남겨 두면 나중에 조사가 가능해집니다. 시료가 없으면 파손 해석은 완성품을 도면과 비교하고 어느 단계가 어긋났는지 추측하는 수밖에 없습니다.
시험 방법



엔지니어가 자주 묻는 질문
체결부품 도면에 무엇이 있어야 견적이 가능합니까?+
부품 규격 또는 치수가 기입된 도면, 재질, 그 부품 자신의 규격이 쓰는 형식으로 표현된 강도 요구, 나사 공차 등급, 피막과 그 두께 및 측정 위치, 그리고 로트가 통과해야 할 시험입니다. 빠진 항목은 가정이 되고, 가정이야말로 검사에서 다투게 되는 대상입니다. 견적 요청은 24시간 이내에 회신드리며, 핵심 정보가 빠져 있으면 짐작하지 않고 여쭙습니다.
배럴이냐 랙이냐, 누가 정합니까?+
부품이 정하며, 대개 형상만 봐도 분명합니다. 겹치지 않고 구르는 콤팩트한 부품은 배럴로 kg 기준, 길거나 평평하거나 무겁거나 엉키기 쉬운 부품은 랙 또는 간격 배치로 개당 기준입니다. 도면이 배럴로는 닿지 않는 면의 균일성을 요구한다면 치공구 방식은 이미 정해진 것이고, 견적서에 그 점을 적어야 합니다.
한 주문에 여러 부품 유형이 섞여 있습니다. 함께 처리됩니까?+
정말로 같은 경로를 공유할 때만 그렇습니다. 경화 핀과 평와셔, 또는 스프링과 육각너트를 섞으면 한쪽이 다른 쪽에 맞는 치공구로 처리되며, 경화품에서는 베이킹 요구도 다릅니다. 혼재 주문은 공정과 경도대를 공유하는 로트로 나누고, 각 로트가 개별 시험 기록을 갖습니다.
견적 요청은 24시간 이내에 회신드립니다.
공개 규격과 일반적인 체결부품 금속학에 근거한 안내입니다. 모든 수치는 부품·재료·적용 사양에 따라 달라지는 대표 범위이며, 고객 도면과 해당 규격이 항상 우선합니다. 피막 표기는 도면에서 요구할 수 있는 내용을 설명한 것이지, 시험 없이 귀사 부품에서 보장되는 결과가 아닙니다.