담금질(경화)이란?
왜 강은 단단해질 수 있는가
강은 탄소를 함유한 철입니다. 그 탄소가 담금질을 가능하게 합니다. 탄소가 너무 적은 강(약 0.25% 미만)은 속까지 담금질되지 않아 대신 표면 경화가 필요합니다.
800~900°C로 가열하면 강은 오스테나이트가 되어 다량의 탄소를 녹입니다. 급랭하면 탄소가 갇히면서 조직이 일그러져 단단하고 취약한 마르텐사이트가 됩니다.
탄소가 많을수록 도달 가능한 최고 경도는 높아지지만 취성도 커지므로 항상 뜨임 공정이 뒤따릅니다.
핵심 공정: 담금질 후 뜨임
표준 담금질은 세 단계로 이뤄집니다:
- 1) 오스테나이트화 — 부품을 오스테나이트화 온도까지 가열해 속까지 균일하게 유지합니다.
- 2) 담금질 — 오일·물·폴리머에서 급랭해 마르텐사이트를 형성합니다. 이 시점이 가장 단단하지만 매우 취약합니다.
- 3) 뜨임 — 150~650°C로 재가열해 취성을 줄이고 인성을 회복시키며, 약간의 경도를 내주고 쓸 수 있는 균형을 얻습니다.
뜨임 온도가 최종 경도를 정합니다. 저온 뜨임=매우 단단하고 인성은 낮음(내마모 부품), 고온 뜨임=더 질김(충격 부품).
담금질의 종류
소형 부품 주의점
나사·너트·볼트를 대량으로 처리하는 로트에는 고유의 과제가 있습니다. 전수의 경도 일관성, 얇은 부품의 변형, 가열 중 탈탄 방지입니다.
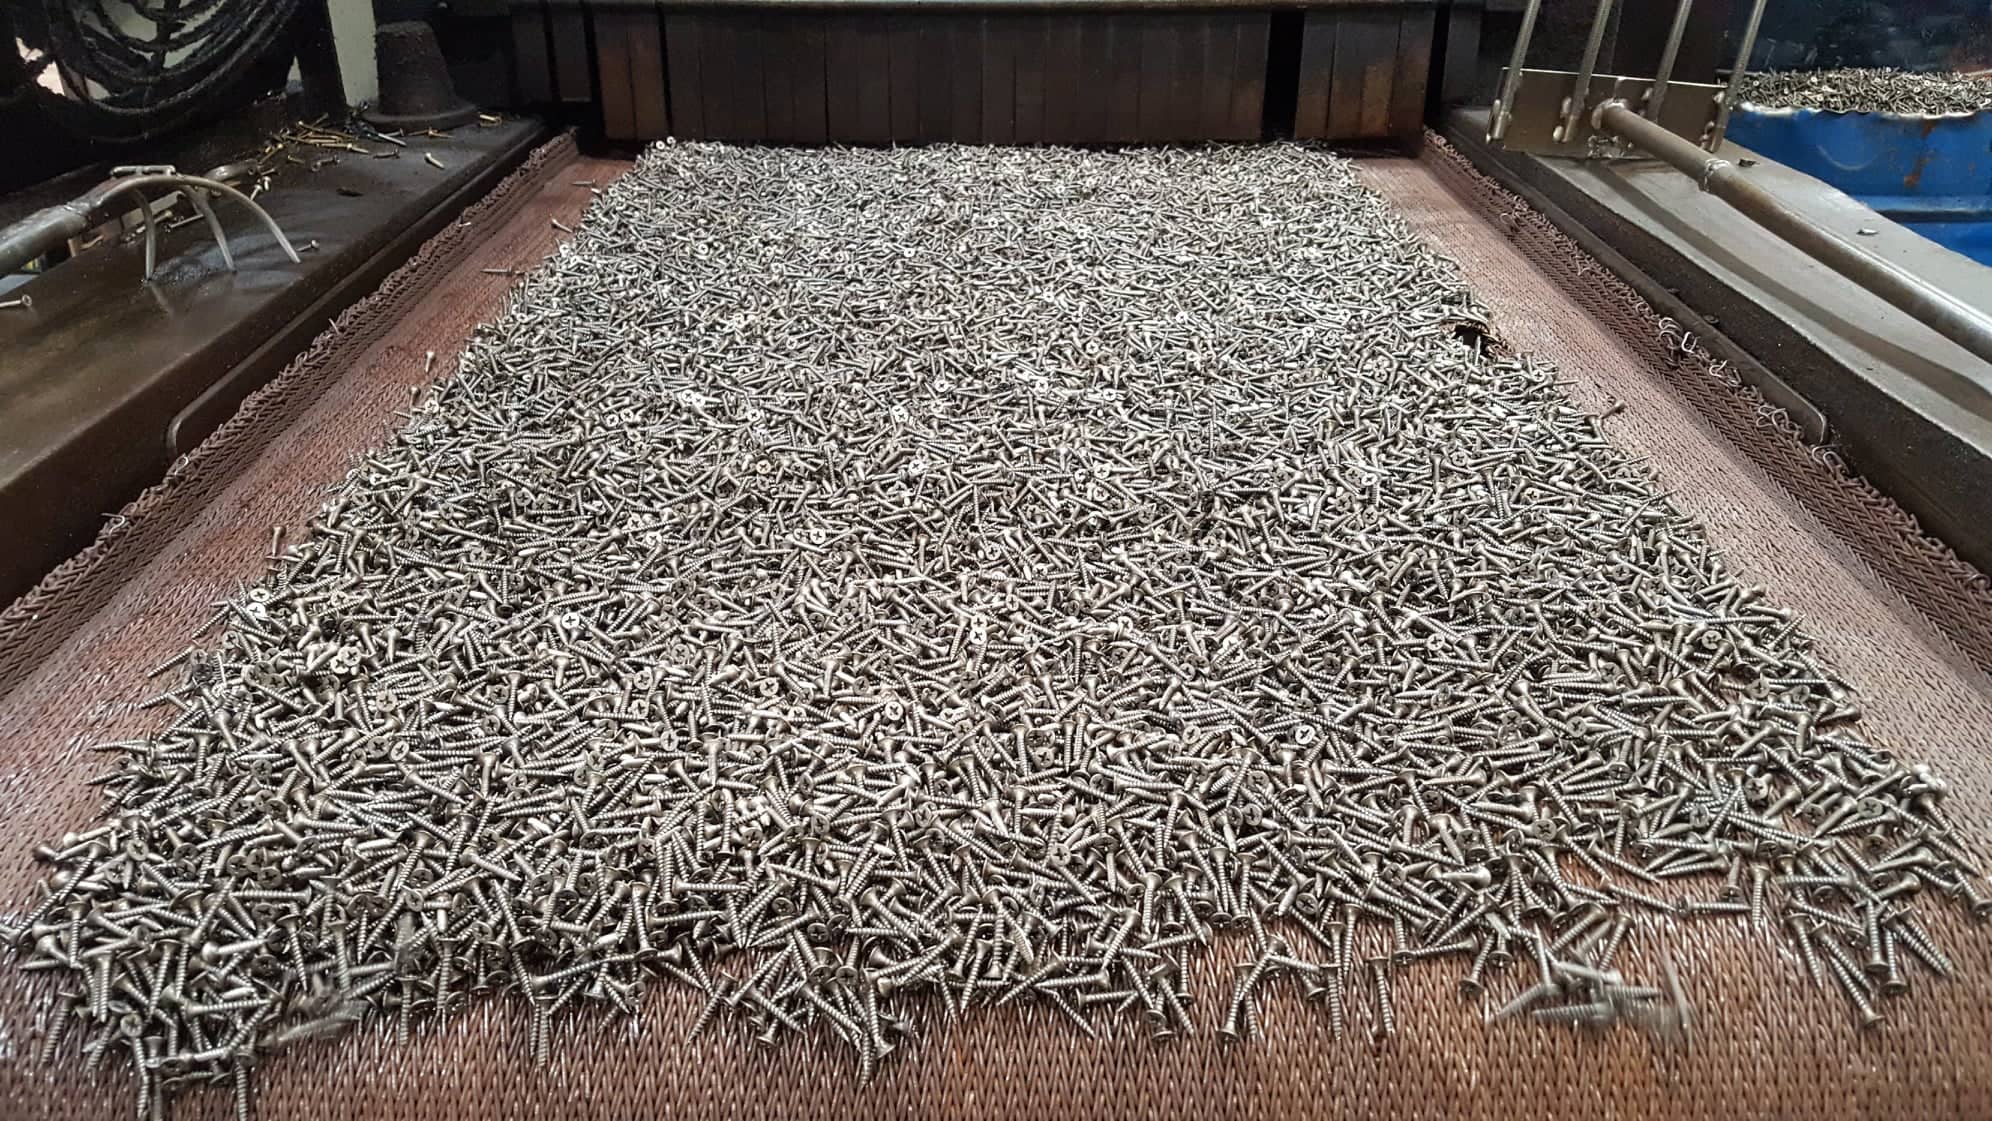
V.S. Heat Treatment는 가스 분위기 메시 벨트로를 운영해 소형 부품이 연속적으로 흘러 균일하게 가열되며 — 대량 처리에 최적입니다 — 전 로트에서 비커스(HV) 경도를 발췌 검사해 전수가 고객 규격 범위에 드는지 확인합니다.
자주 묻는 질문
담금질 후 치수가 변하나요?+
변형과 팽창으로 약간 변합니다. 엄격한 공차가 필요한 부품은 후가공(연삭) 여유를 두세요. 당사 팀이 상담해 드립니다.
모든 강을 담금질할 수 있나요?+
아니요. 충분한 탄소나 적절한 합금 성분이 필요합니다. 극저탄소강은 대신 표면 경화가 필요합니다.
경도는 어떻게 측정하나요?+
보통 경도 시험기로 HRC(로크웰 C)로 측정하고, 작업과 함께 성적서를 제공합니다.
엔지니어용 무료 도구
- 경도 환산 HRC ↔ HV ↔ HB
- 경화 가능한 강종과 도달 경도
- 나사·너트 1000개 무게는?
- 구매·QC용 표면처리 사양 작성 도구
- 염수분무 시험계획 생성기
- 도금 두께 → 나사 끼워맞춤(GO/NO-GO)
- 수소취성 — 베이킹이 필요할까?
- 볼트 체결 토크·보증하중
- 나사 물림 길이
- 볼트 규격 추정(하중 기준)
- 볼트 강도 등급 — 기계적 성질(ISO 898-1)
이 글이 다루는 당사 공정
관련 비교 가이드
- Case hardening vs Through hardening침탄 경화 vs 전체 담금질: 나사·볼트는 어느 쪽?
- Annealing vs Tempering vs Normalizing풀림 vs 뜨임 vs 불림: 부품에 필요한 것은?
- Quenching vs Tempering담금질 vs 뜨임: 하나의 공정을 이루는 두 반쪽
- Carburising vs Nitriding침탄 vs 질화: 나사·너트·볼트는 실제로 무엇을 받는가
- Carbonitriding vs Carburizing침탄질화 vs 침탄: 체결부품 표면경화는 어느 쪽?
- S45C vs SCM440S45C vs SCM440: 열처리에 어떤 강을 선택할까?
- SCM435 vs SCM440SCM435 vs SCM440: 합금으로 한 단계 차이, 그러나 결과는 다르다
- Grade 8.8 vs Grade 10.9 vs Grade 12.98.8 vs 10.9 vs 12.9 볼트: 실제로 무엇이 다른가?
- Class 10.9 vs Class 12.9등급 10.9 vs 12.9: 무엇을 얻고 무엇을 떠안는가