왜 표면만 경화하는가
많은 부품은 상반된 두 특성을 필요로 합니다. 단단하고 내마모성 있는 표면과 부러지지 않는 질긴 심부입니다. 표면 경화는 외피만 경화하고 심부는 질기게 두어 둘 다 실현합니다.
속까지 담금질되지 않는 저탄소강에 적합합니다. 먼저 표면에 원소를 더한 뒤 경화하기 때문입니다.
침탄(표면에 탄소 추가)
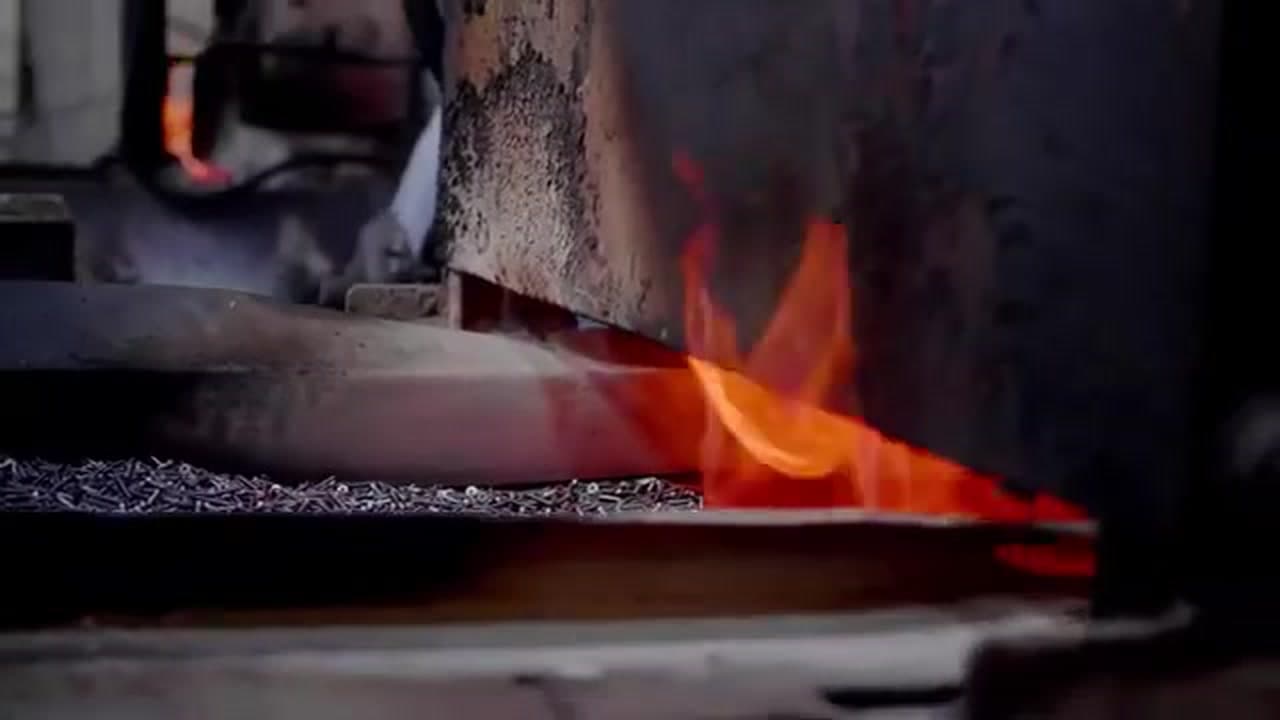
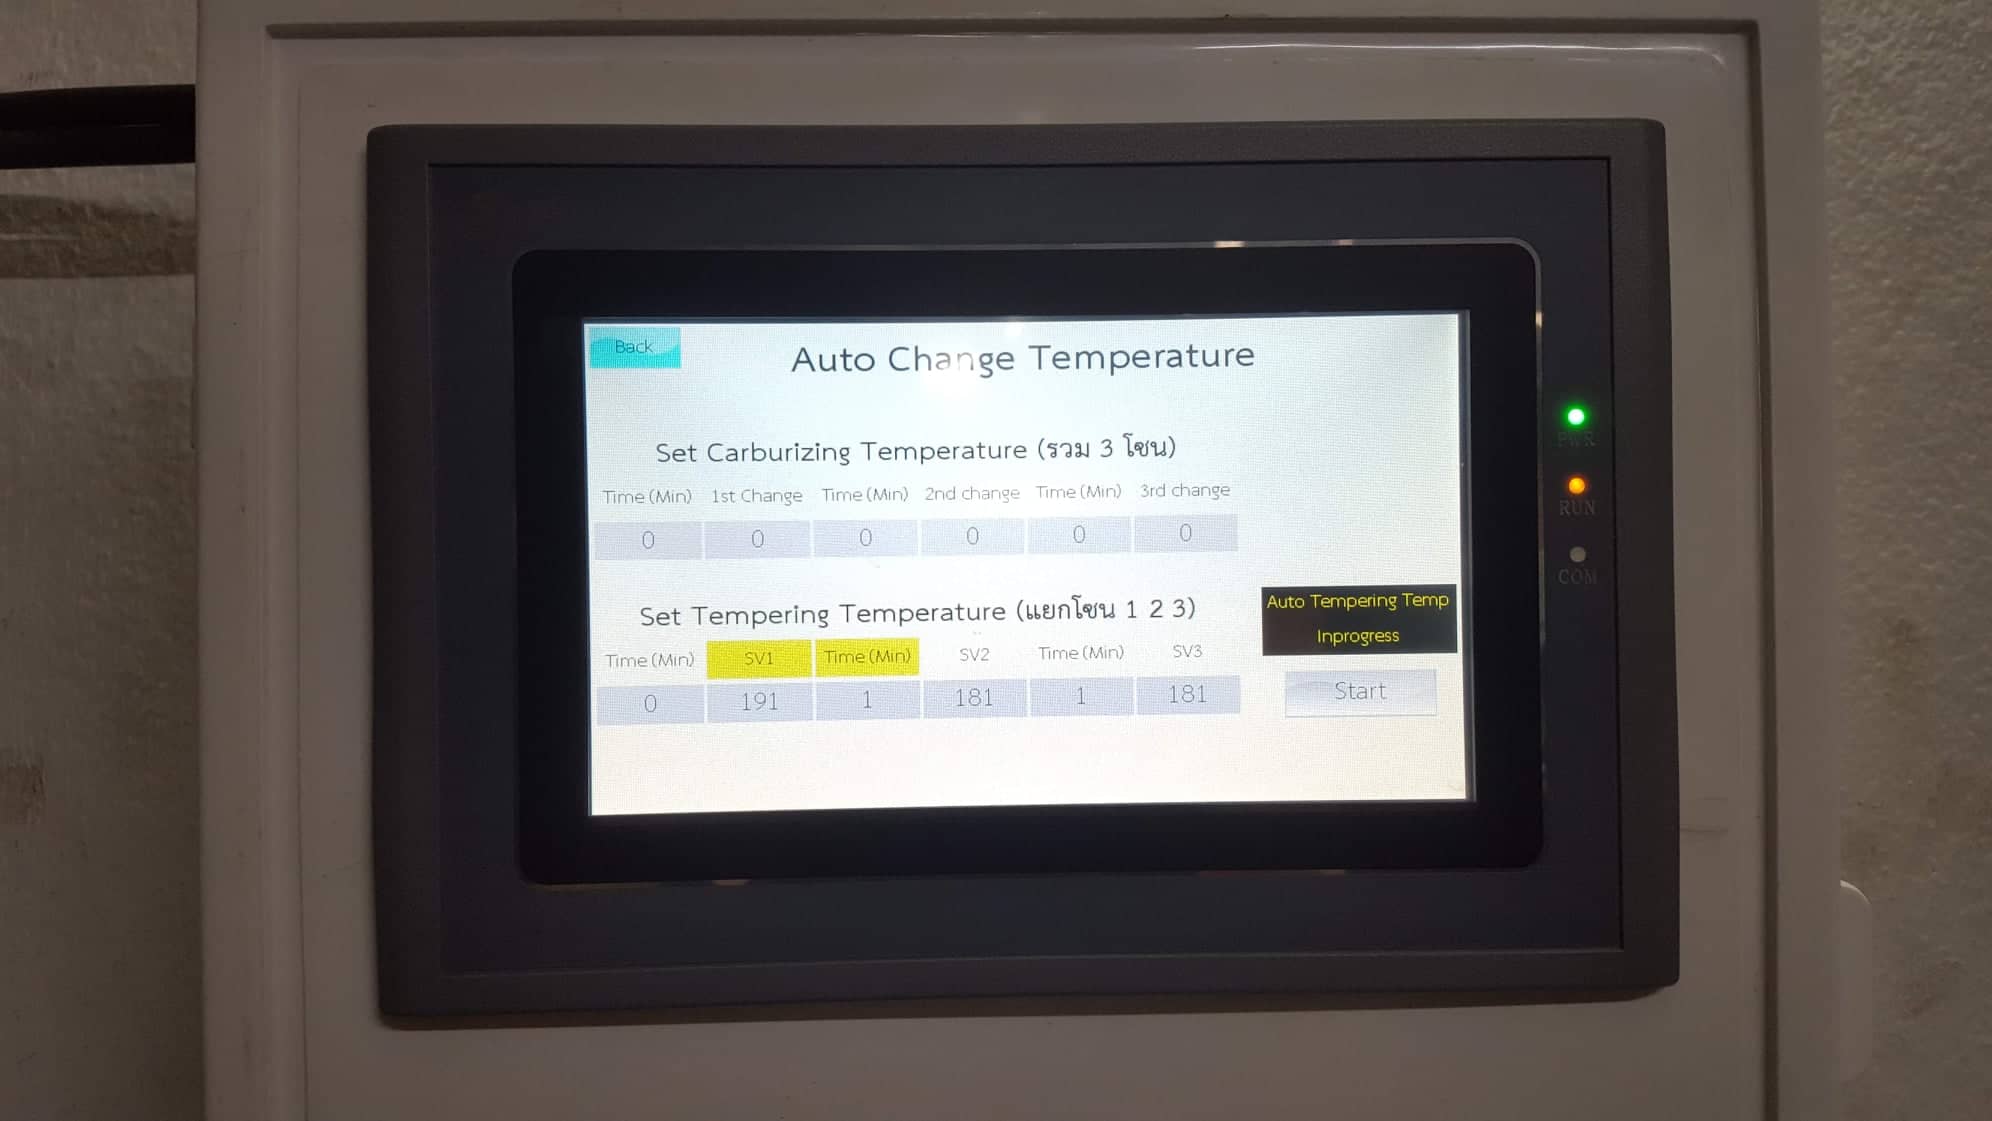
침탄은 약 850~940°C의 탄소가 풍부한 분위기에서 부품을 유지해 탄소를 표면으로 확산시킨 뒤 담금질해 단단한 마르텐사이트 경화층을 형성합니다(V.S. Heat Treatment가 제공하는 핵심 공정).
경화 깊이는 0.2~2 mm, 58~62 HRC이며 심부는 질김 — 단단한 표면과 질긴 심부가 필요한 특수 등급 나사·핀·스터드·너트에 최적입니다.
질화(표면에 질소 추가)
질화는 더 낮은 온도(약 500~550°C)에서 담금질 없이 질소를 확산시키므로 변형이 최소 — 고정밀 부품에 적합합니다.
표면은 매우 단단하고(약 900~1100 HV 상당) 우수한 내마모성과 피로 강도, 약간의 내식성 이점도 있지만 경화층은 보통 침탄보다 얇습니다.
침탄질화(탄소+질소)
하이브리드 방식으로 약 800~870°C에서 탄소와 질소를 모두 더합니다. 질소가 담금질성과 내마모성을 높이므로 경제적으로 단단한 표면이 필요한 태핑 나사나 세트 스크루 등 대량 소형 부품에 최적입니다.
간단 비교
- 침탄 — 깊고 매우 단단한 경화층. 고온. 변형 중간. 담금질 필요.
- 질화 — 얇지만 매우 단단한 경화층. 저온. 변형 최소. 담금질 불필요.
- 침탄질화 — 비용과 품질의 균형. 대량 소형 부품에 최적.
자주 묻는 질문
침탄과 질화 중 무엇을 선택할까요?+
깊고 고하중 경화층이면 침탄, 정밀도와 변형 최소화면 질화를 선택합니다.
태핑 나사는 어떤가요?+
침탄질화가 일반적입니다 — 탭/드릴에 충분한 경도의 경화층을 양산에 맞는 비용으로 얻습니다.
엔지니어용 무료 도구
- 경도 환산 HRC ↔ HV ↔ HB
- 경화 가능한 강종과 도달 경도
- 나사·너트 1000개 무게는?
- 구매·QC용 표면처리 사양 작성 도구
- 염수분무 시험계획 생성기
- 도금 두께 → 나사 끼워맞춤(GO/NO-GO)
- 수소취성 — 베이킹이 필요할까?
- 볼트 체결 토크·보증하중
- 나사 물림 길이
- 볼트 규격 추정(하중 기준)
- 볼트 강도 등급 — 기계적 성질(ISO 898-1)
이 글이 다루는 당사 공정
관련 비교 가이드
- Case hardening vs Through hardening침탄 경화 vs 전체 담금질: 나사·볼트는 어느 쪽?
- Annealing vs Tempering vs Normalizing풀림 vs 뜨임 vs 불림: 부품에 필요한 것은?
- Quenching vs Tempering담금질 vs 뜨임: 하나의 공정을 이루는 두 반쪽
- Carburising vs Nitriding침탄 vs 질화: 나사·너트·볼트는 실제로 무엇을 받는가
- Carbonitriding vs Carburizing침탄질화 vs 침탄: 체결부품 표면경화는 어느 쪽?
- S45C vs SCM440S45C vs SCM440: 열처리에 어떤 강을 선택할까?
- SCM435 vs SCM440SCM435 vs SCM440: 합금으로 한 단계 차이, 그러나 결과는 다르다
- Grade 8.8 vs Grade 10.9 vs Grade 12.98.8 vs 10.9 vs 12.9 볼트: 실제로 무엇이 다른가?
- Class 10.9 vs Class 12.9등급 10.9 vs 12.9: 무엇을 얻고 무엇을 떠안는가