
품질 근거
공정 근거와 품질관리
실제 공장 사진, 검사 방법 및 로트 승인 데이터 형식 예시입니다.
실제 공장 설비와 검사
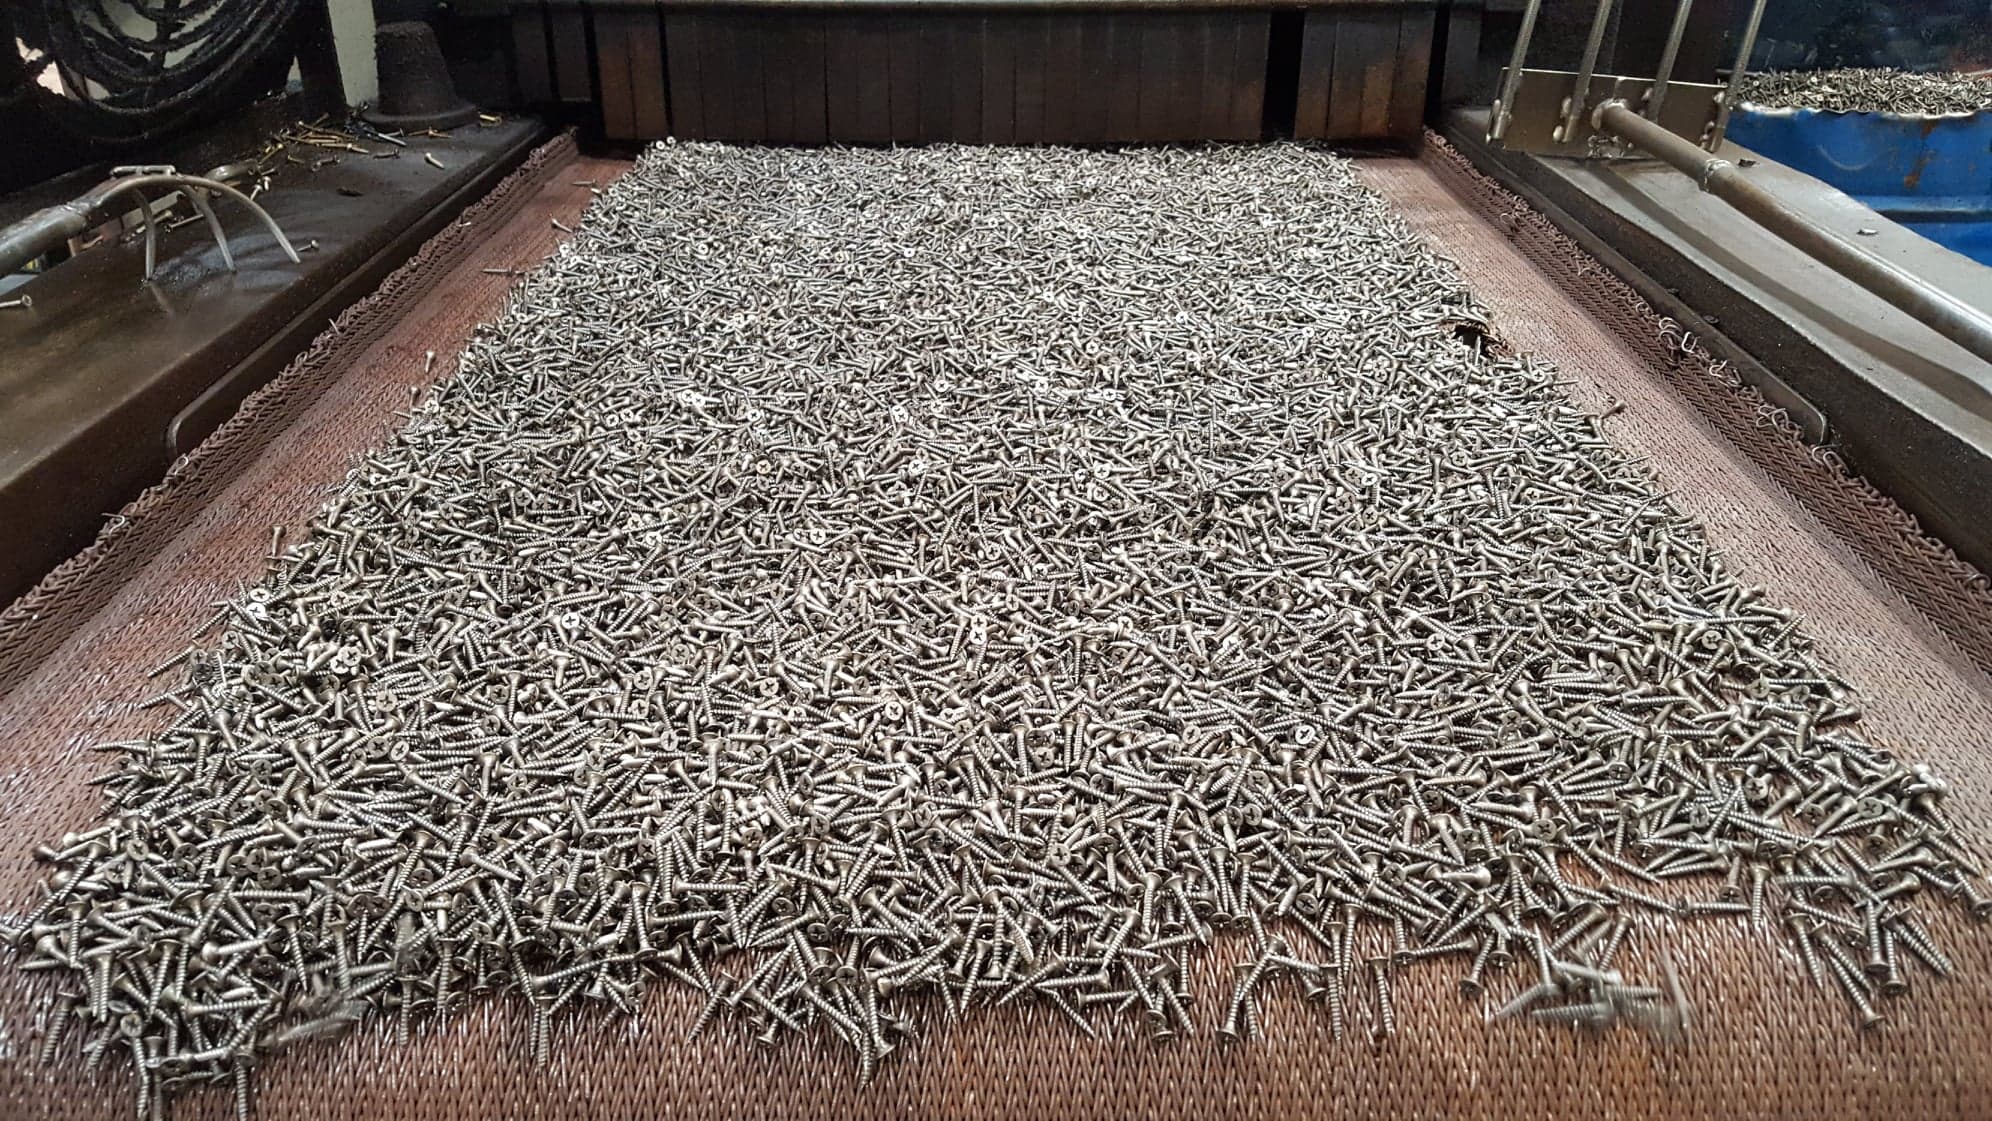
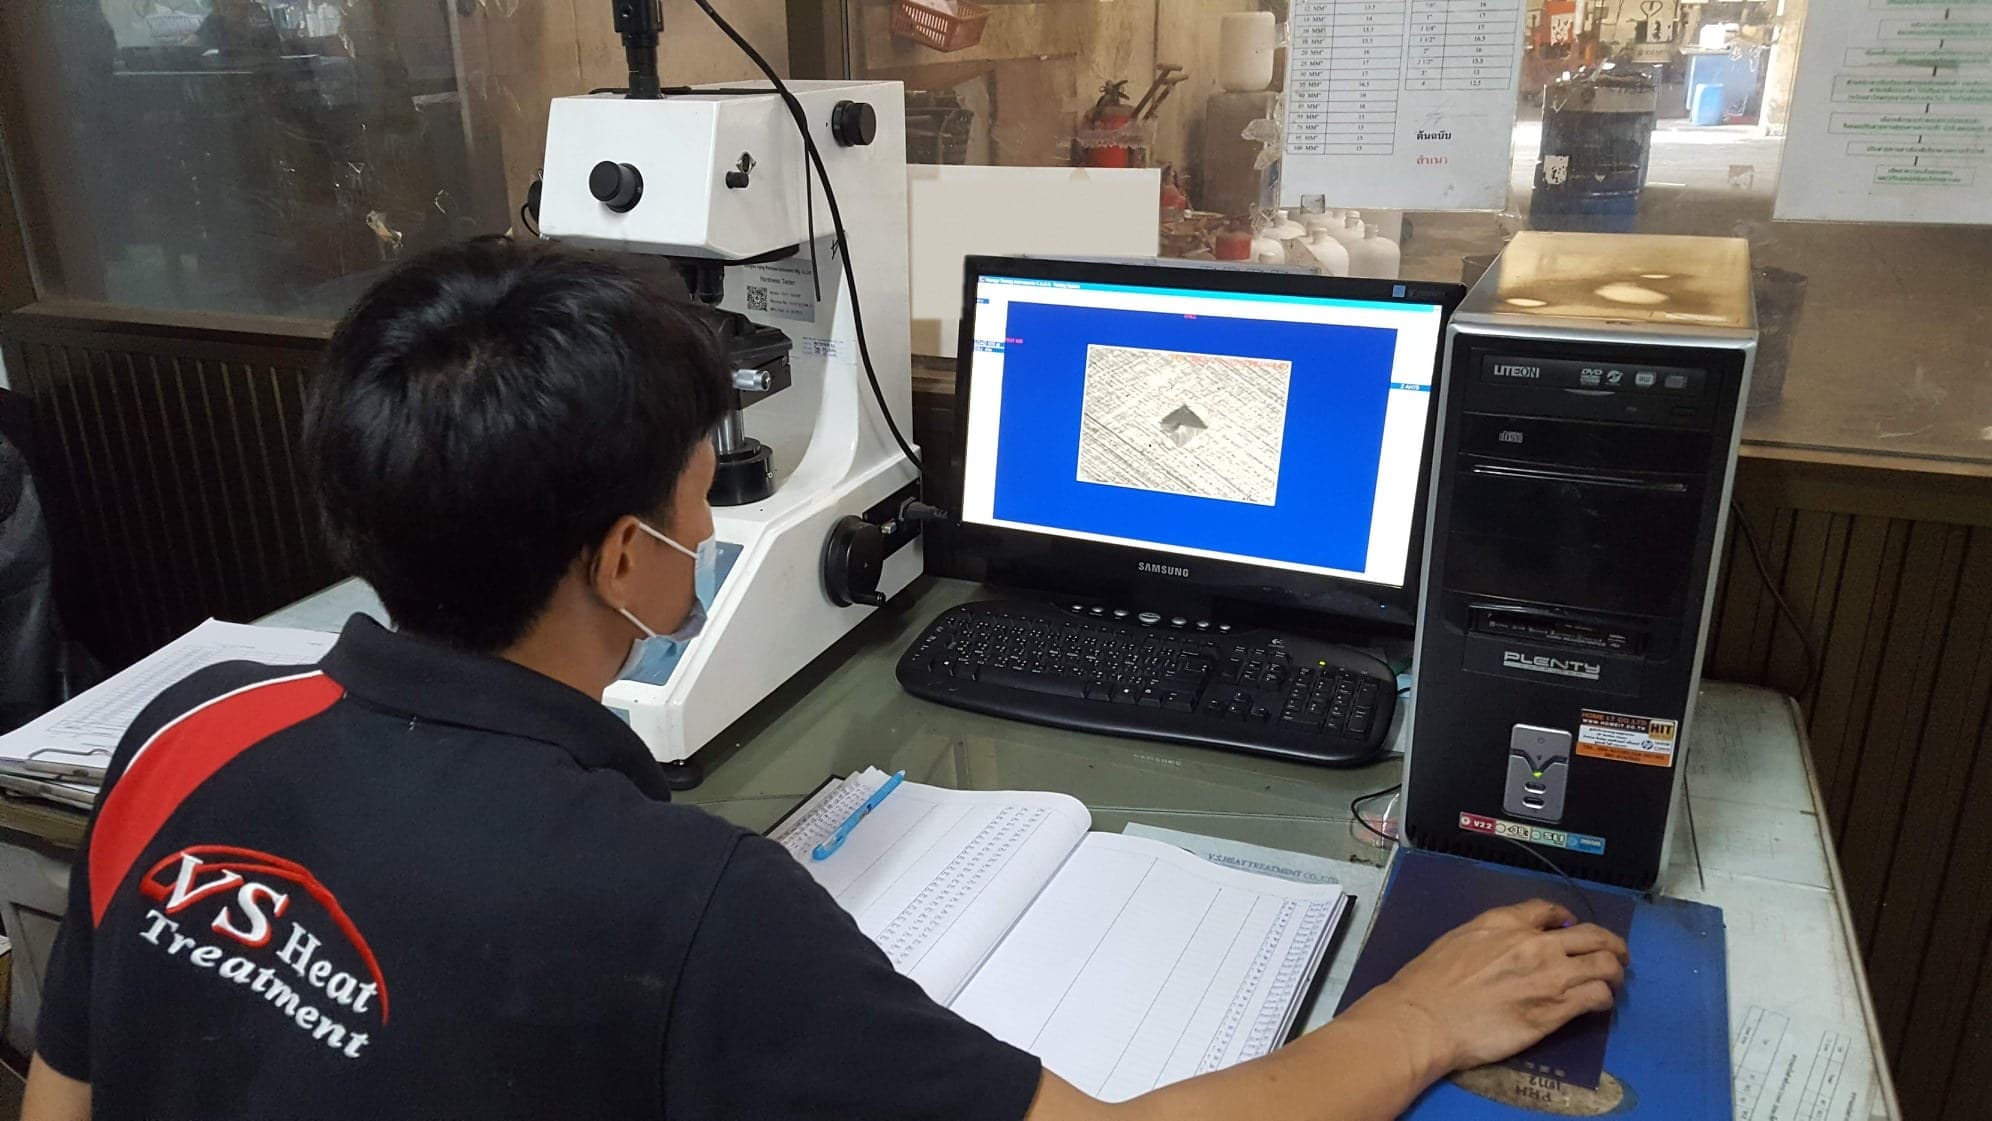
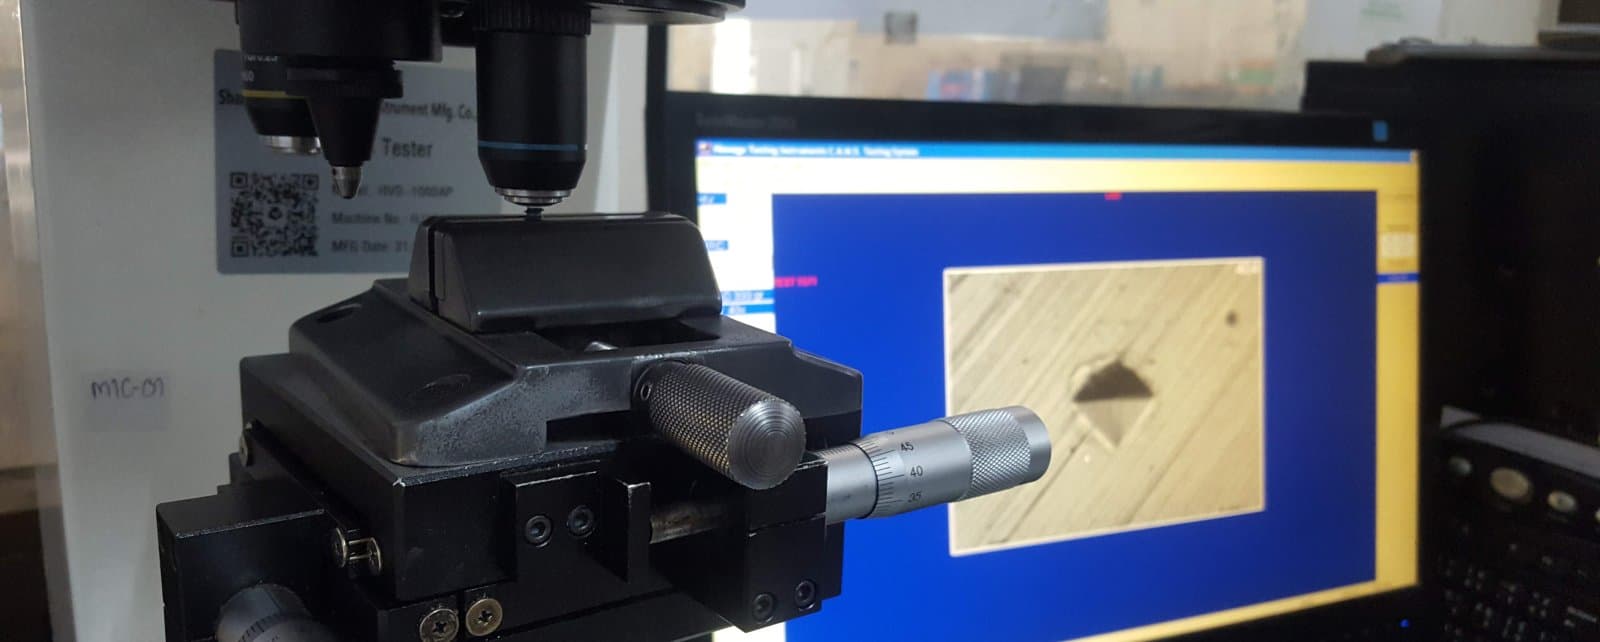
경도 분포 보고 예시
보고 방식을 설명하는 예시이며 고객 결과나 실제 생산 로트 성적서가 아닙니다.
추적 가능한 보고서 항목
- 작업번호와 로트번호
- 재질과 합의 사양
- 측정 위치·방법·장비
- 실측값과 합격 기준
- 날짜·검사자·결과 승인
- 필요 시 사진 또는 분포 그래프
무엇을, 어떤 방법으로 측정하며, 합격선은 어디인가
로트를 출하 판정할 때 근거가 되는 검사 계획입니다. 귀사 로트의 실측값은 납품 시 시험성적서에 기재되며 이 페이지에는 싣지 않습니다. 다른 고객의 값도 아닙니다.
| 측정 항목 | 방법·규격·장비 | 합격 기준 |
|---|---|---|
| 표면 경도 | ISO 6507 비커스 HV 또는 ISO 6508 로크웰 HRC, 자사 시험실에서 준비한 평면에서 측정 | 도면에 지정된 범위. ISO 898-1 강도구분 기준 8.8 = 250–320 HV, 10.9 = 320–380 HV, 12.9 = 385–435 HV |
| 표면에서 심부까지의 경도 분포 | 단면을 마운팅·연마한 뒤 같은 장비로 표면에서 정해진 거리마다 측정 | 각 깊이의 경도가 도면에서 합의한 범위 안에 들어올 것 |
| 유효 경화층 깊이 | 단면을 마운팅·연마·부식한 뒤 ISO 2639 / ASTM E1077로 판정 | 도면에 지정된 깊이 범위. 대표값은 침탄 0.1–1.0 mm, 침탄질화 0.1–0.5 mm |
| 미세조직과 탈탄 | 부식한 단면을 금속현미경으로 관찰 | 뜨임 마르텐사이트일 것, 탈탄이 해당 등급의 ISO 898-1 한도 이내일 것 |
| 도금 두께 | ISO 3497 형광X선 두께 측정 | 주문에 지정된 ASTM B633 사용조건. SC1–SC4는 5–25 µm, Cr3+ 마감은 5–12 µm |
| 내식성 | ASTM B117 / ISO 9227 중성 염수분무, 백청과 적청이 나타날 때까지의 시간을 기록 | 합의된 등급. 예를 들어 Cr3+ 유색 크로메이트는 백청 ≥ 120 h, 적청 ≥ 240 h |
| 수소취성 제거 베이킹 | 측정이 아니라 공정 기록: ISO 4042에 따른 시작 시각·온도·유지 시간 | ≥ 320 HV(10.9, 12.9 등급)에서 필수. 도금 후 1–4시간 이내에 시작해 200–230°C로 유지하며, 크로메이트 처리 전에 실시 |
어느 항목이 적용되는지는 도면과 적용 규격이 정합니다. 위 수치는 규격이 공표한 한도이며 고객 사양서를 대신하지 않습니다.
로트를 어떻게 샘플링하는가
- 시료 수, 채취 위치, 빈도는 첫 양산 로트 전에 합의한 관리계획에서 정합니다. 로트마다 그때그때 정하지 않습니다.
- 부품은 로 안이나 바스켓의 서로 다른 위치에서 뽑습니다. 연질부는 국부적으로 생기므로 한 개, 한 점의 측정으로는 드러나지 않습니다.
- 파괴 검사(단면, 경화층 깊이, 미세조직)는 시료를 소모하므로 로트에서 뽑은 부품으로 수행하고 해당 로트의 결과로 보고합니다.
- 합격 기준을 벗어난 값은 문서화된 판정 기준에 대한 불합격이며, 그 값으로 로트를 출하 판정하지 않습니다.
수치는 어디에 남는가
- 모든 측정값은 작업번호와 로트번호에 묶어 기록하므로 어느 장입분에서 나온 값인지 되짚을 수 있습니다.
- 배치 기록에는 열처리 경로도 함께 남습니다. 오스테나이트화 온도와 시간, 담금질 매체와 그 온도, 뜨임까지의 간격입니다.
- 납품 시 발행하는 시험성적서는 위 표의 항목을 그대로 옮깁니다. 무엇을, 어떤 방법과 장비로, 어떤 한도에 대해, 언제, 누가 측정했는가입니다.
- 기록을 공개할 때는(예: 이 사이트의 사례) 고객명과 도면 번호를 가리고 방법, 기준, 측정 결과만 남깁니다.
기술 내용 검토
V.S. Heat Treatment QA·생산팀 검토—1994년부터 열처리·표면처리를 운영하며 ISO 9001:2015 품질시스템 적용.