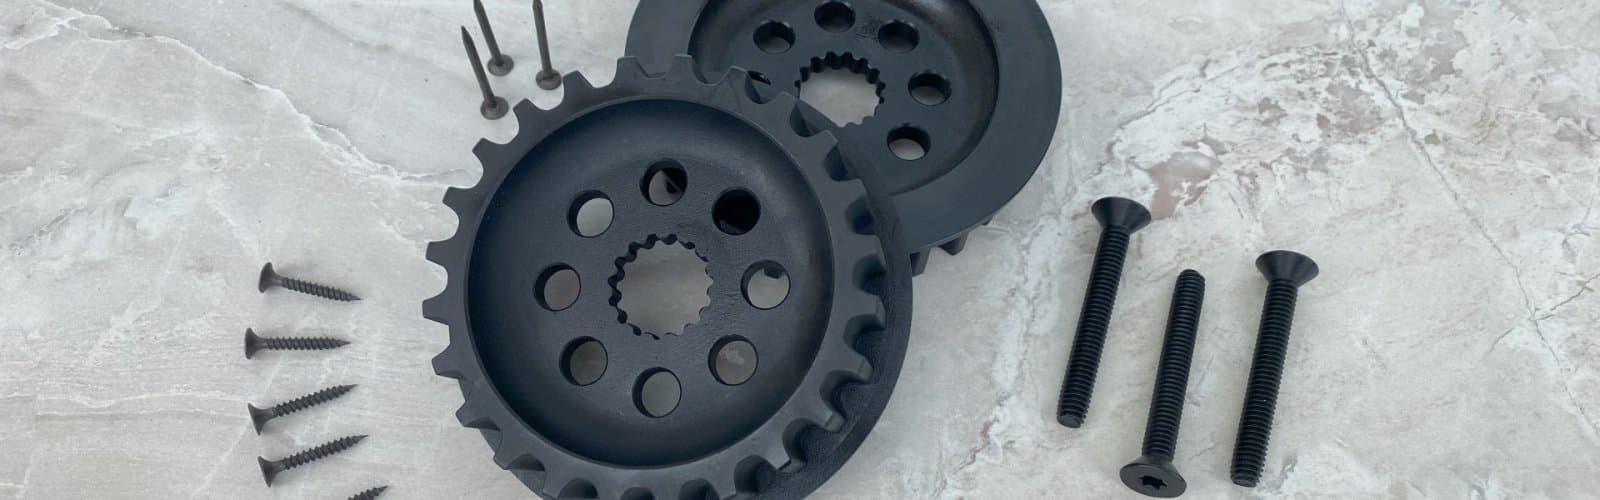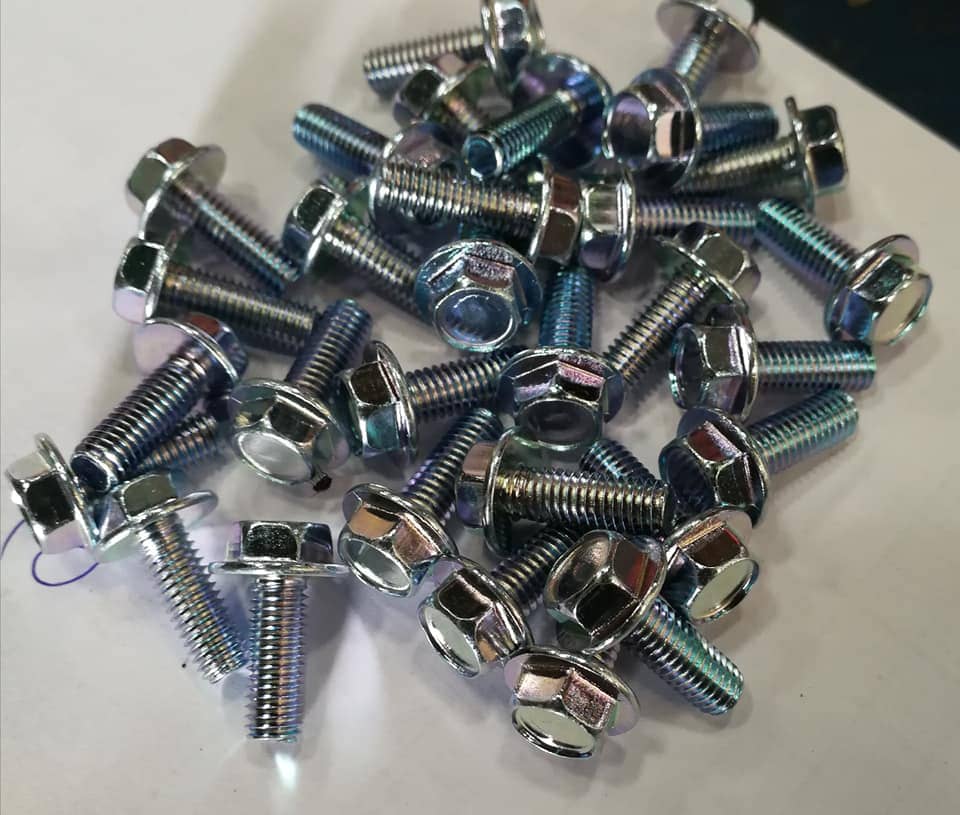
先用一行例子開啟技術審查
2) 適用標準與鍍層系統
3) 厚度、測點與後處理
在重要表面規定最小值或範圍並標出測點。除顏色外,還要註明三價/Cr(VI)-free、封閉劑、面塗和潤滑。
鍍層會影響螺紋尺寸和摩擦。
4) 明確鈍化、顏色、封孔/面漆與物質限制
透明/藍色、黃色或黑色本身並不是防蝕規格。請寫明三價鉻/無六價鉻鈍化,以及為達成防蝕或摩擦性能所需的封孔劑、面漆或潤滑層。
供應鏈受管控時,請附上實際適用的 RoHS、REACH、ELV 或客戶限用物質要求。不要從外觀推斷化學成分。
5) 鹽霧與氫管理
分別規定試驗方法、白鏽/紅鏽小時、排除區域和抽樣數;鹽霧小時不能直接換算實際壽命。
明確烘烤條件、鍍後最長等待時間、GO/NO-GO 量規及摩擦要求。
6) 控制氫脆風險與螺紋配合
寫明零件硬度/強度,以及適用標準與客戶圖面要求的前處理或鍍後烘烤條件,包含烘烤前的最長允許延遲時間。只寫「烘烤」而無條件是無法稽核的。
定義螺紋等級、GO/NO-GO 規、配合件,以及任何扭矩—軸力或摩擦係數要求,因為鍍層會同時改變尺寸與摩擦。
7) 驗收、文件與變更
約定外觀、結合力、厚度、耐蝕與螺紋判定,以及證書內容。量產應核准首件,並要求化學品或面塗變更前通知。
常見問題
只寫『白鋅8 µm』夠嗎?+
不夠;還需材料/硬度、標準、測點、化學系統、耐蝕、氫管理和螺紋驗收。
黃色一定是六價鉻嗎?+
不一定,不能僅憑顏色判斷,應核對製程與限制物質文件。
ISO 4042 與 ASTM B633 有何不同?+
ISO 4042 以緊固件為對象,涵蓋尺寸與氫脆相關事項;ASTM B633 涵蓋鋼鐵件的一般電鍍鋅層,並指引緊固件採購者改用緊固件專用要求。
詢價時應該提供什麼?+
圖面或照片、材質與硬度、批重、鍍層厚度與系統、鹽霧判據、量測點、螺紋要求,以及需要的文件。
標準與參考資料
工程師免費工具
- 硬度換算 HRC ↔ HV ↔ HB
- 哪些鋼材可以淬硬、能到多少
- 螺絲螺帽 1000 件多少公斤
- 採購與 QC 表面處理規格產生器
- 鹽霧試驗計畫產生器
- 鍍層厚度 → 螺紋配合(GO/NO-GO)
- 氫脆——是否需要除氫烘烤?
- 螺栓鎖緊扭矩與保證負荷
- 螺紋嚙合長度
- 螺栓規格估算(依負荷)
- 螺栓性能等級——力學性能(ISO 898-1)