
品質證據
製程證據與品質控制
真實工廠照片、檢驗方法與每批放行資料範例。
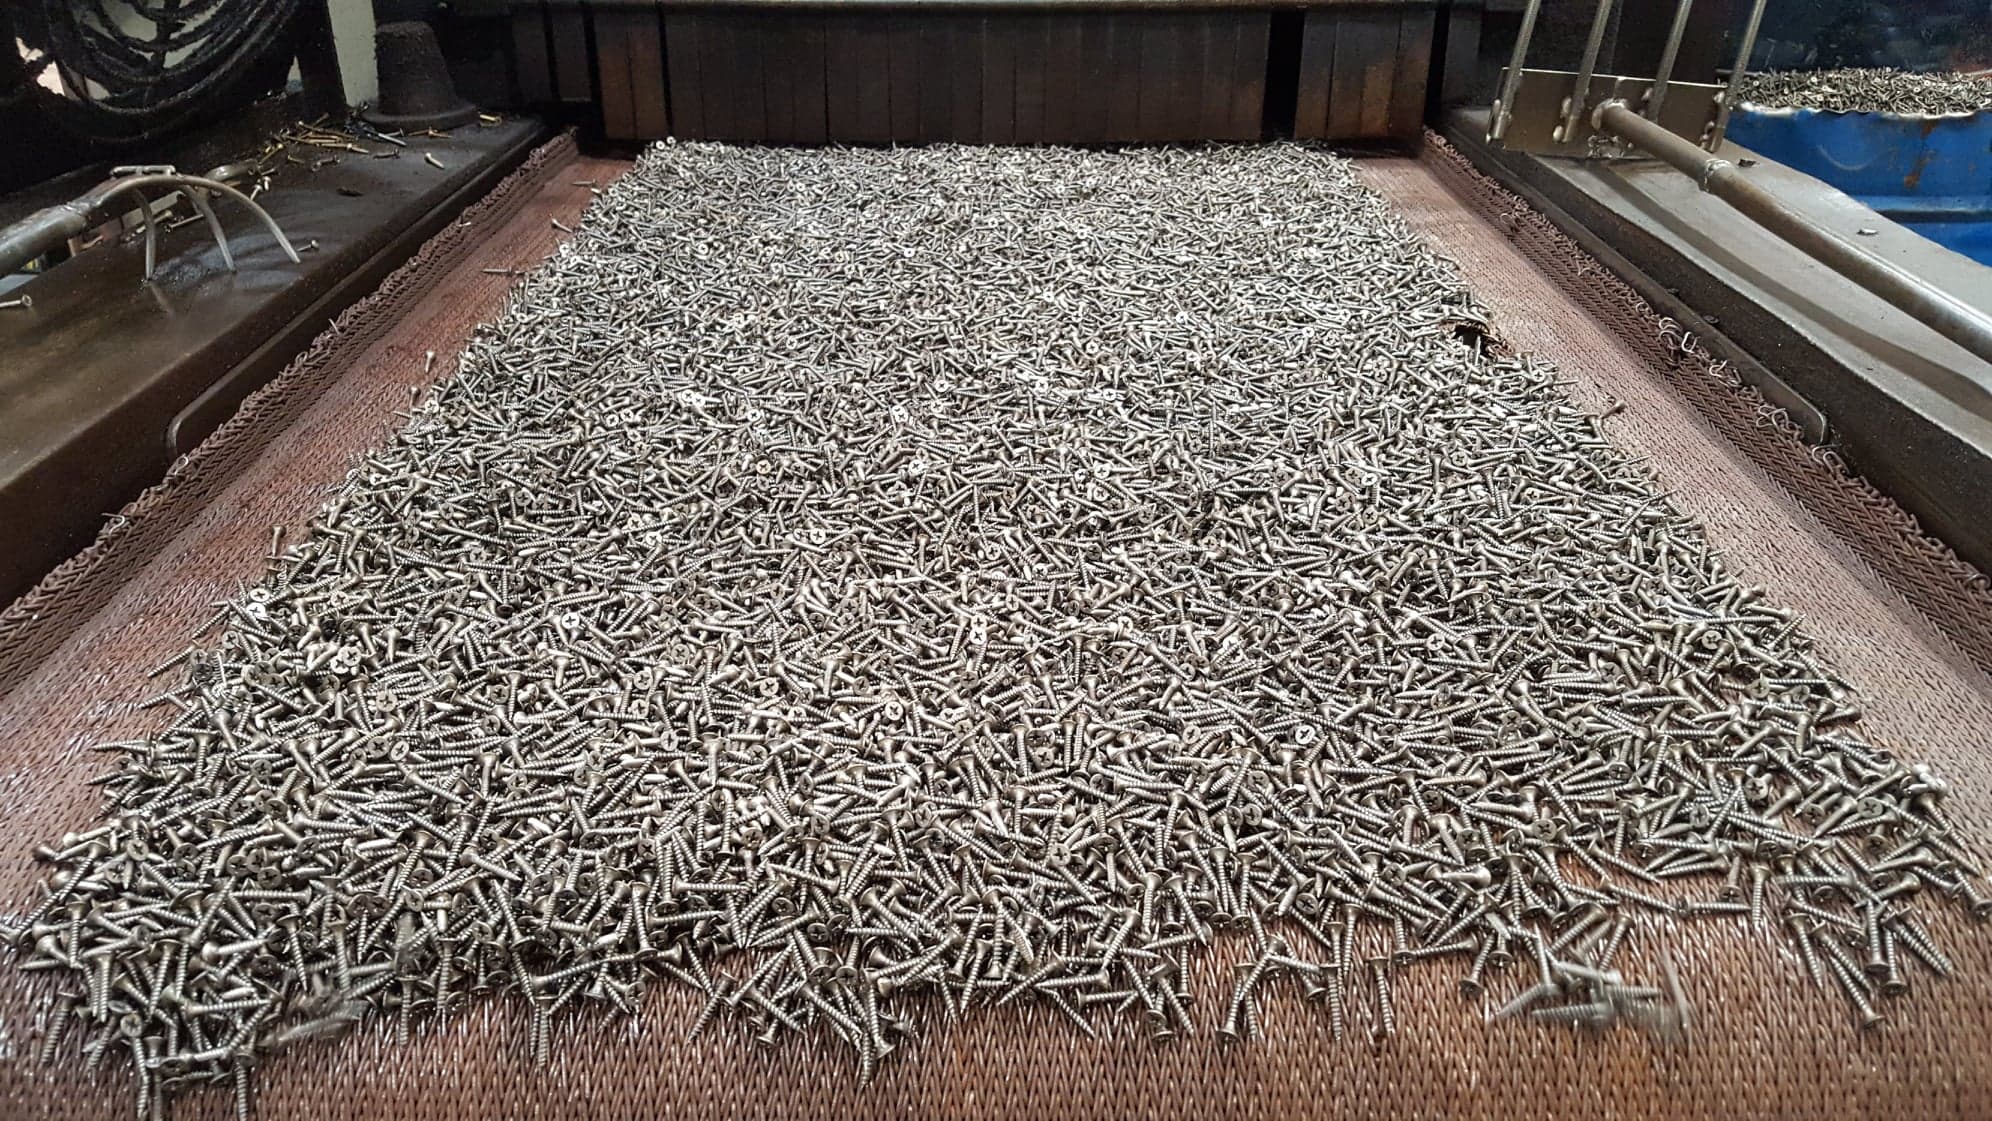
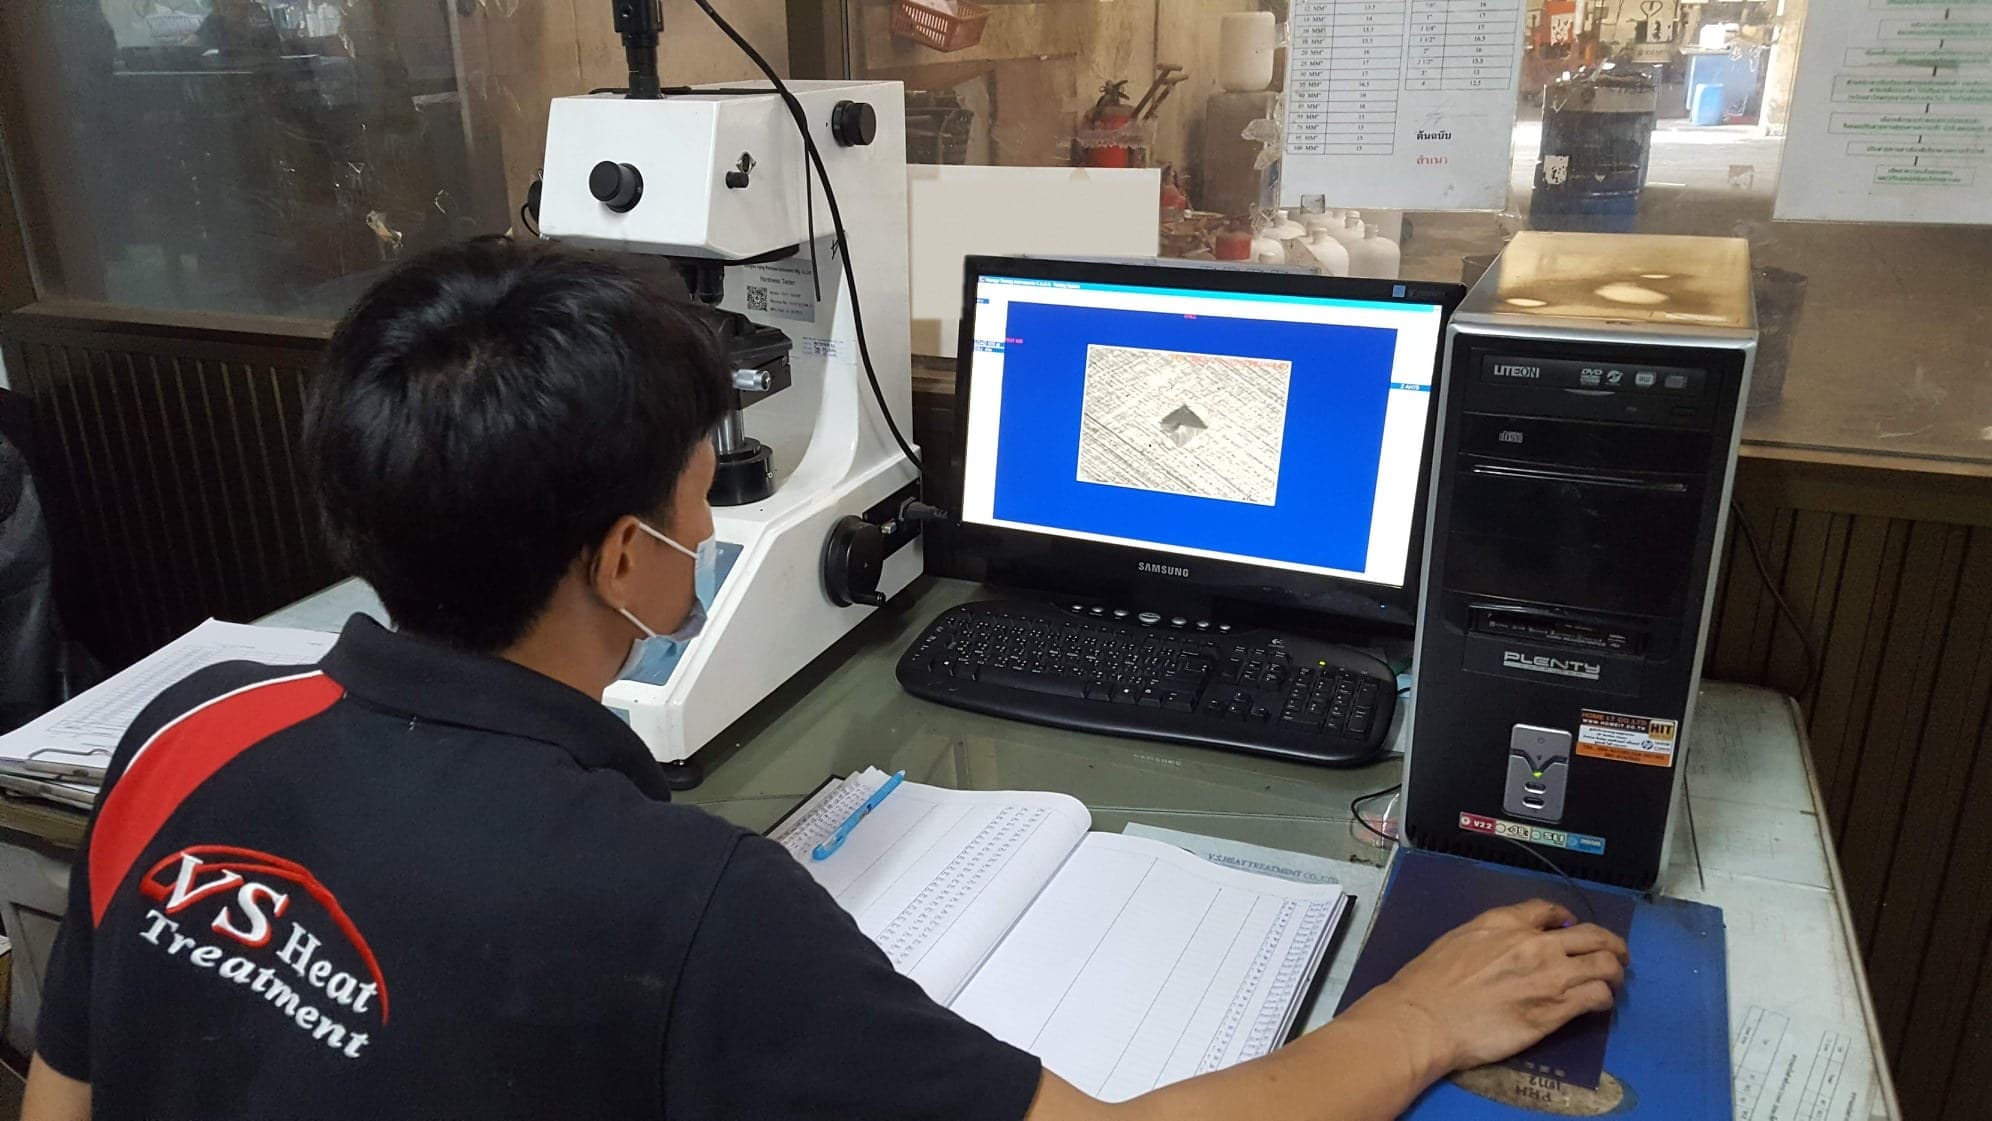
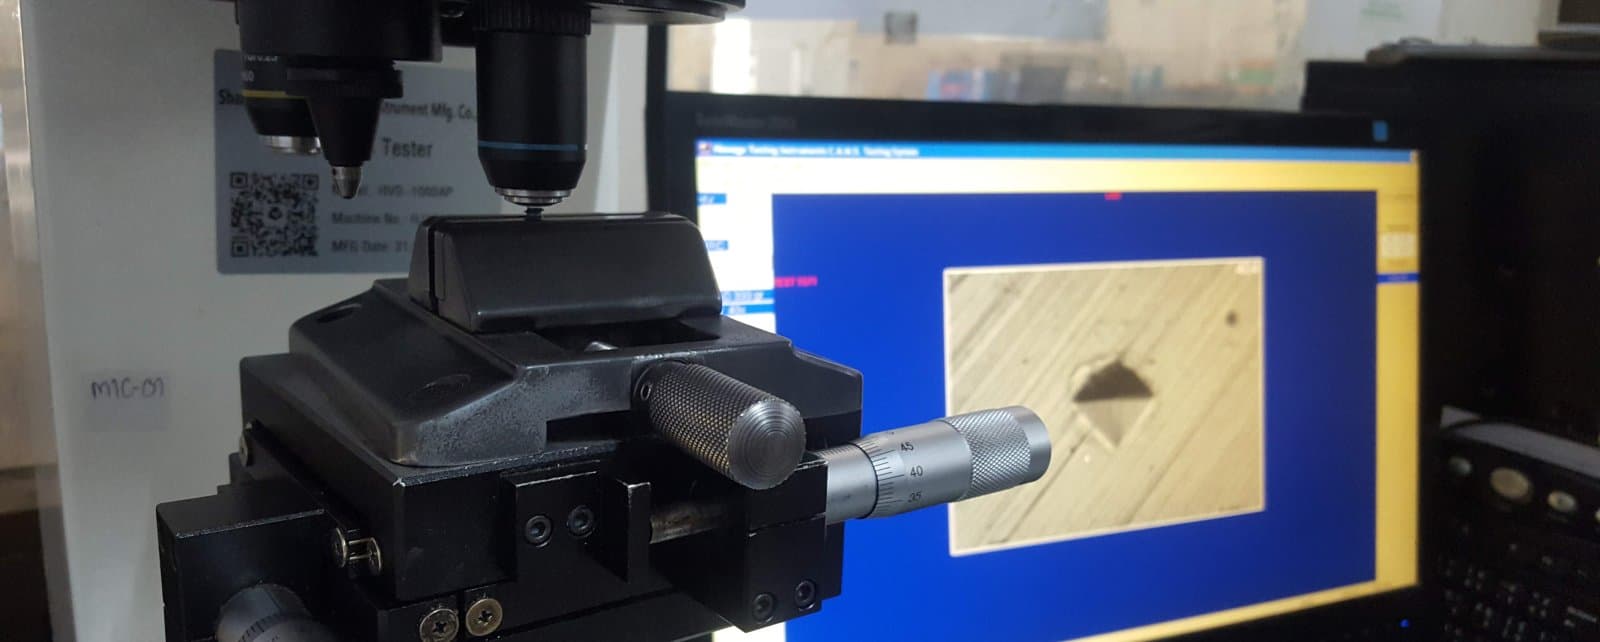
工廠真實設備與檢驗
硬度梯度報告範例
僅用於說明報告方式,不是客戶結果或實際生產批次證書。
可追溯報告應包含
- 工作單與批號
- 材料與確認規格
- 測點、方法與儀器
- 實測值與判定範圍
- 日期、檢驗員與結果核准
- 要求時附照片或曲線
測什麼、用什麼方法測、合格線在哪裡
這是放行一個批次所依據的檢驗計畫。您這一批的實測值寫在隨貨報告上——不在本頁,也不會是別人批次的數據。
| 量測項目 | 方法、標準與儀器 | 驗收判據 |
|---|---|---|
| 表面硬度 | 依 ISO 6507 的維氏 HV 或 ISO 6508 的洛氏 HRC,在自有實驗室的製備平面上量測 | 圖面給定的範圍。ISO 898-1 性能等級:8.8 = 250–320 HV,10.9 = 320–380 HV,12.9 = 385–435 HV |
| 由表面到心部的硬度梯度 | 橫截面鑲埋研磨後,用同一台儀器依規定距離逐點量測 | 各深度的硬度都落在圖面約定的帶寬內 |
| 有效硬化層深度 | 橫截面鑲埋、研磨、腐蝕後依 ISO 2639 / ASTM E1077 判定 | 圖面給定的層深範圍——滲碳典型 0.1–1.0 mm,碳氮共滲典型 0.1–0.5 mm |
| 金相組織與脫碳 | 腐蝕後的橫截面在金相顯微鏡下觀察 | 回火麻田散鐵;脫碳不超過該等級 ISO 898-1 的限值 |
| 鍍層厚度 | 依 ISO 3497 的 X 光螢光測厚 | 訂單指定的 ASTM B633 使用條件——SC1–SC4 為 5–25 µm;Cr3+ 外觀常用 5–12 µm |
| 耐蝕性 | 依 ASTM B117 / ISO 9227 做中性鹽霧,記錄出現白鏽與紅鏽的小時數 | 約定的等級,例如 Cr3+ 彩鋅 ≥ 120 h 白鏽 / ≥ 240 h 紅鏽 |
| 除氫烘烤 | 屬製程紀錄而非量測:依 ISO 4042 記錄烘烤起始時間、溫度與保溫時間 | ≥ 320 HV(10.9、12.9 級)必須執行——電鍍後 1–4 小時內開始,200–230°C 保溫,且在鉻酸鹽鈍化之前 |
哪幾列適用於您的零件,由圖面與所依據的標準決定;上表列出的是標準公布的界限,不能取代您的規格書。
批次如何抽樣
- 抽樣數量、抽樣位置與頻次在首批量產前的管制計畫中確定,不是每批臨時決定。
- 零件取自料籃或爐內的不同位置,因為軟點是局部現象,單件單點的讀數看不出來。
- 破壞性檢查——剖切、層深、金相——會消耗試樣,因此在從該批抽出的零件上進行,並以該批的名義報告。
- 超出驗收界限的數值即依書面判據判為不合格,該批不會憑這一數值放行。
數據記錄在哪裡
- 每一個實測值都與工單號和批號一起記錄,可回溯到它所屬的那一爐料。
- 批次紀錄同時保存熱處理路線:沃斯田鐵化溫度與時間、淬火介質及其溫度,以及淬火到回火之間的間隔。
- 隨貨簽發的檢測報告依上表逐項呈現——測了什麼、用何方法與儀器、對照哪條界限、日期與檢驗人。
- 紀錄對外公開時(例如本站的案例),隱去客戶與圖面編號,只保留方法、判據與實測結果。
技術內容審核
由 V.S. Heat Treatment QA 與生產團隊審核—自1994年從事熱處理與表面處理,依 ISO 9001:2015 品質系統運行。