当社の鋼種表から算出
What is HRC, and how does it convert to HV and HB?
到達硬さは鋼種と断面寸法で決まります。下表は焼入れ上限と焼戻し後の実使用指定値を分けて示します。
- S45C
- 焼入れ上限 50–58 HRC · 実使用指定 40–55 HRC
- SCM435
- 焼入れ上限 48–55 HRC · 実使用指定 33–44 HRC
- SCM440
- 焼入れ上限 50–58 HRC · 実使用指定 28–48 HRC
- SWCH10B21
- 焼入れ上限 40–48 HRC · 実使用指定 28–40 HRC
焼戻し後に指定される硬さは焼入れ上限より必ず低くなります。発注時は使用範囲を指定してください。
硬さとは?
硬さは、材料の押し込みに対する抵抗です。決められた荷重で圧子を表面に押し込み、できたくぼみの大きさや深さを測定します。
硬さは耐摩耗性や強度と相関するため、お客様が硬化部品を受け入れる際に用いる重要な数値です。
HRC ↔ HV ↔ HB 早見換算表
ASTM E140 / ISO 18265 のオーステナイト系以外の鋼のデータです。右端は引張強さの目安。
- 20 HRC = 238 HV = 226 HB ≈ 760 MPa
- 25 HRC = 266 HV = 253 HB ≈ 850 MPa
- 30 HRC = 302 HV = 286 HB ≈ 965 MPa
- 35 HRC = 345 HV = 327 HB ≈ 1,125 MPa
- 40 HRC = 392 HV = 371 HB ≈ 1,290 MPa
- 45 HRC = 446 HV = 421 HB ≈ 1,455 MPa
- 50 HRC = 513 HV = 481 HB ≈ 1,630 MPa
- 55 HRC = 595 HV = 560 HB ≈ 1,810 MPa
- 60 HRC = 697 HV = 654 HB — 規格が引張強さを対応づける範囲を超えています
- 64 HRC = 800 HV = 722 HB — 規格が引張強さを対応づける範囲を超えています
注意点が二つあります。これらの値はオーステナイト系以外の鋼にのみ当てはまり(SUS304 には使えません)、あくまで目安なので精密部品では実測の代わりにはなりません。
表にない値は、63 行すべてを収めた当社の硬さ換算表をご利用ください。
代表的なスケール
- HRC(ロックウェルC) — 焼入れ鋼で最も一般的。20〜65 HRC を素早く簡単に測定。ねじ・ナット・ボルトに使用。
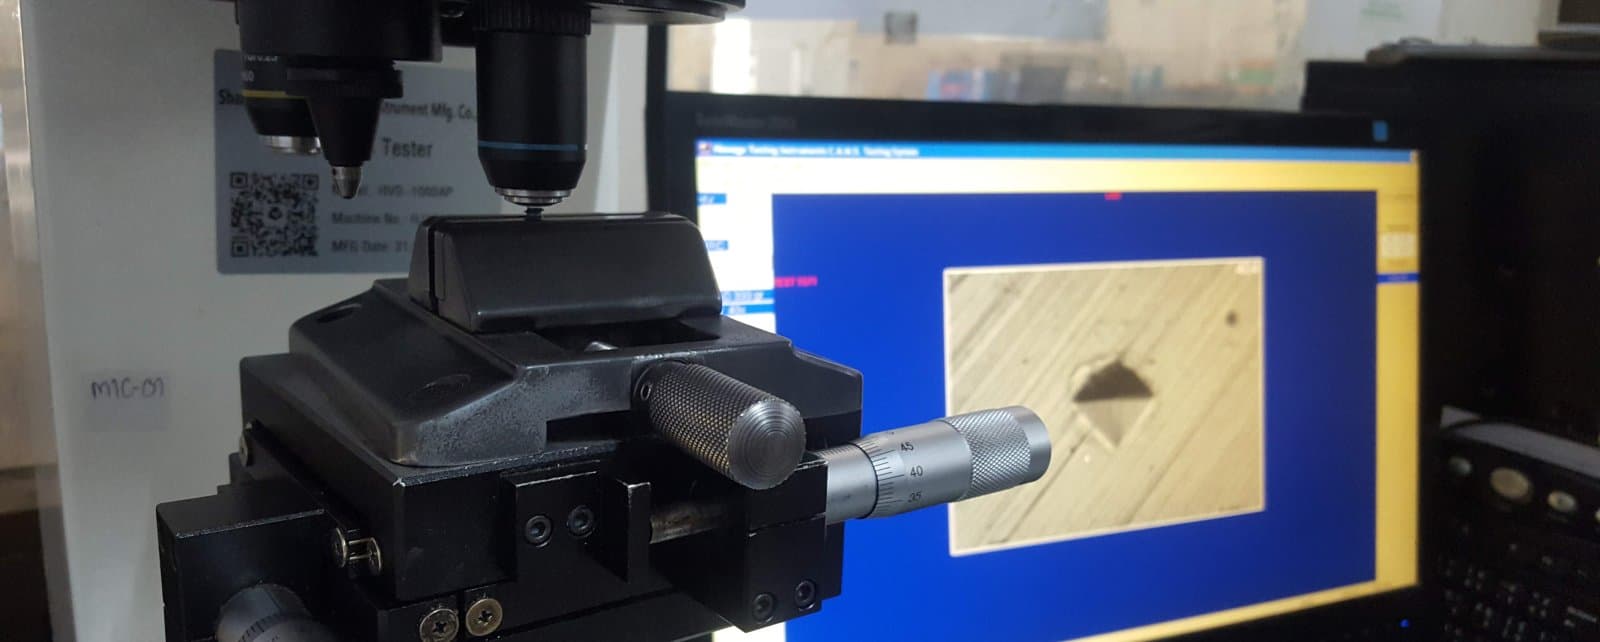
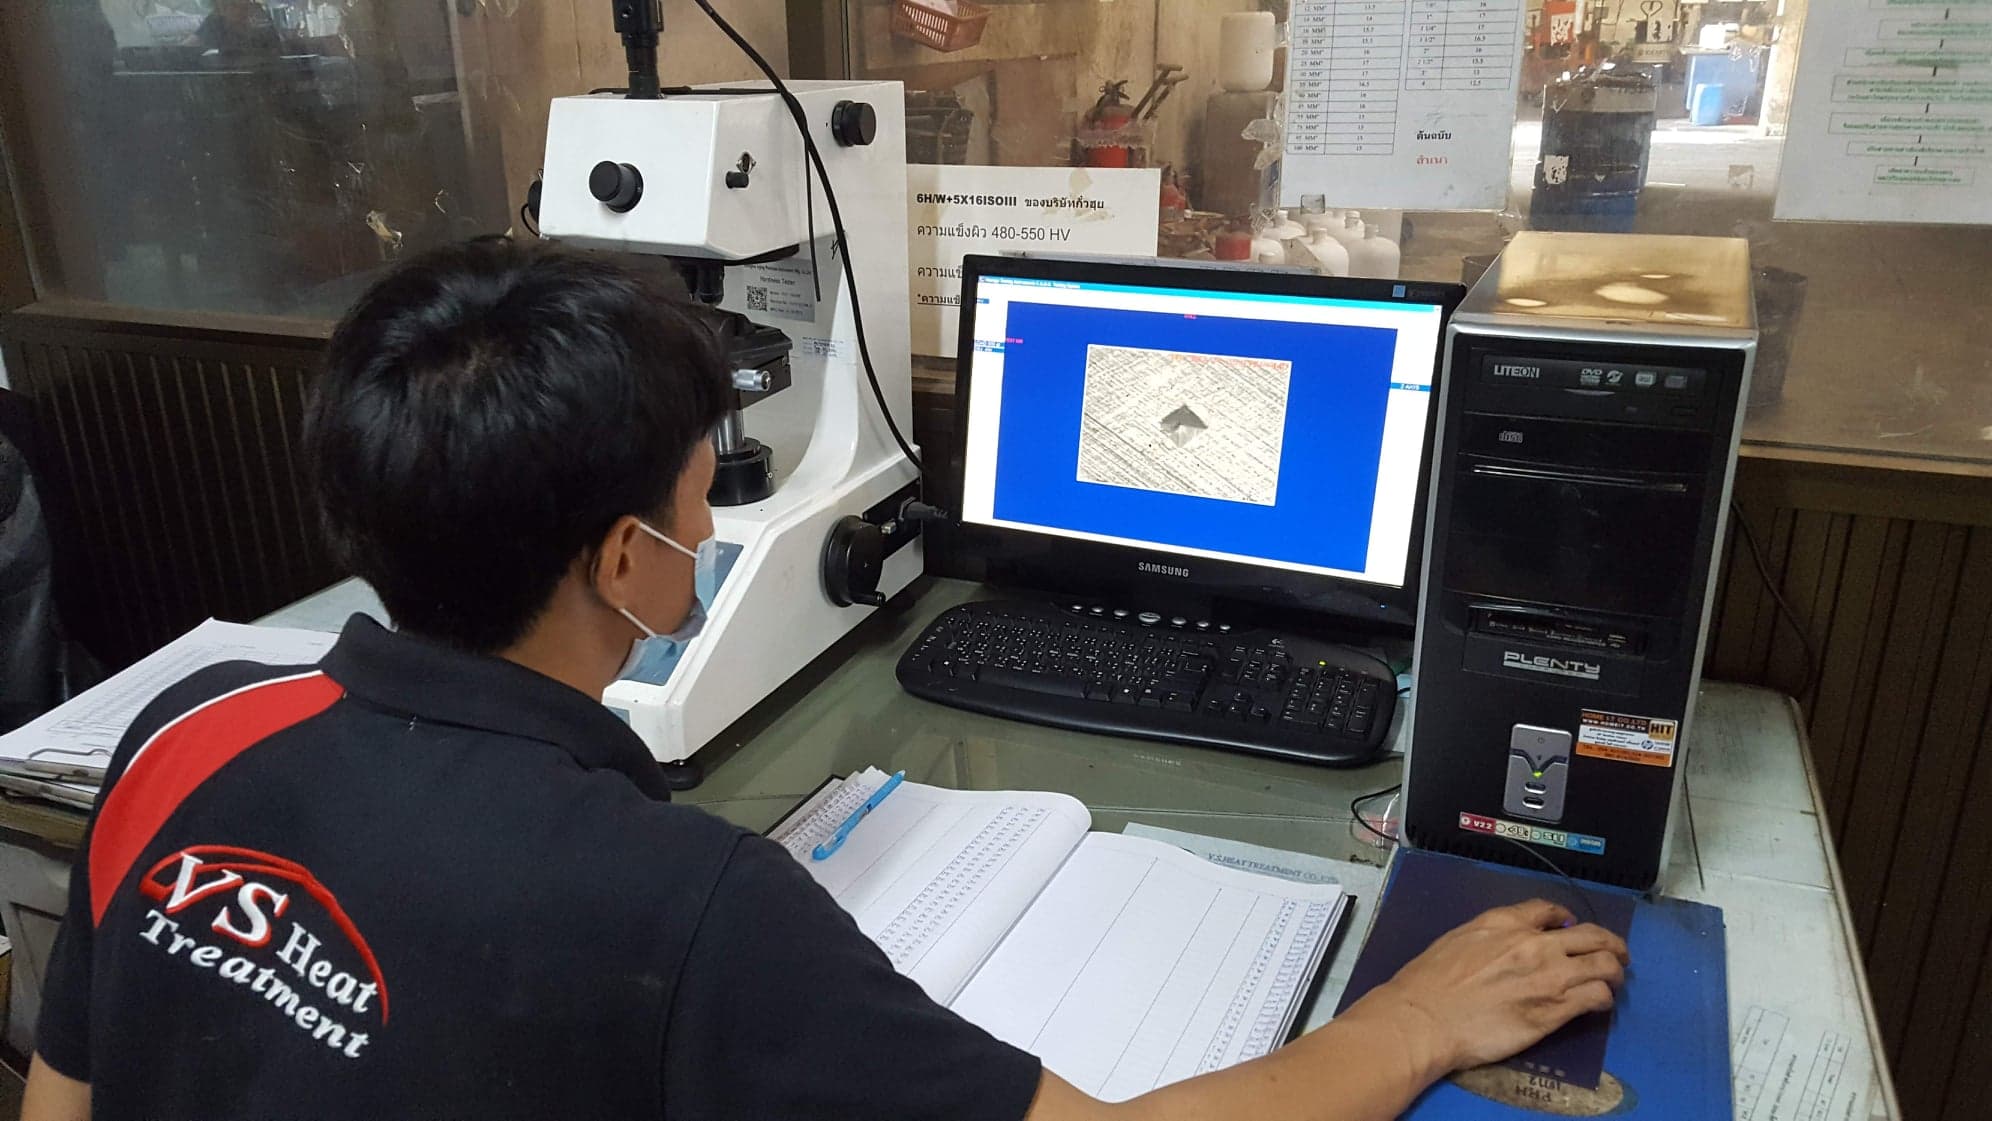
- HV(ビッカース) — ダイヤモンドの四角錐圧子で、非常に薄い表面から非常に硬い部品まで測定。硬化層深さのプロファイルに最適。
- HB(ブリネル) — 硬い球を軟質・中硬度の材料に押し込み大きなくぼみを残す。鋳物や素材鋼に適する。
換算と注意点
おおよその換算表(例:ASTM E140)はありますが、あくまで推定値であり、精密な作業では実測の代わりにはなりません。
注意:めっき面、脱炭した表皮、薄すぎる部品は測定値を狂わせることがあります。表面を整え、適切なスケールを選びましょう。
硬さ証明書
良い焼入れには、実際の硬さ、測定点数、許容限界を記した試験報告書が付きます。
V.S. Heat Treatment のラボはビッカース硬さ試験(HV)を使用します — ダイヤモンド四角錐圧子を顕微鏡で読み取り高精度に測定 — さらに測定点ごとに0.3 mm まで分解できる蛍光X線膜厚計を備え、ISO 9001:2015 のもとで全ロットに報告書を発行します。
よくある質問
HRC とは何ですか?+
HRC はロックウェル硬さ C スケールで、焼入鋼で最も広く使われる硬さの単位です。120° のダイヤモンド円錐を 150 kgf で押し込み、そのくぼみの深さを読み取ります。使用範囲はおよそ 20〜65 HRC です。
1 HRC は何 HV ですか?+
一定の倍率はなく、硬い側ほど間隔が広がります。40 HRC は 392 HV ですが 50 HRC は 513 HV なので、掛け算ではなく換算表で確認してください。
強度区分10.9 の硬さは?+
通常およそ32〜39 HRC で、実際の規格はそのグレードについて ISO 898-1 で定められます。
HRC と HV の違いは?+
HRC は一般作業向けで素早く、HV はより精密で薄い表面や硬化層深さに適します。
何 HRC あれば「硬い」と言えますか?+
用途によります。強度区分 10.9 のボルトは 32–39 HRC で既に規格内ですが、小型軸受のような耐摩耗部品は 58–64 HRC を必要とします。部品に必要な以上の硬さを指定しても、脆くなるだけです。
同じ場所を測り直すと値がばらつくのはなぜですか?+
よくある原因は、面が十分に平らでないこと、アンビルの影響が出るほど薄い部品、めっき層や脱炭層、そして端部に近すぎる測定です。表面の仕上げと使用スケールの選択は、試験機そのものと同じくらい効きます。
エンジニア向け無料ツール
- 硬さ換算 HRC ↔ HV ↔ HB
- 焼入れできる鋼種と到達硬さ
- ねじ・ナット1000本の重さは?
- 購買・QC向け表面処理仕様作成ツール
- 塩水噴霧試験計画作成ツール
- めっき厚 → ねじ嵌合(GO/NO-GO)
- 水素脆化——ベーキングは必要?
- ボルト締付トルク・保証荷重
- ねじ嵌合長さ
- ボルトサイズ推定(荷重から)
- ボルト強度区分——機械的性質(ISO 898-1)