
品質エビデンス
工程の根拠と品質管理
実際の工場写真、検査方法、ロット判定に用いるデータ形式の例。
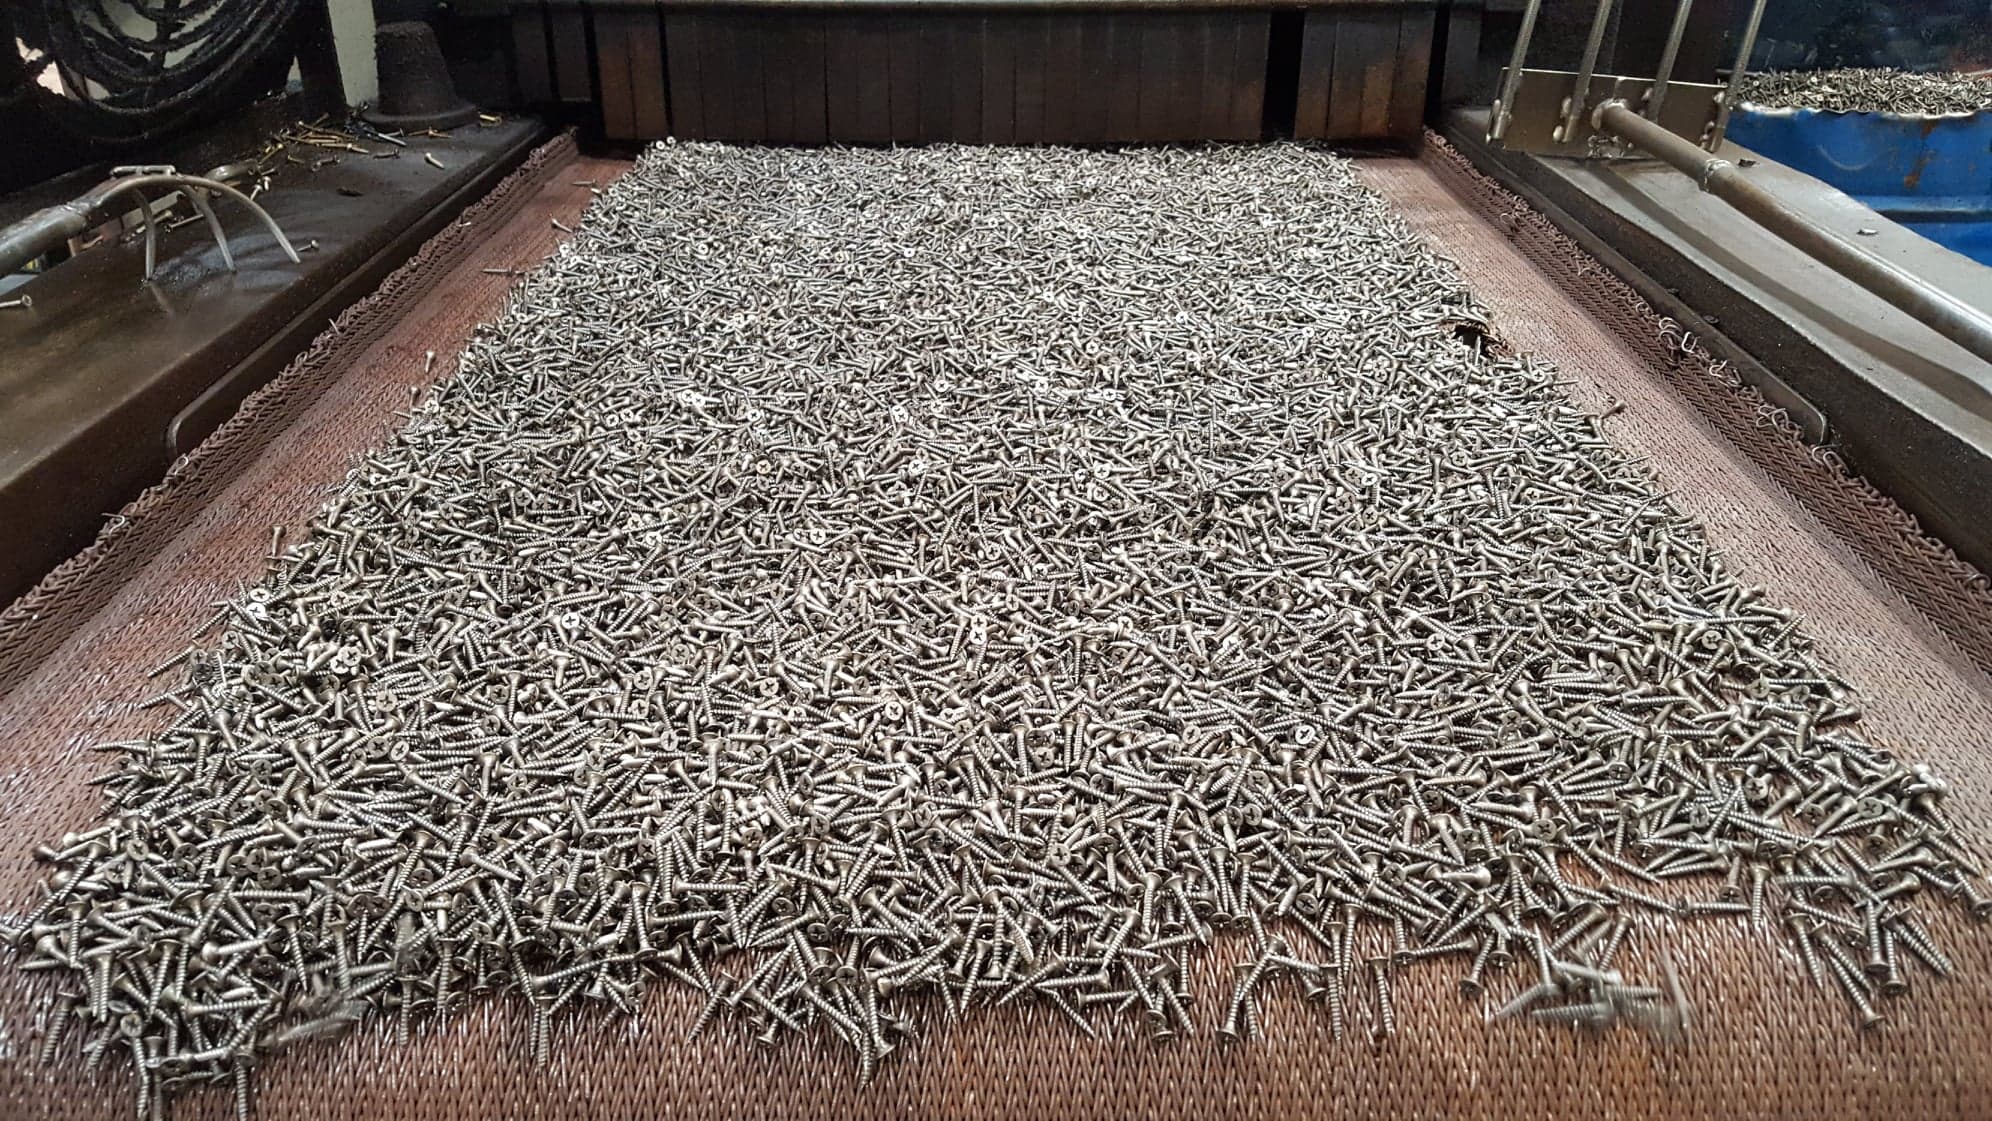
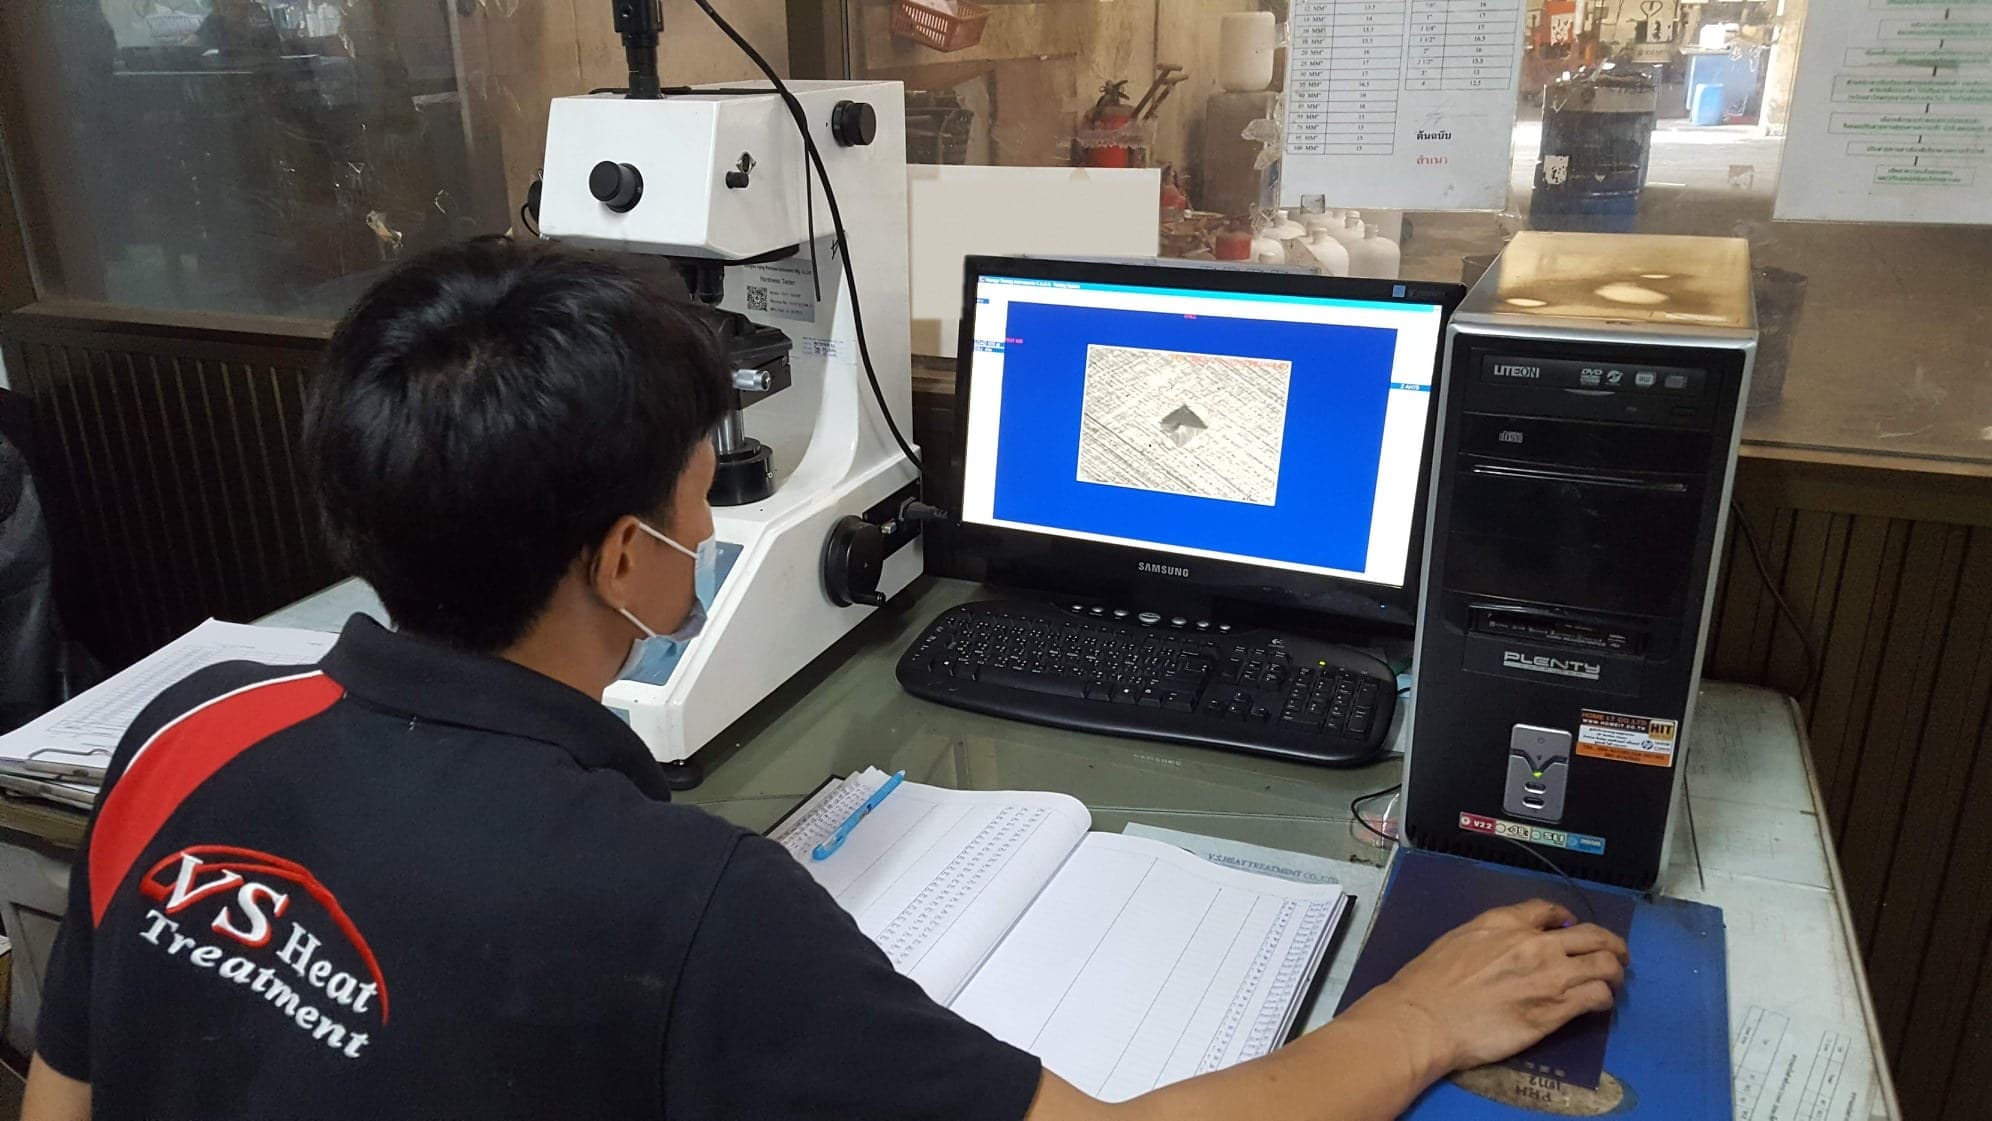
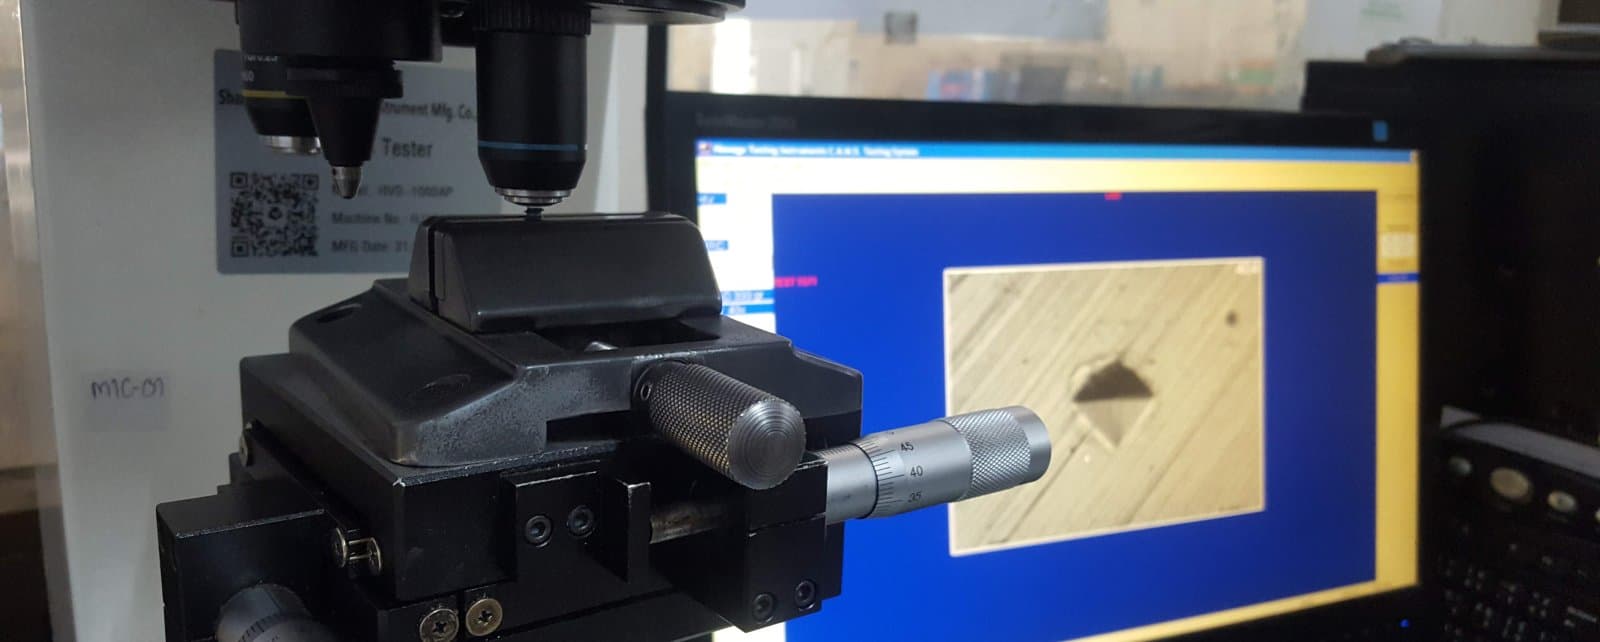
実工場の設備と検査
硬さ分布レポート例
報告方法を説明する例であり、顧客結果や実ロット証明書ではありません。
トレーサブルな報告書の項目
- 作業番号・ロット番号
- 材料・合意仕様
- 測定位置・方法・機器
- 実測値と合否基準
- 日付・検査者・承認
- 必要時の写真・分布図
何を、どの方法で測り、どこで合否を切るか
ロットを出荷判定するための検査計画です。お客様のロットの実測値は納品時の試験成績書に記載され、このページには載せません(他社のロットの値でもありません)。
| 測定項目 | 方法・規格・機器 | 合否基準 |
|---|---|---|
| 表面硬さ | ISO 6507 のビッカース HV、または ISO 6508 のロックウェル HRC。自社試験室で調整した平面に対して測定 | 図面指定の範囲。ISO 898-1 の強度区分では 8.8 = 250–320 HV、10.9 = 320–380 HV、12.9 = 385–435 HV |
| 表面から芯部への硬さ分布 | 断面を樹脂埋め・研磨し、同じ機器で規定の距離ごとに測定 | 各深さの硬さが図面で合意した帯の中に入ること |
| 有効硬化層深さ | 断面を樹脂埋め・研磨・腐食し、ISO 2639 / ASTM E1077 で判定 | 図面指定の深さ範囲。代表値は浸炭 0.1–1.0 mm、浸炭窒化 0.1–0.5 mm |
| 金属組織と脱炭 | 腐食した断面を金属顕微鏡で観察 | 焼戻しマルテンサイトであること。脱炭が当該区分の ISO 898-1 限度内であること |
| 皮膜厚さ | ISO 3497 の蛍光X線膜厚測定 | 注文で指定した ASTM B633 の使用条件。SC1–SC4 で 5–25 µm、Cr3+ 仕上げは 5–12 µm |
| 耐食性 | ASTM B117 / ISO 9227 の中性塩水噴霧。白錆・赤錆が出るまでの時間を記録 | 合意した等級。例:Cr3+ 有色クロメートで白錆 ≥ 120 h、赤錆 ≥ 240 h |
| 水素脆性除去ベーキング | 測定ではなく工程記録:ISO 4042 に基づく開始時刻・温度・保持時間 | ≥ 320 HV(10.9、12.9)で必須。めっき後 1–4 時間以内に開始し、200–230°C で保持、クロメート処理の前に実施 |
どの行が適用されるかは図面と適用規格で決まります。上の数値は規格が公表している限度であり、お客様の仕様書に代わるものではありません。
ロットの抜取り方
- 抜取り数・抜取り位置・頻度は、初回量産前に合意する管理計画で決めます。ロットごとにその場で決めるものではありません。
- 部品は炉内・かご内の異なる位置から取ります。軟点は局所的に出るため、1個1点の測定では見えません。
- 破壊検査(断面・硬化層深さ・金属組織)は試料を消費するため、ロットから抜き取った部品で行い、そのロットの結果として報告します。
- 合否基準を外れた値は、文書化された判定基準に対する不合格です。その値のままロットを出荷判定することはありません。
数値はどこに残るか
- すべての測定値は作業番号とロット番号に紐づけて記録し、どの装入分の部品かまで遡れるようにします。
- バッチ記録には熱処理条件も残します:オーステナイト化の温度と時間、焼入れ媒体とその温度、焼戻しまでの間隔。
- 納品時に発行する試験成績書は上表の項目をそのまま再現します——何を、どの方法と機器で、どの限度に対して、いつ、誰が測ったか。
- 記録を公開する場合(本サイトの事例など)は、顧客名と図面番号を伏せ、方法・基準・測定結果だけを残します。
技術内容レビュー
V.S. Heat TreatmentのQA・生産チームがレビュー—1994年から熱処理・表面処理を行い、ISO 9001:2015品質システムで運用。