硬化層深さとは
硬化層深さとは、表面から内側へ向かって、鋼が芯硬さに下がるまでにある硬さしきい値を超えて保たれる深さです。
浅すぎると表皮がすぐ摩耗して軟らかい金属に達し、深すぎるともろくなったり時間/コストの無駄になったりします。
有効硬化層深さと全硬化層深さ
有効硬化層深さ(CHD) は硬さのしきい値で定義します。表面から、硬さが指定値まで低下する位置までの距離です。全硬化層深さ は組織的・成分的に芯部へ移行する境界を用いますが、その境界は明瞭でない場合があります。
したがって「0.5 mm」とだけ書くのは不完全です。有効か全深さか、単位、測定位置、硬さ判定基準をあわせて指定してください。
ISO 2639 は廃止、現行は ISO 18203:2026
ISO 2639:2002 は浸炭・浸炭窒化層の深さを定義しており、旧図面では今も 550 HV の指定が多く見られます。ISO はこの版を廃止としています。
ISO 18203:2026 は 2026 年 1 月に発行され、より広い範囲の熱処理・熱化学処理について硬化層深さ、表面硬化深さ、窒化硬さ深さ、全厚さを扱います。
ISO 2639 を引用したままの客先図面を、断りなく書き換えないでください。550 HV の判定基準を残すのか、要求そのものを更新するのか、技術的な確認を取ってから進めます。
測定方法
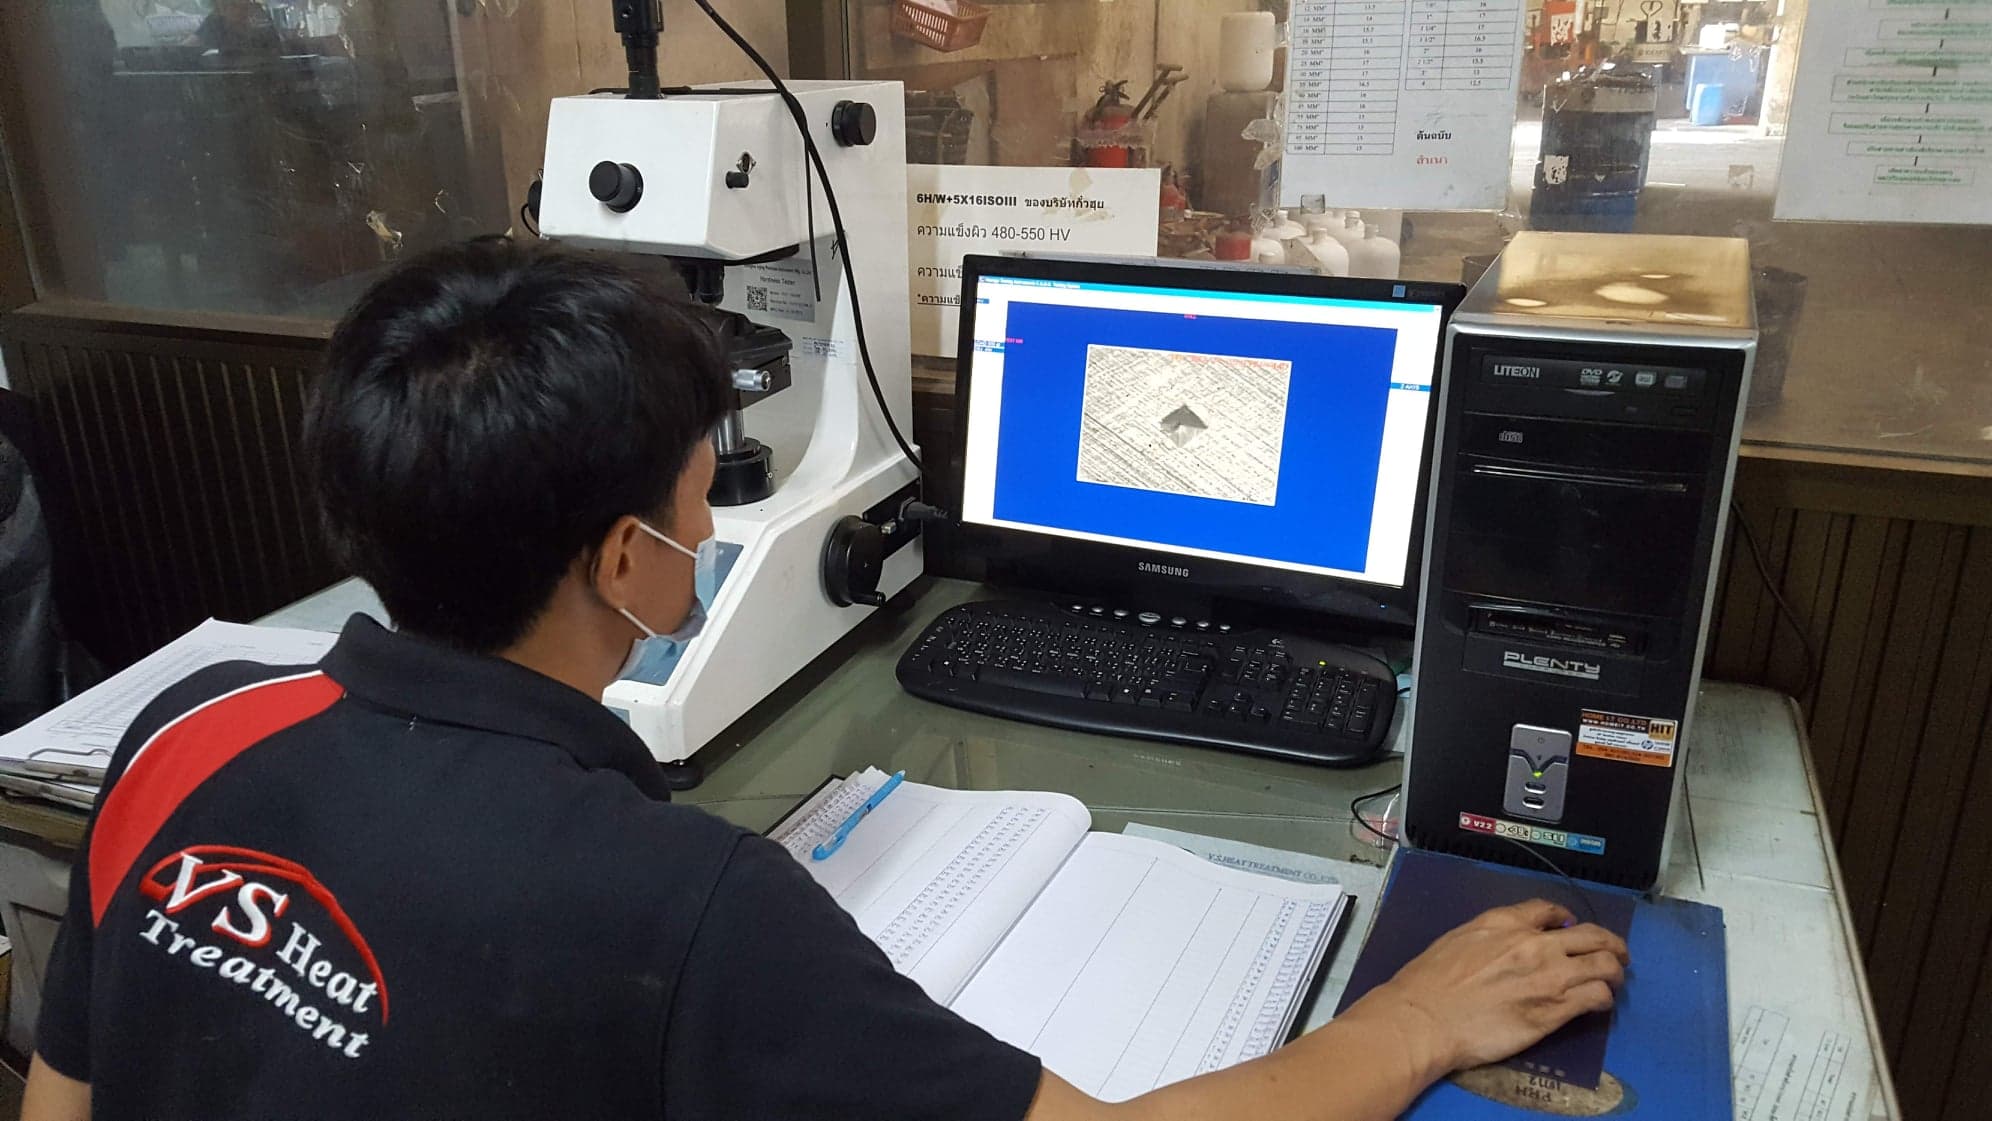
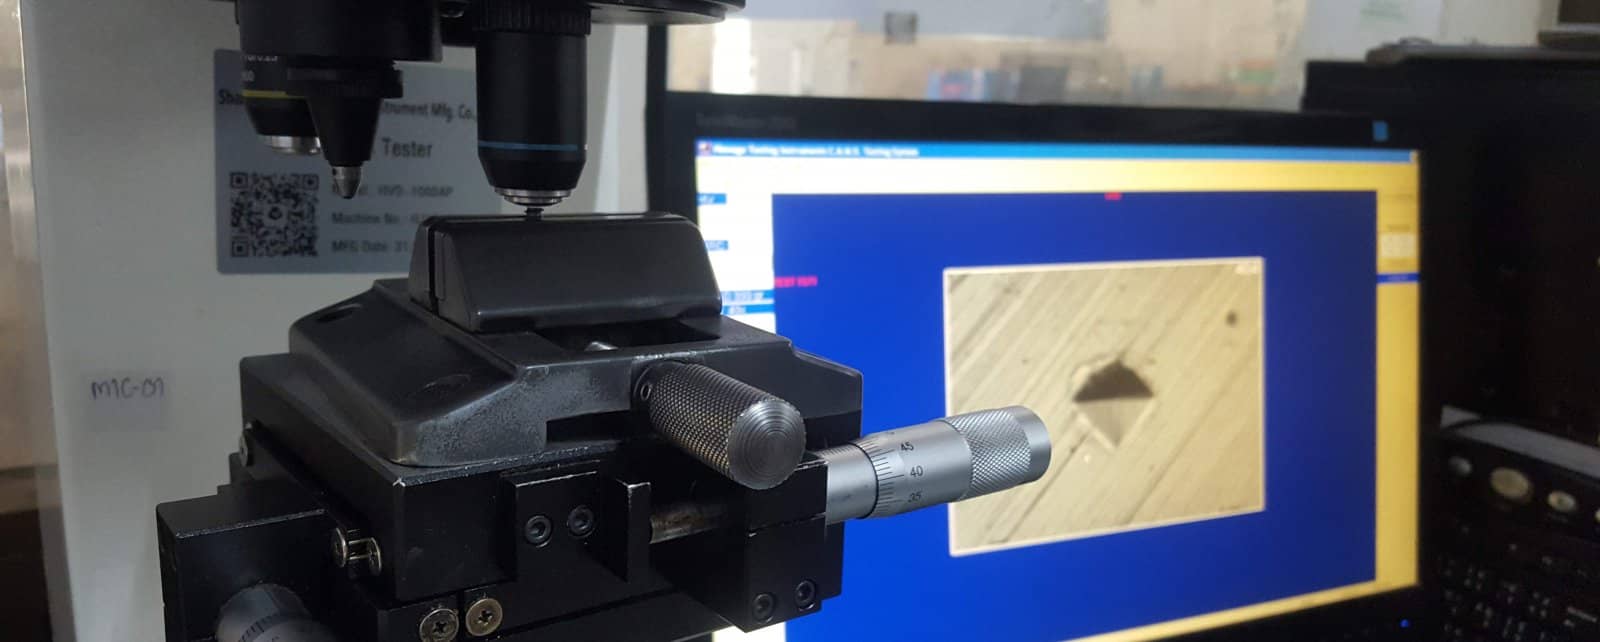
- 有効硬化層深さ — 表面から内側へ、設定値(例:550 HV)までの断面硬さ分布で測定。
- 断面の金属組織観察で硬化層を確認します。
管理方法
浸炭は炉温度・時間・カーボンポテンシャルで管理します。
高周波は周波数・出力・時間で管理します。
当社は硬化層深さと表面/芯硬さを抜き取り検査し、結果を作業とともに発行できます。
指示例と検査指示
旧来様式の例: 有効硬化層深さ 0.30–0.50 mm、判定 550 HV、図面 A 断面、1 個あたり測定線 2 本、1 ロットあたり 3 個、表面硬さ・芯部硬さと圧痕位置の画像を添付。
高周波焼入れ層や窒化層には、それぞれの工程に適した名称と判定基準が必要です。浸炭の 550 HV をそのまま流用しないでください。客先図面と適用規格に従います。
よくある質問
硬化層深さはどう指定する?+
硬さしきい値での深さ範囲を示してください。例:0.3〜0.5 mm @ 550 HV。それに合うよう工程を管理します。
測定すると部品を切りますか?+
正確な有効硬化層深さは断面サンプルを使います。表面硬さは非破壊で確認できます。
硬い表皮だけで十分?+
いいえ — 深さも重要です。硬くても浅い硬化層はすぐ摩耗して軟らかい金属に達します。
ISO 2639 は今も有効ですか?+
いいえ。ISO 2639:2002 は廃止で、現行は ISO 18203:2026 です。旧図面は判定基準を変更する前に確認を取ってください。
規格・参考資料
エンジニア向け無料ツール
- 硬さ換算 HRC ↔ HV ↔ HB
- 焼入れできる鋼種と到達硬さ
- ねじ・ナット1000本の重さは?
- 購買・QC向け表面処理仕様作成ツール
- 塩水噴霧試験計画作成ツール
- めっき厚 → ねじ嵌合(GO/NO-GO)
- 水素脆化——ベーキングは必要?
- ボルト締付トルク・保証荷重
- ねじ嵌合長さ
- ボルトサイズ推定(荷重から)
- ボルト強度区分——機械的性質(ISO 898-1)
この記事が扱う当社の工程