탈탄이란
산소를 함유한 분위기에서 강을 가열하면 표면 탄소가 반응해 빠져나가 표피가 내부보다 탄소가 적은 상태가 됩니다.
심부는 규격을 충족해도 표면이 의도보다 연해져 내마모성과 피로 수명을 해칩니다 — 특히 나사산에서 두드러집니다.
왜 문제인가
나사·볼트·스프링은 표면/나사산에서 하중을 받습니다. 연한 표피는 나사산 뭉개짐, 급속 마모, 스프링 조기 피로를 부릅니다.
눈으로는 보이지 않습니다 — 표면과 심부 경도를 비교하거나 단면 금속 조직을 조사해 검출합니다.
방지법
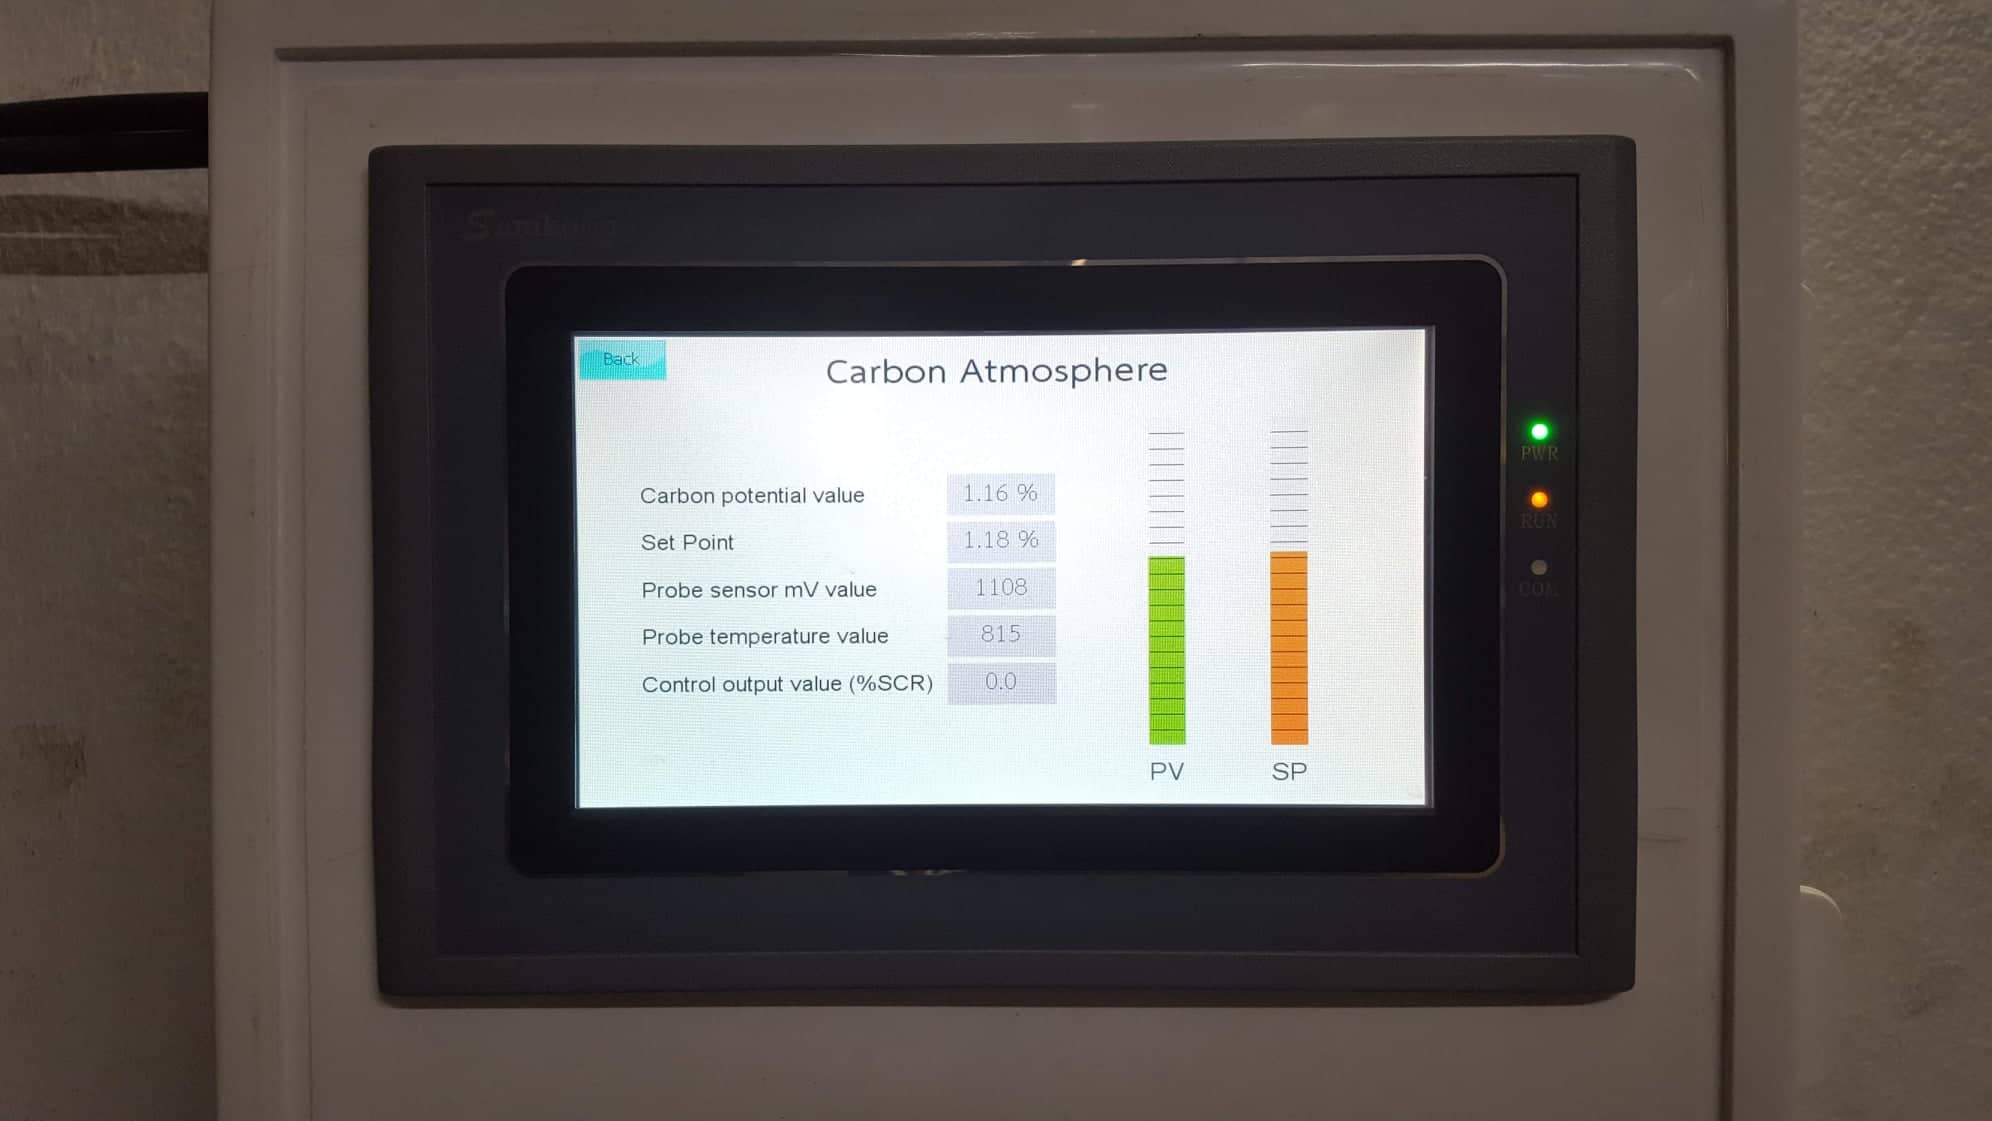
- 산소를 차단하도록 제어된(흡열형) 가스 분위기에서 가열.
- 온도와 시간을 필요 이상으로 길게 하지 않기.
- 정말 단단한 표피가 필요한 곳은 여유를 남기고 탈탄층을 연삭으로 제거.
- 전 로트에서 표면 경도를 확인해 표피가 규격을 충족하는지 확인.
자주 묻는 질문
탈탄은 어떻게 검출하나요?+
표면과 심부 경도를 비교합니다. 비정상적으로 연한 표면 — 또는 단면에서 표피에 페라이트층이 보이는 경우 — 가 이를 나타냅니다.
탈탄된 표면은 고칠 수 있나요?+
얇은 층은 연삭으로 제거할 수 있지만, 두꺼운 층은 가열 단계에서 막아야 합니다. 로 분위기 관리가 핵심입니다.
벨트로는 탈탄을 줄이나요?+
예 — 제어된 가스 분위기가 산소를 차단해 표면 탄소 손실을 억제합니다.
엔지니어용 무료 도구
- 경도 환산 HRC ↔ HV ↔ HB
- 경화 가능한 강종과 도달 경도
- 나사·너트 1000개 무게는?
- 구매·QC용 표면처리 사양 작성 도구
- 염수분무 시험계획 생성기
- 도금 두께 → 나사 끼워맞춤(GO/NO-GO)
- 수소취성 — 베이킹이 필요할까?
- 볼트 체결 토크·보증하중
- 나사 물림 길이
- 볼트 규격 추정(하중 기준)
- 볼트 강도 등급 — 기계적 성질(ISO 898-1)
이 글이 다루는 당사 공정