경화 깊이란
경화 깊이란 표면에서 안쪽으로, 강이 심부 경도로 떨어질 때까지 일정 경도 임계값을 넘어 유지되는 깊이입니다.
너무 얕으면 표피가 금세 마모되어 연한 금속에 닿고, 너무 깊으면 취약해지거나 시간/비용 낭비가 됩니다.
유효 경화층 깊이와 전체 경화층 깊이
유효 경화층 깊이(CHD) 는 경도 임계값으로 정의합니다. 표면에서 경도가 지정값까지 떨어지는 위치까지의 거리입니다. 전체 경화층 깊이 는 조직·성분이 중심부로 넘어가는 경계를 기준으로 하며, 그 경계는 뚜렷하지 않을 수 있습니다.
따라서 「0.5 mm」라고만 적으면 불완전합니다. 유효인지 전체인지, 단위, 측정 위치, 경도 판정 기준을 함께 지정해야 합니다.
ISO 2639은 폐지, 현행은 ISO 18203:2026
ISO 2639:2002는 침탄·침탄질화층의 깊이를 정의했고, 기존 도면에는 지금도 550 HV 표기가 많이 남아 있습니다. ISO는 이 판을 폐지로 분류했습니다.
ISO 18203:2026 은 2026년 1월에 발행되어 더 넓은 범위의 열처리·열화학 처리에 대해 경화층 깊이, 표면경화 깊이, 질화 경도 깊이, 전체 두께를 다룹니다.
ISO 2639을 인용한 고객 도면을 임의로 바꾸지 마십시오. 550 HV 기준을 유지할지, 적용 요구사항을 갱신할지 기술적 확인을 받은 뒤 진행합니다.
측정 방법
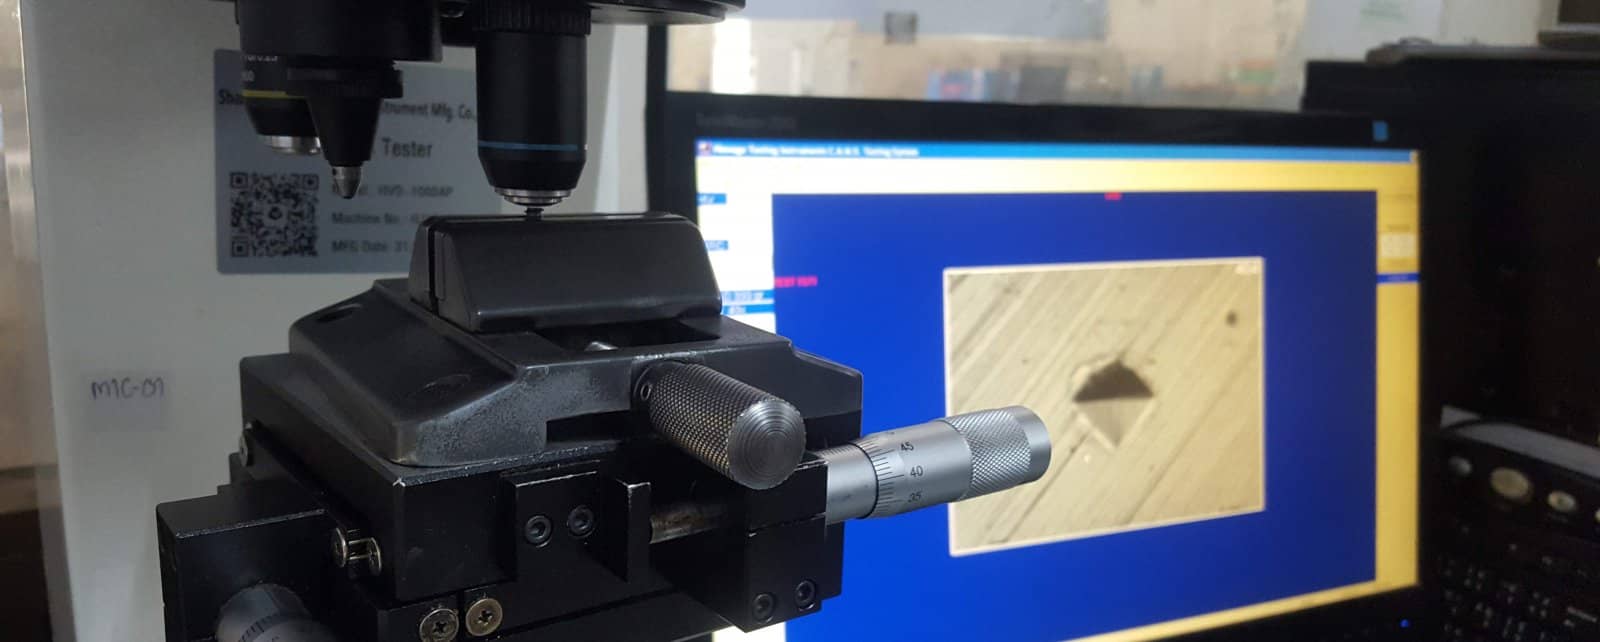
- 유효 경화 깊이 — 표면에서 안쪽으로 설정값(예: 550 HV)까지의 단면 경도 분포로 측정.
- 단면 금속 조직 관찰로 경화층을 확인.
관리 방법
침탄은 로 온도·시간·카본 포텐셜로 관리합니다.
고주파는 주파수·출력·시간으로 관리합니다.
당사는 경화 깊이와 표면/심부 경도를 발췌 검사하고 결과를 작업과 함께 발급할 수 있습니다.
표기 예시와 검사 지시
기존 방식 예시: 유효 경화층 깊이 0.30–0.50 mm, 판정 550 HV, 도면 A 단면, 부품당 측정선 2개, 로트당 3개, 표면·중심부 경도와 압흔 위치 이미지 첨부.
고주파 경화층과 질화층에는 각 공정에 맞는 명칭과 판정 기준이 필요합니다. 침탄의 550 HV를 그대로 옮겨 쓰지 마십시오. 고객 도면과 적용 규격을 따릅니다.
자주 묻는 질문
경화 깊이는 어떻게 지정하나요?+
경도 임계값에서의 깊이 범위를 제시하세요. 예: 0.3~0.5 mm @ 550 HV. 그에 맞춰 공정을 관리합니다.
측정하면 부품을 자르나요?+
정확한 유효 경화 깊이는 단면 샘플을 씁니다. 표면 경도는 비파괴로 확인할 수 있습니다.
단단한 표피만으로 충분한가요?+
아니요 — 깊이도 중요합니다. 단단해도 얕은 경화층은 금세 마모되어 연한 금속에 닿습니다.
ISO 2639은 아직 유효한가요?+
아니요. ISO 2639:2002는 폐지되었고 현행은 ISO 18203:2026입니다. 기존 도면은 판정 기준을 바꾸기 전에 확인을 받으십시오.
표준 및 참고 자료
엔지니어용 무료 도구
- 경도 환산 HRC ↔ HV ↔ HB
- 경화 가능한 강종과 도달 경도
- 나사·너트 1000개 무게는?
- 구매·QC용 표면처리 사양 작성 도구
- 염수분무 시험계획 생성기
- 도금 두께 → 나사 끼워맞춤(GO/NO-GO)
- 수소취성 — 베이킹이 필요할까?
- 볼트 체결 토크·보증하중
- 나사 물림 길이
- 볼트 규격 추정(하중 기준)
- 볼트 강도 등급 — 기계적 성질(ISO 898-1)
이 글이 다루는 당사 공정