水素脆性とは
水素はどこから来るのか
水素は表面処理とめっきの工程で侵入します — 酸洗いや電気めっきは表面で水素を発生させ、その一部が鋼の中へ拡散します。
ベーキング(脆性除去)
ISO 4042 のベーキング要件
ISO 4042 は、指定硬さが 390 HV(約 40 HRC) を超える電気めっき締結部品——実務上は強度区分 10.9 以上——にベーキングを 必須 と定めています。これ未満はリスクに応じた判断ですが、390 HV 以上では省略できません。
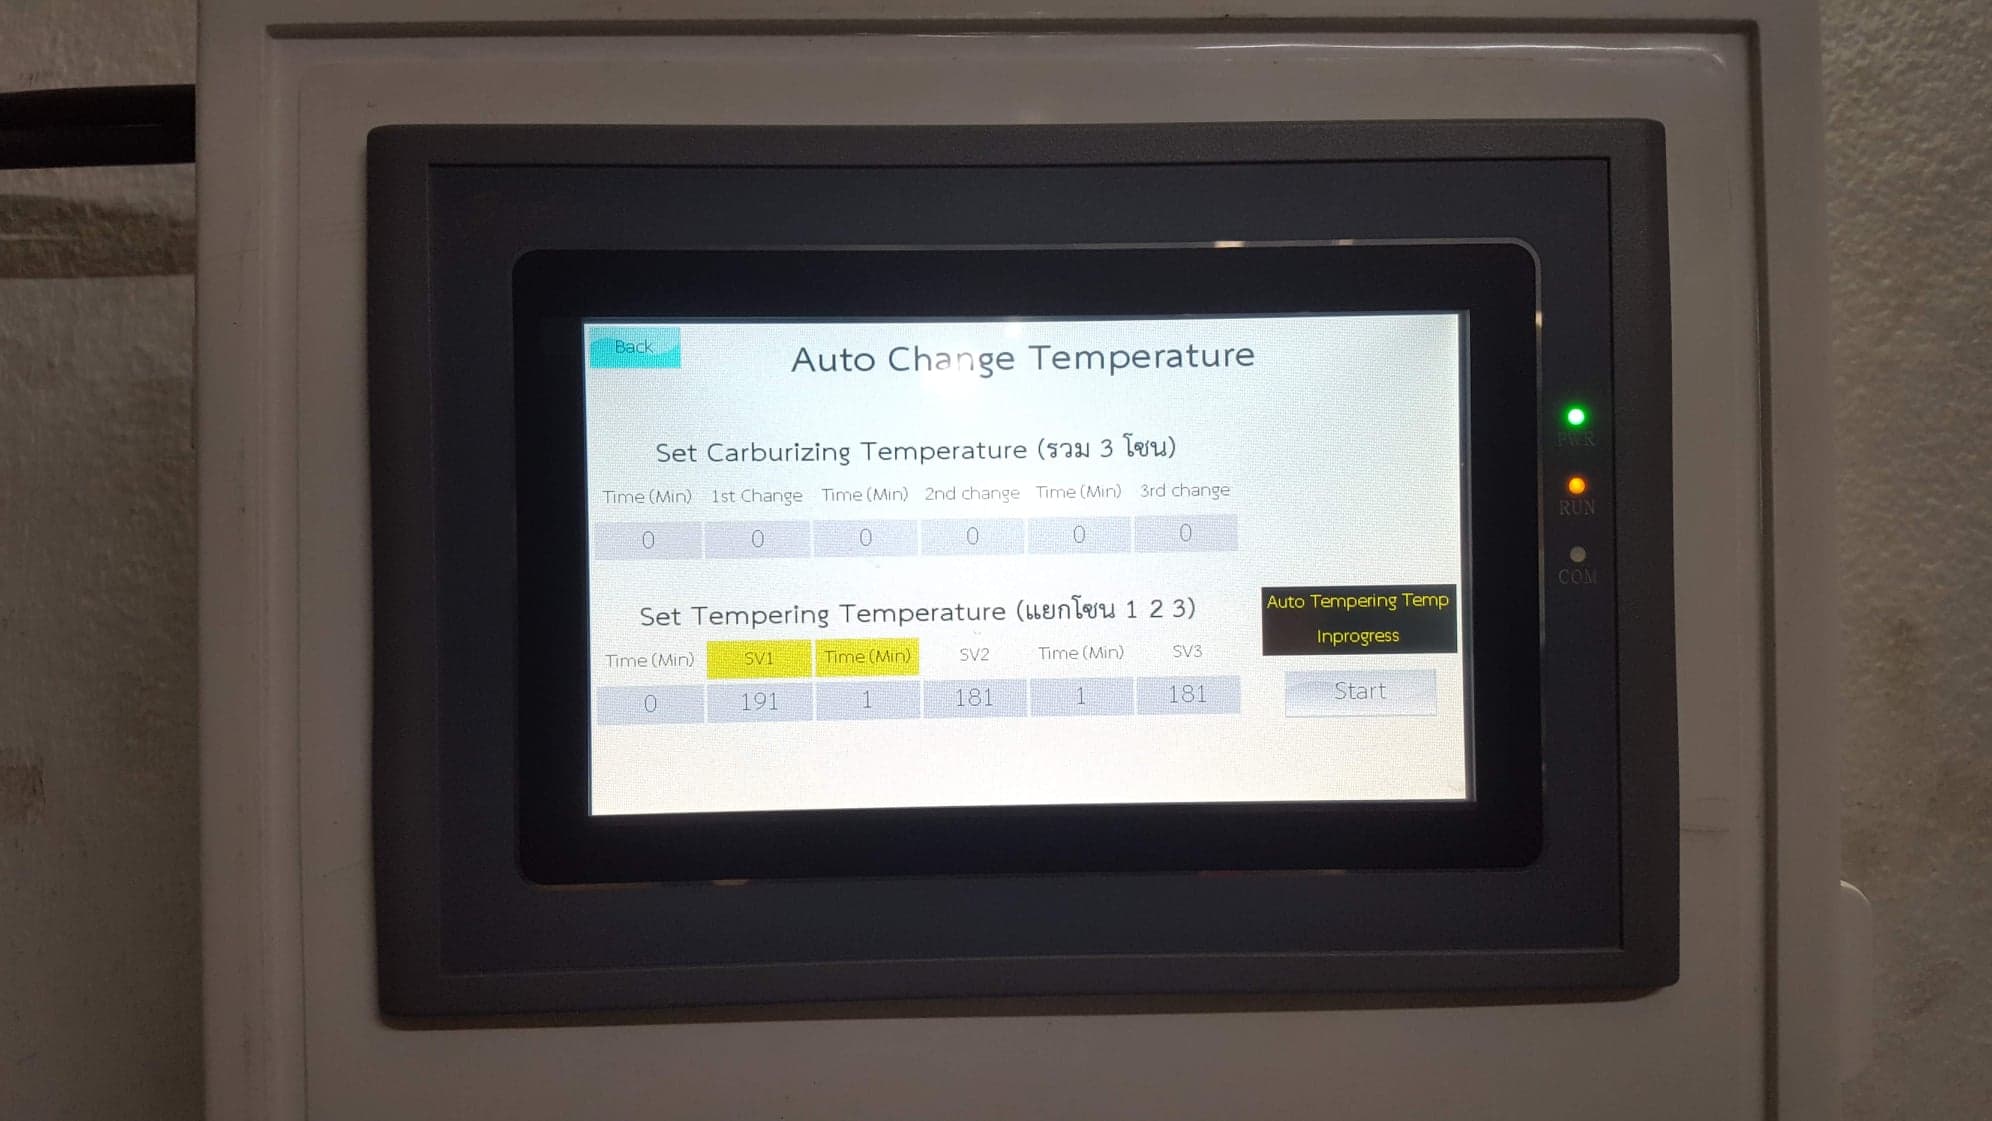
ベーキングは めっき後およそ 1〜4 時間以内、かつクロメート/不動態化の前 に開始し、200〜230°C で保持します。保持時間は強度に応じて長くなり(引張強さが高く断面が厚いほど長い)、数時間から最高強度品では約 1 日に及びます。
サイズと強度からベーキング時間の目安は当社の hydrogen-bake 計算機で試算できます(一般的な目安であり、適用規格の代替ではありません)。
良い実務
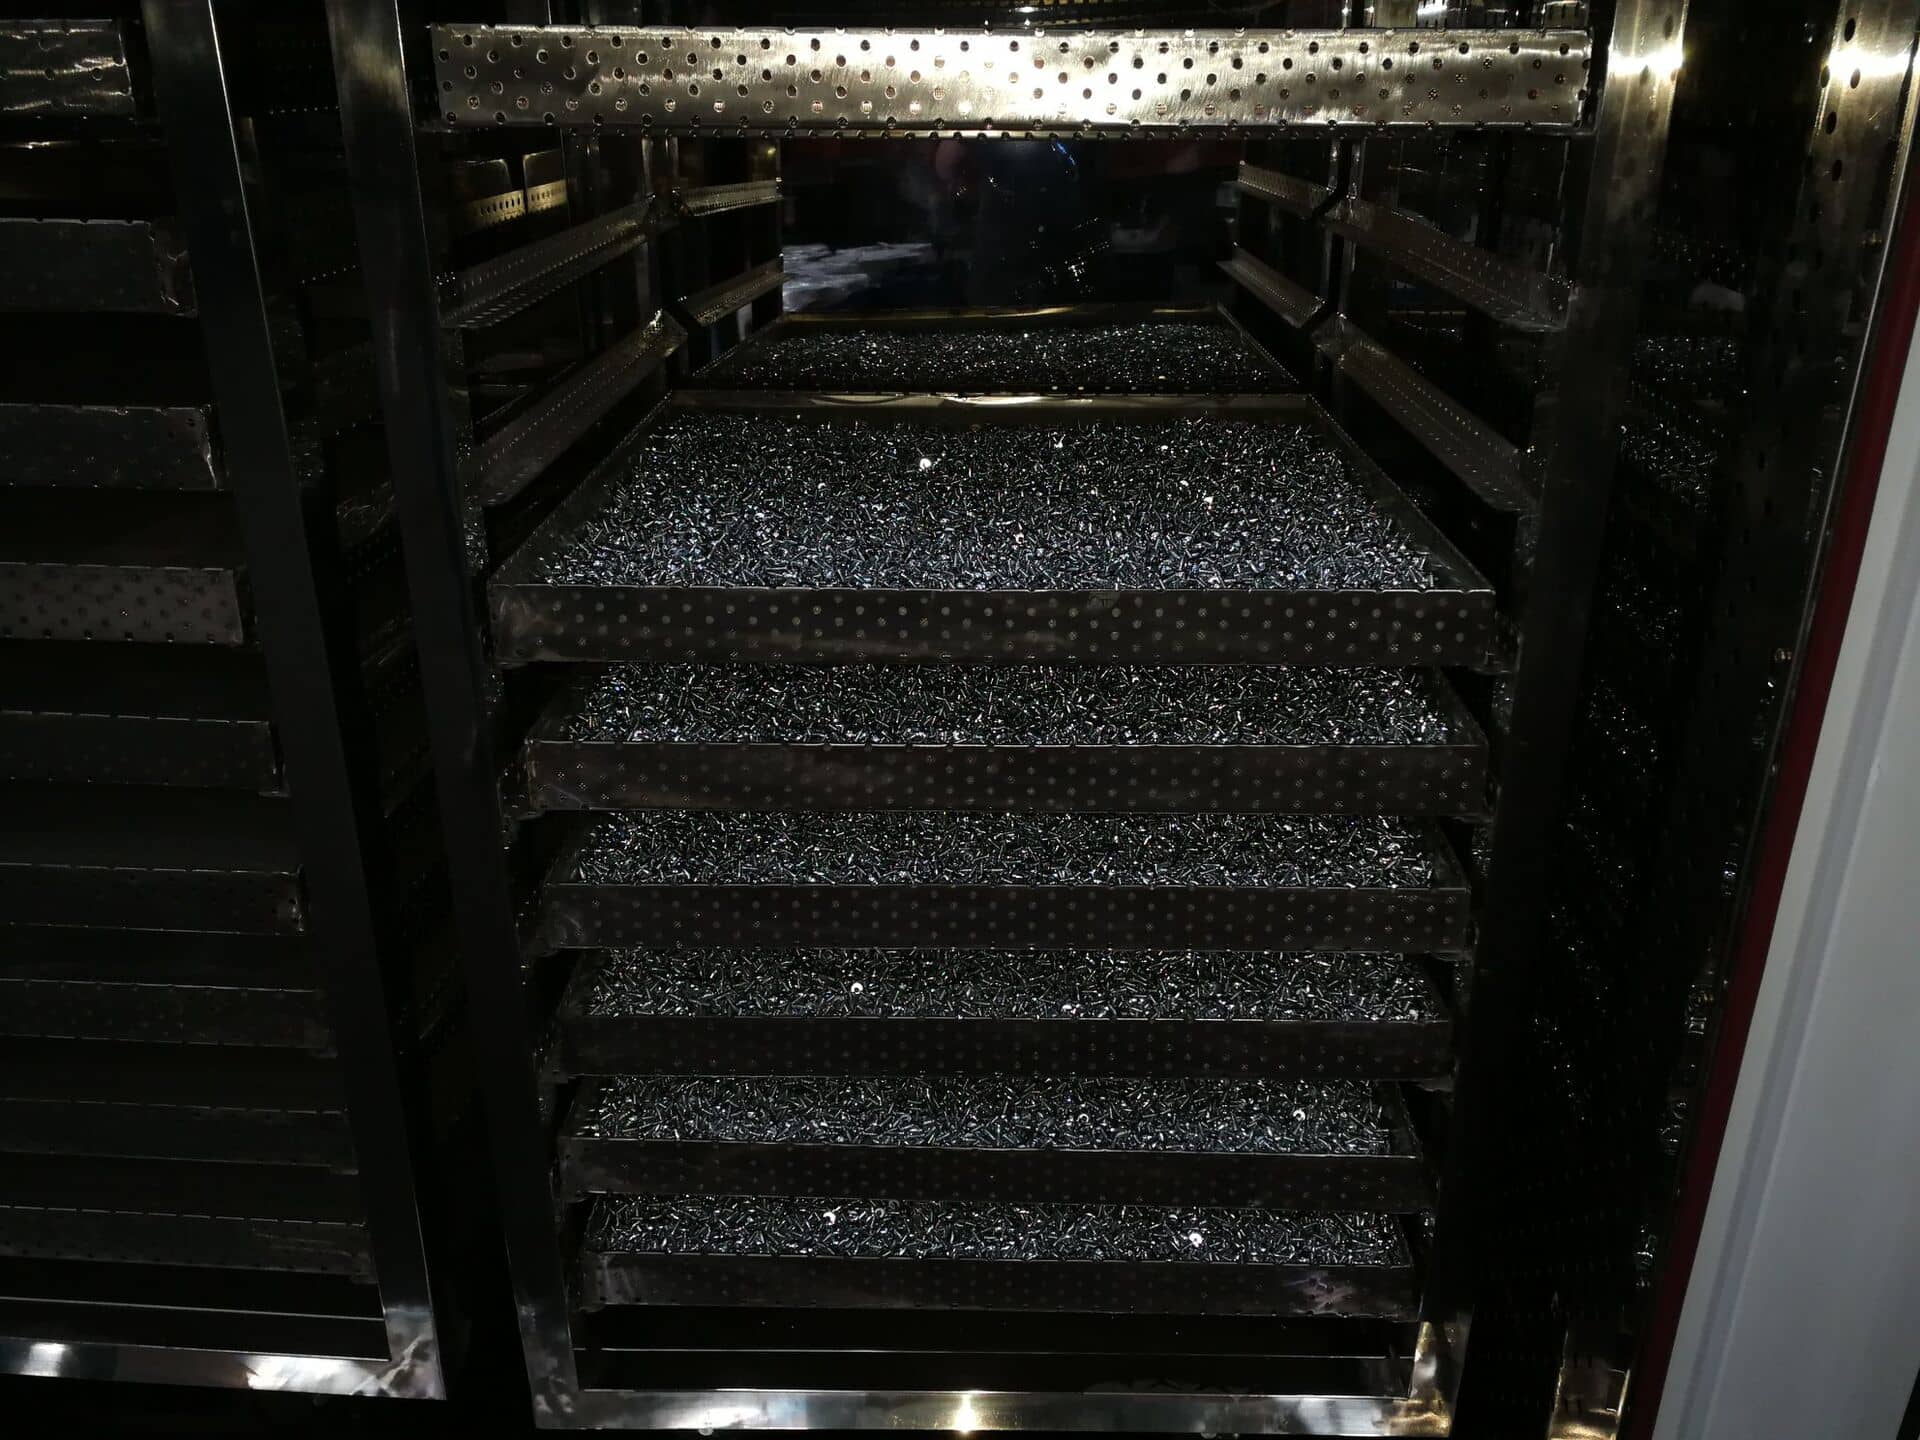
高硬度の締結部品では、作業指示書にベーキングをあらかじめ指定し、めっき後できるだけ早くベーキングしてください。V.S. Heat Treatment は、1バッチ最大800 kg を処理し時間・温度を連続記録する炉でベーキングサービスを提供し、HE リスクのある作業でこの工程を管理して荷重を受ける部品を保護します。
よくある質問
どの部品にベーキングが必要?+
酸洗いまたは電気めっきした高硬度鋼(約32 HRC 以上) — 例:強度区分10.9/12.9 のボルト、ばね、クリップなど。
ベーキングは遅らせてよい?+
いいえ — めっき後できるだけ早く(多くは数時間以内に)行ってください。待ちすぎるとすでに損傷が進むおそれがあります。
エンジニア向け無料ツール
- 硬さ換算 HRC ↔ HV ↔ HB
- 焼入れできる鋼種と到達硬さ
- ねじ・ナット1000本の重さは?
- 購買・QC向け表面処理仕様作成ツール
- 塩水噴霧試験計画作成ツール
- めっき厚 → ねじ嵌合(GO/NO-GO)
- 水素脆化——ベーキングは必要?
- ボルト締付トルク・保証荷重
- ねじ嵌合長さ
- ボルトサイズ推定(荷重から)
- ボルト強度区分——機械的性質(ISO 898-1)
この記事が扱う当社の工程