焼入れ(硬化)とは?
なぜ鋼は硬くできるのか
鋼は炭素を含んだ鉄です。その炭素こそが焼入れを可能にします。炭素が少なすぎる鋼(約0.25%未満)は芯まで焼きが入らず、代わりに表面硬化が必要です。
800〜900°Cまで加熱すると鋼はオーステナイトになり、多量の炭素を溶かし込みます。これを急冷すると炭素が閉じ込められ、組織が歪んで硬くもろいマルテンサイトになります。
炭素が多いほど到達できる最高硬度は高くなりますが、もろさも増すため、必ず焼戻し工程が続きます。
核心の工程:焼入れののち焼戻し
標準的な焼入れは3つのステップから成ります:
- 1)オーステナイト化 — 部品をオーステナイト化温度まで加熱し、芯まで均一に保持します。
- 2)焼入れ — 油・水・ポリマー中で急冷してマルテンサイトを形成します。この時点が最も硬いが非常にもろい状態です。
- 3)焼戻し — 150〜650°Cへ再加熱してもろさを減らし靭性を回復させ、わずかな硬さと引き換えに実用的なバランスを得ます。
焼戻し温度が最終硬さを決めます。低温焼戻し=非常に硬く靭性は低め(耐摩耗部品)、高温焼戻し=より靭性が高い(衝撃部品)。
焼入れの種類
小物部品での注意点
ねじ・ナット・ボルトを大量に処理するロットには独自の課題があります。全数での硬さの均一性、薄物部品の変形、加熱中の脱炭の防止です。
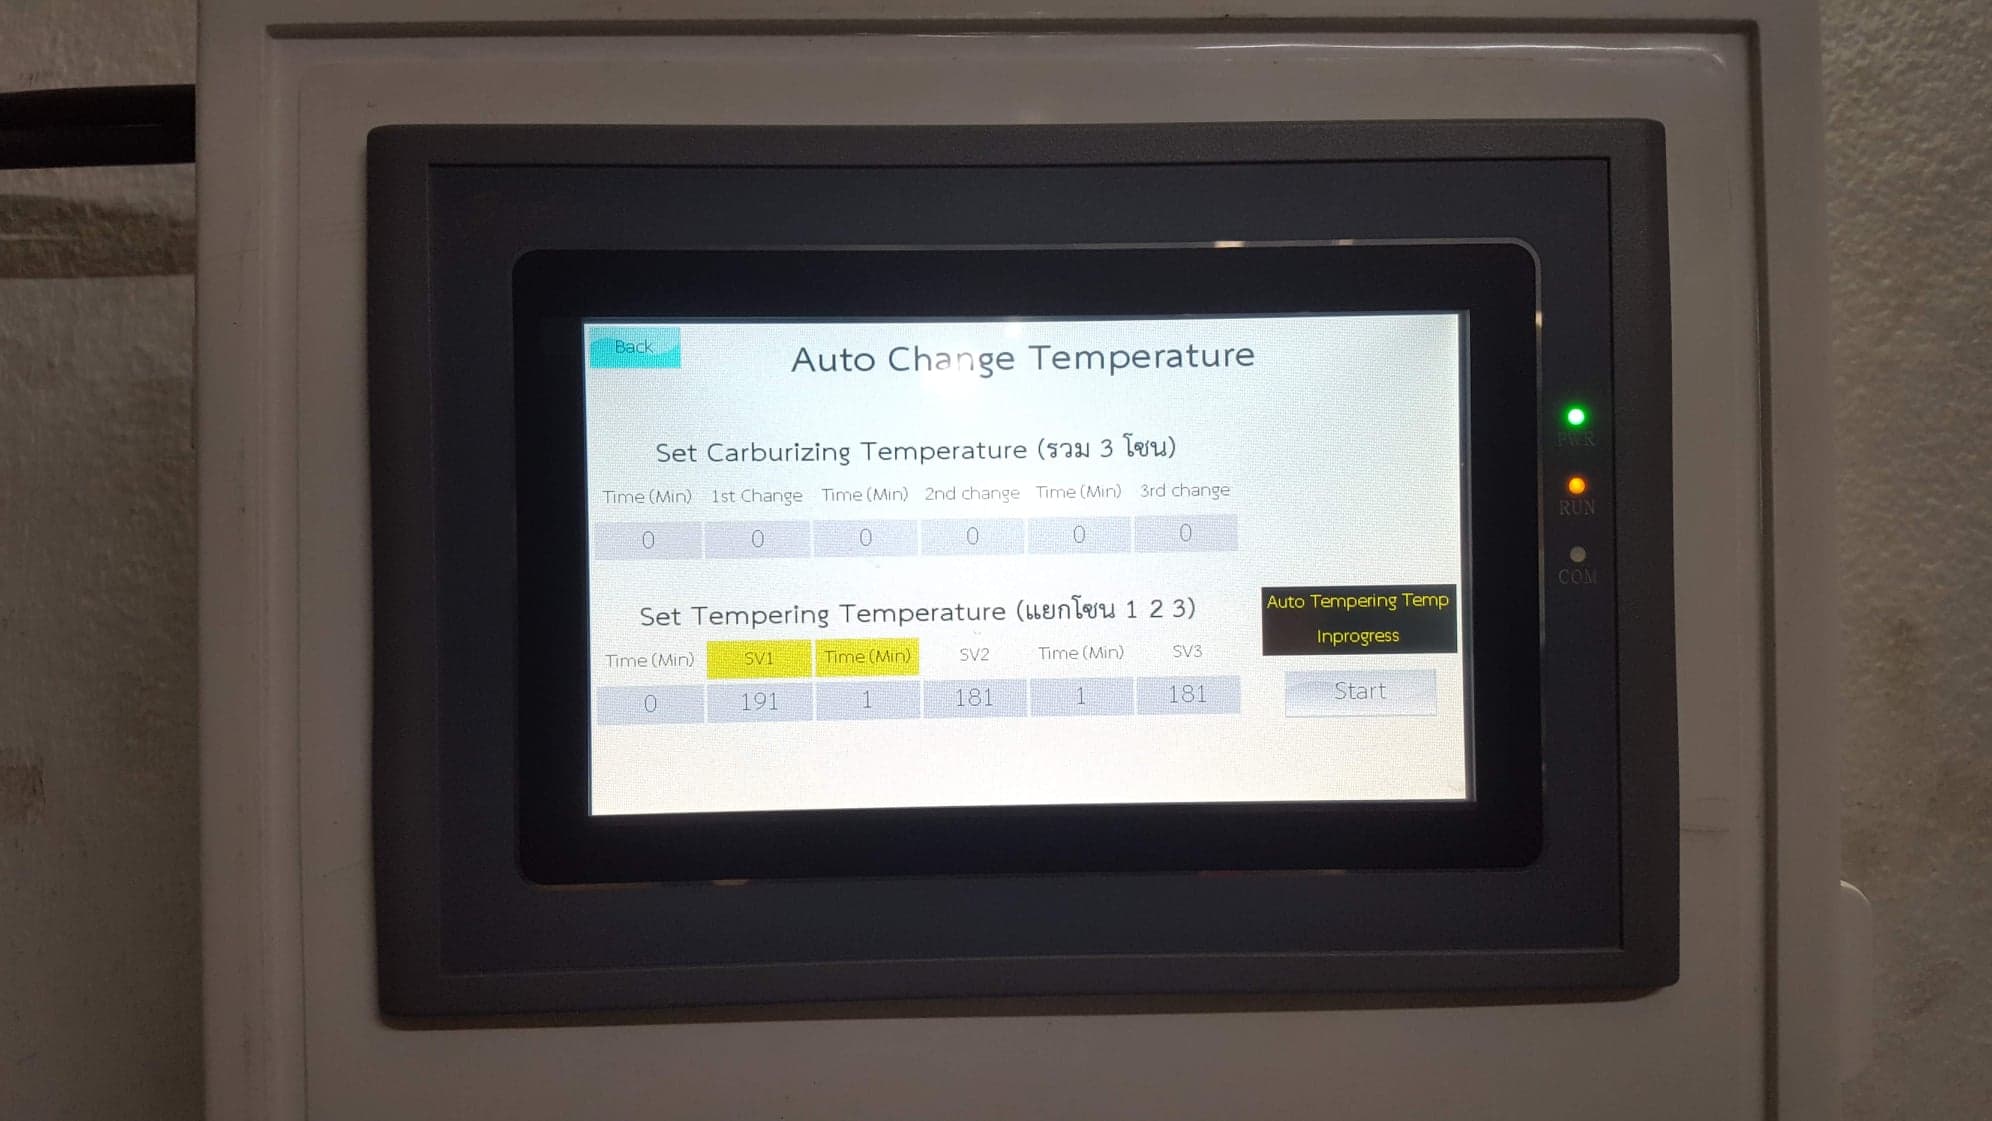
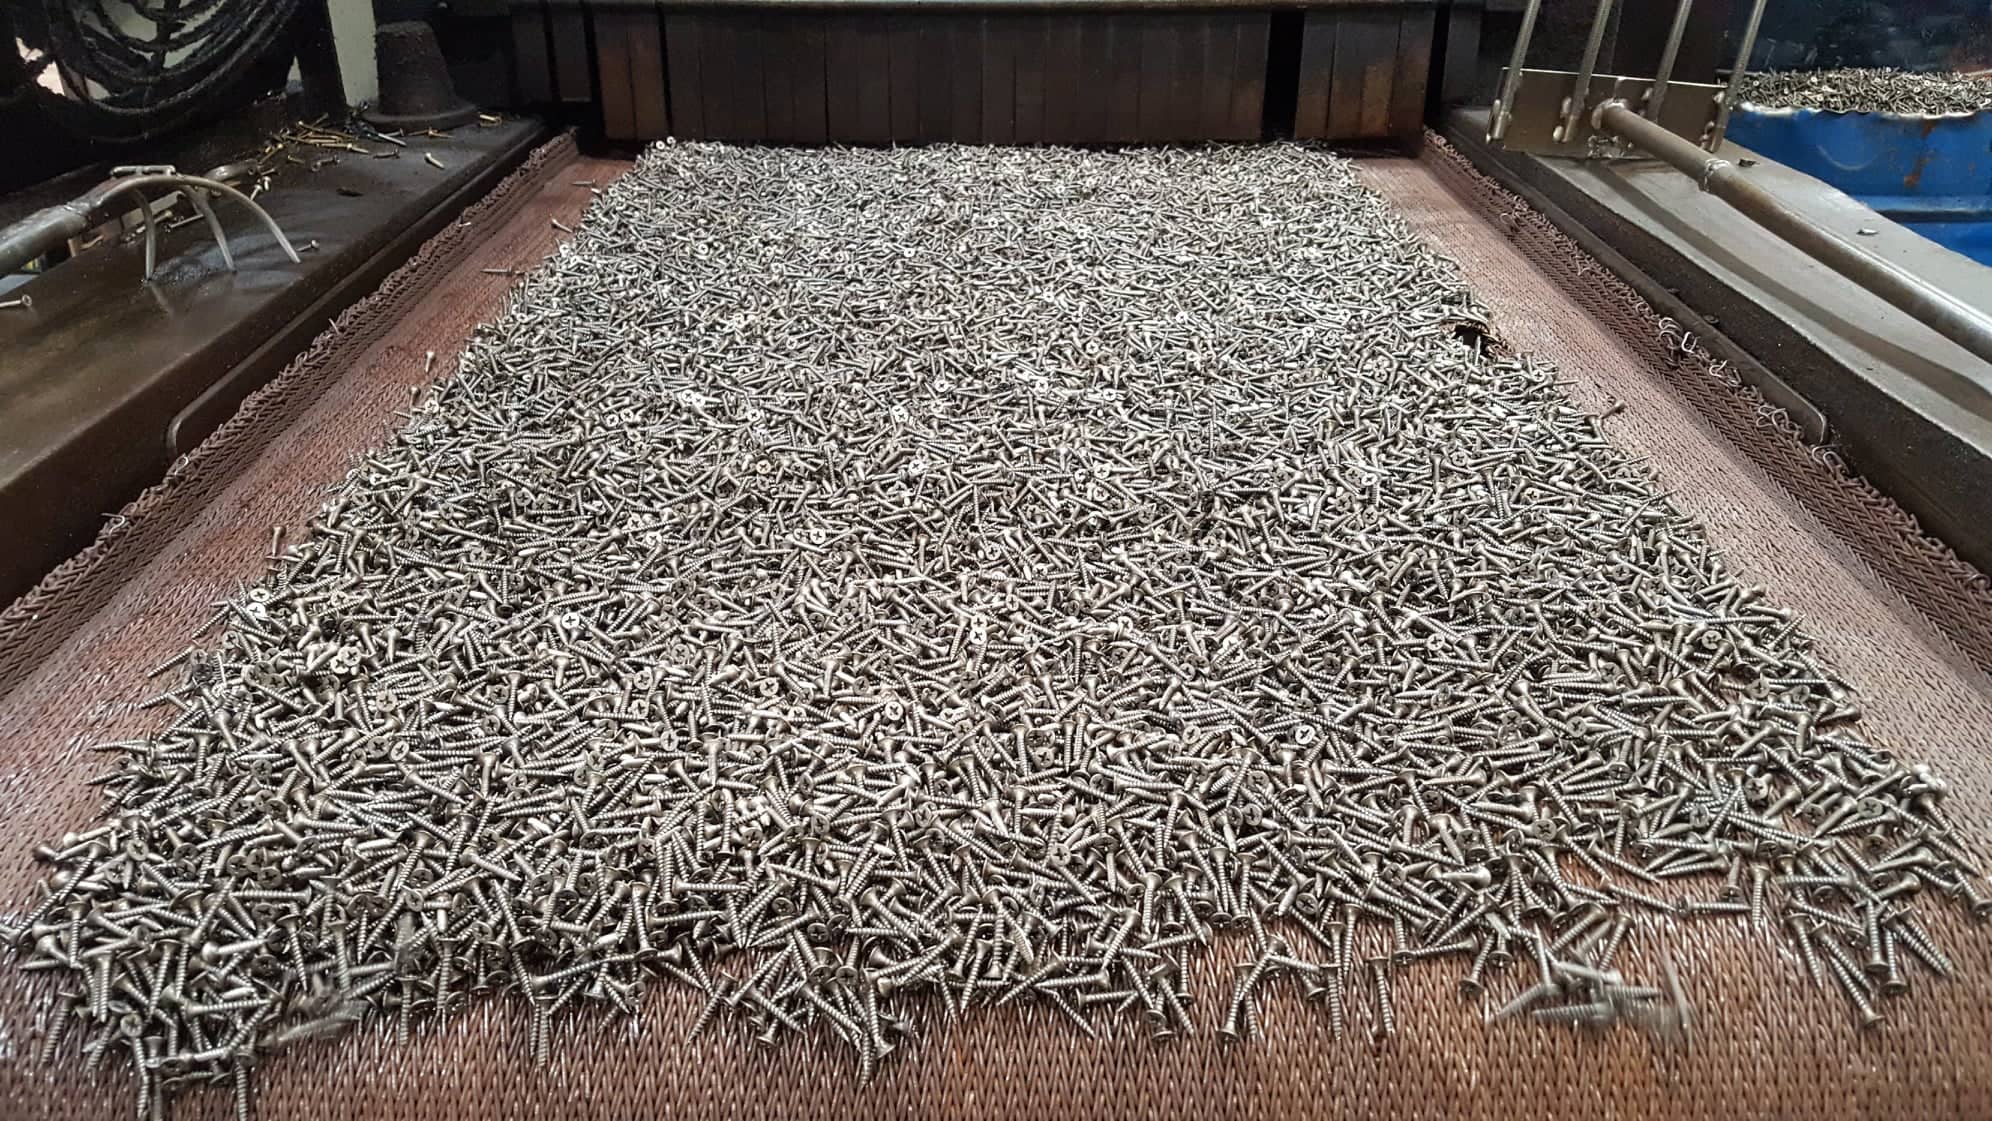
V.S. Heat Treatment はガス雰囲気のメッシュベルト炉を運用し、小物部品が連続的に流れて均一に加熱されます — 大量処理に最適です — さらに全ロットでビッカース(HV)硬さを抜き取り検査し、全数がお客様の規格範囲に収まることを確認します。
よくある質問
焼入れ後に寸法は変わりますか?+
変形と膨張によりわずかに変わります。厳しい公差が必要な部品は後加工(研磨)の取り代を見込んでください。当社チームがご相談に応じます。
どんな鋼でも焼入れできますか?+
いいえ。十分な炭素または適切な合金成分が必要です。極低炭素鋼は代わりに表面硬化が必要です。
硬さはどう測定しますか?+
通常は硬さ試験機で HRC(ロックウェルC)として測定し、作業とともに証明書をお渡しします。
エンジニア向け無料ツール
- 硬さ換算 HRC ↔ HV ↔ HB
- 焼入れできる鋼種と到達硬さ
- ねじ・ナット1000本の重さは?
- 購買・QC向け表面処理仕様作成ツール
- 塩水噴霧試験計画作成ツール
- めっき厚 → ねじ嵌合(GO/NO-GO)
- 水素脆化——ベーキングは必要?
- ボルト締付トルク・保証荷重
- ねじ嵌合長さ
- ボルトサイズ推定(荷重から)
- ボルト強度区分——機械的性質(ISO 898-1)
この記事が扱う当社の工程
関連する比較ガイド
- Case hardening vs Through hardening浸炭焼入れ vs ズブ焼入れ:ねじ・ボルトはどちら?
- Annealing vs Tempering vs Normalizing焼なまし vs 焼戻し vs 焼ならし:部品に必要なのはどれ?
- Quenching vs Tempering焼入れ vs 焼戻し:一つの工程の二つの半分
- Carburising vs Nitriding浸炭 vs 窒化:ねじ・ナット・ボルトは実際にどちらを受けるか
- Carbonitriding vs Carburizing浸炭窒化 vs 浸炭:締結部品の表面硬化はどちら?
- S45C vs SCM440S45C vs SCM440:焼入れにはどちらを選ぶ?
- SCM435 vs SCM440SCM435 vs SCM440:合金として一段違うだけ、しかし結果は違う
- Grade 8.8 vs Grade 10.9 vs Grade 12.98.8 vs 10.9 vs 12.9 ボルト:実際に何が違う?
- Class 10.9 vs Class 12.9強度区分 10.9 vs 12.9:何が増え、何を引き受けるか