なぜ部品は変形するのか
変形は2つの力から生じます。熱応力(部位ごとに冷却が不均一)と、オーステナイトからマルテンサイトへの相変態(体積が膨張)です。
薄い・長い・非対称な形状は、熱が不均一に逃げるため最も反りやすいです。
それ以前の成形や機械加工で閉じ込められた残留応力は、加熱されると反りとして「解放」されます。
変形を減らす方法
- 焼入れ前に応力除去焼なましを行い、成形応力を解放する。
- 内部の温度勾配を抑えるよう、均一かつ十分にゆっくり加熱する。
- 適切な冷却剤を選ぶ — 水ではなく油やポリマーで熱衝撃を和らげる。
- 平らに保つべき平物には治具/固定具やプレス焼入れを使う。
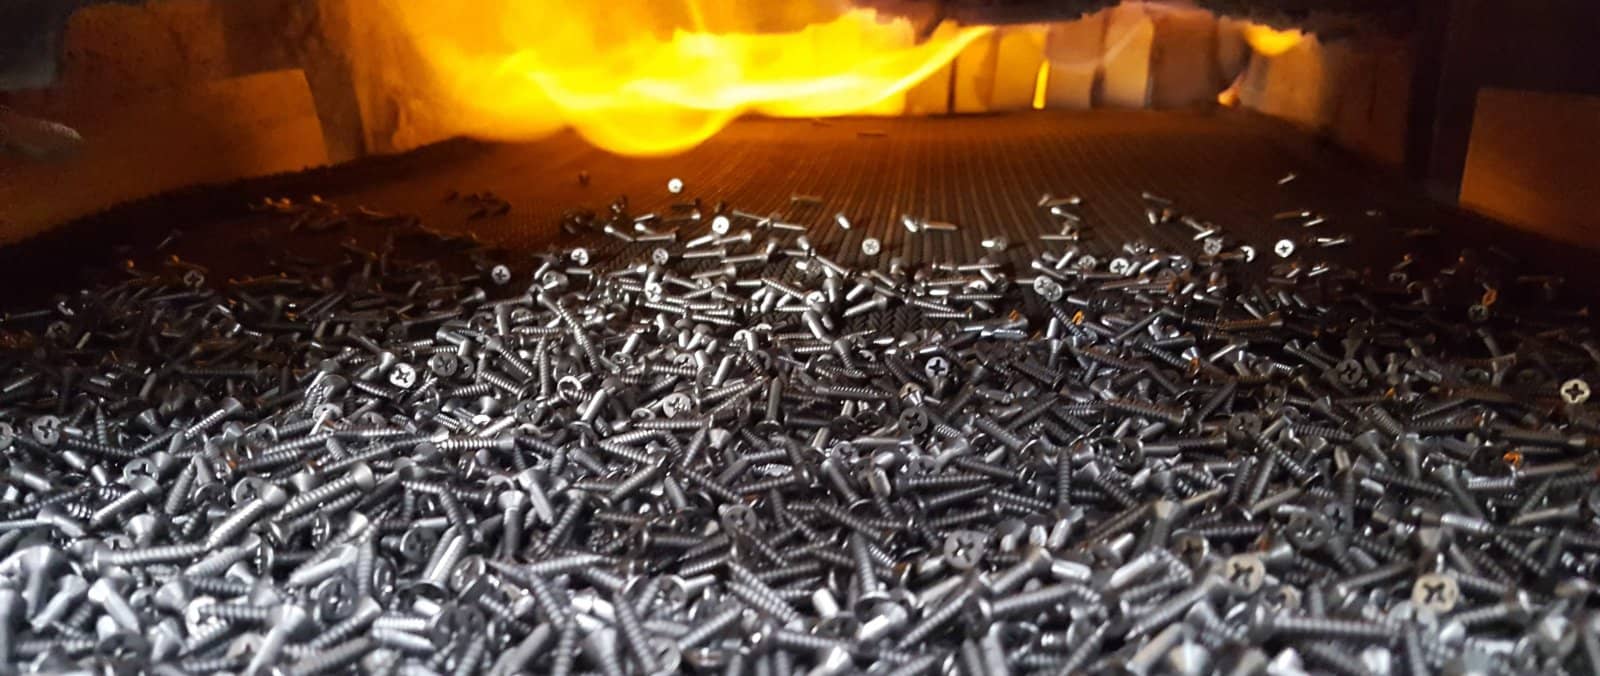
- 部品を積み重ねたり重ねたりせず、ベルト/トレイ上に並べる。
すでに反ってしまったら
わずかに反った部品は、焼戻し後にまだ温かいうちに慎重に矯正できることがあります(割れを避けるため注意して)。
厳しい公差の作業では、加工の取り代を残し、焼入れ後に研磨/旋削で寸法を仕上げます。
最良の対策は、最初に一緒に工程を設計することです。形状と必要公差から当社が評価します。
よくある質問
寸法はどれくらい変わる?+
鋼種・形状・焼入れ方法によります — 通常はわずかで、コンマ数ミリ程度です。厳しい公差の部品は後研磨の取り代を見込んでください。
焼入れ後に部品を矯正できますか?+
特に温かいうちなら可能なことがありますが、割れのリスクがあります。最初に取り代を計画する方が安全です。
大量の締結部品ロットで変形はどう管理する?+
温度を均一にするベルト炉、制御された焼入れ、そして全ロットの寸法抜き取り検査で管理します。
エンジニア向け無料ツール
- 硬さ換算 HRC ↔ HV ↔ HB
- 焼入れできる鋼種と到達硬さ
- ねじ・ナット1000本の重さは?
- 購買・QC向け表面処理仕様作成ツール
- 塩水噴霧試験計画作成ツール
- めっき厚 → ねじ嵌合(GO/NO-GO)
- 水素脆化——ベーキングは必要?
- ボルト締付トルク・保証荷重
- ねじ嵌合長さ
- ボルトサイズ推定(荷重から)
- ボルト強度区分——機械的性質(ISO 898-1)
この記事が扱う当社の工程
関連する比較ガイド
- Case hardening vs Through hardening浸炭焼入れ vs ズブ焼入れ:ねじ・ボルトはどちら?
- Annealing vs Tempering vs Normalizing焼なまし vs 焼戻し vs 焼ならし:部品に必要なのはどれ?
- Quenching vs Tempering焼入れ vs 焼戻し:一つの工程の二つの半分
- Carburising vs Nitriding浸炭 vs 窒化:ねじ・ナット・ボルトは実際にどちらを受けるか
- Carbonitriding vs Carburizing浸炭窒化 vs 浸炭:締結部品の表面硬化はどちら?
- S45C vs SCM440S45C vs SCM440:焼入れにはどちらを選ぶ?
- SCM435 vs SCM440SCM435 vs SCM440:合金として一段違うだけ、しかし結果は違う
- Grade 8.8 vs Grade 10.9 vs Grade 12.98.8 vs 10.9 vs 12.9 ボルト:実際に何が違う?
- Class 10.9 vs Class 12.9強度区分 10.9 vs 12.9:何が増え、何を引き受けるか