脱炭とは
酸素を含む雰囲気で鋼を加熱すると、表面の炭素が反応して逃げ、表皮が内部より炭素の少ない状態になります。
芯は規格を満たしても表面が意図より軟らかくなり、耐摩耗性や疲労寿命を損ないます — 特にねじ山で顕著です。
なぜ問題なのか
ねじ・ボルト・ばねは表面/ねじ山で荷重を受けます。軟らかい表皮はねじ山のなめり、急速な摩耗、ばねの早期疲労を招きます。
目では見えません — 表面と芯の硬さを比べるか、断面の金属組織を調べて検出します。
防ぎ方
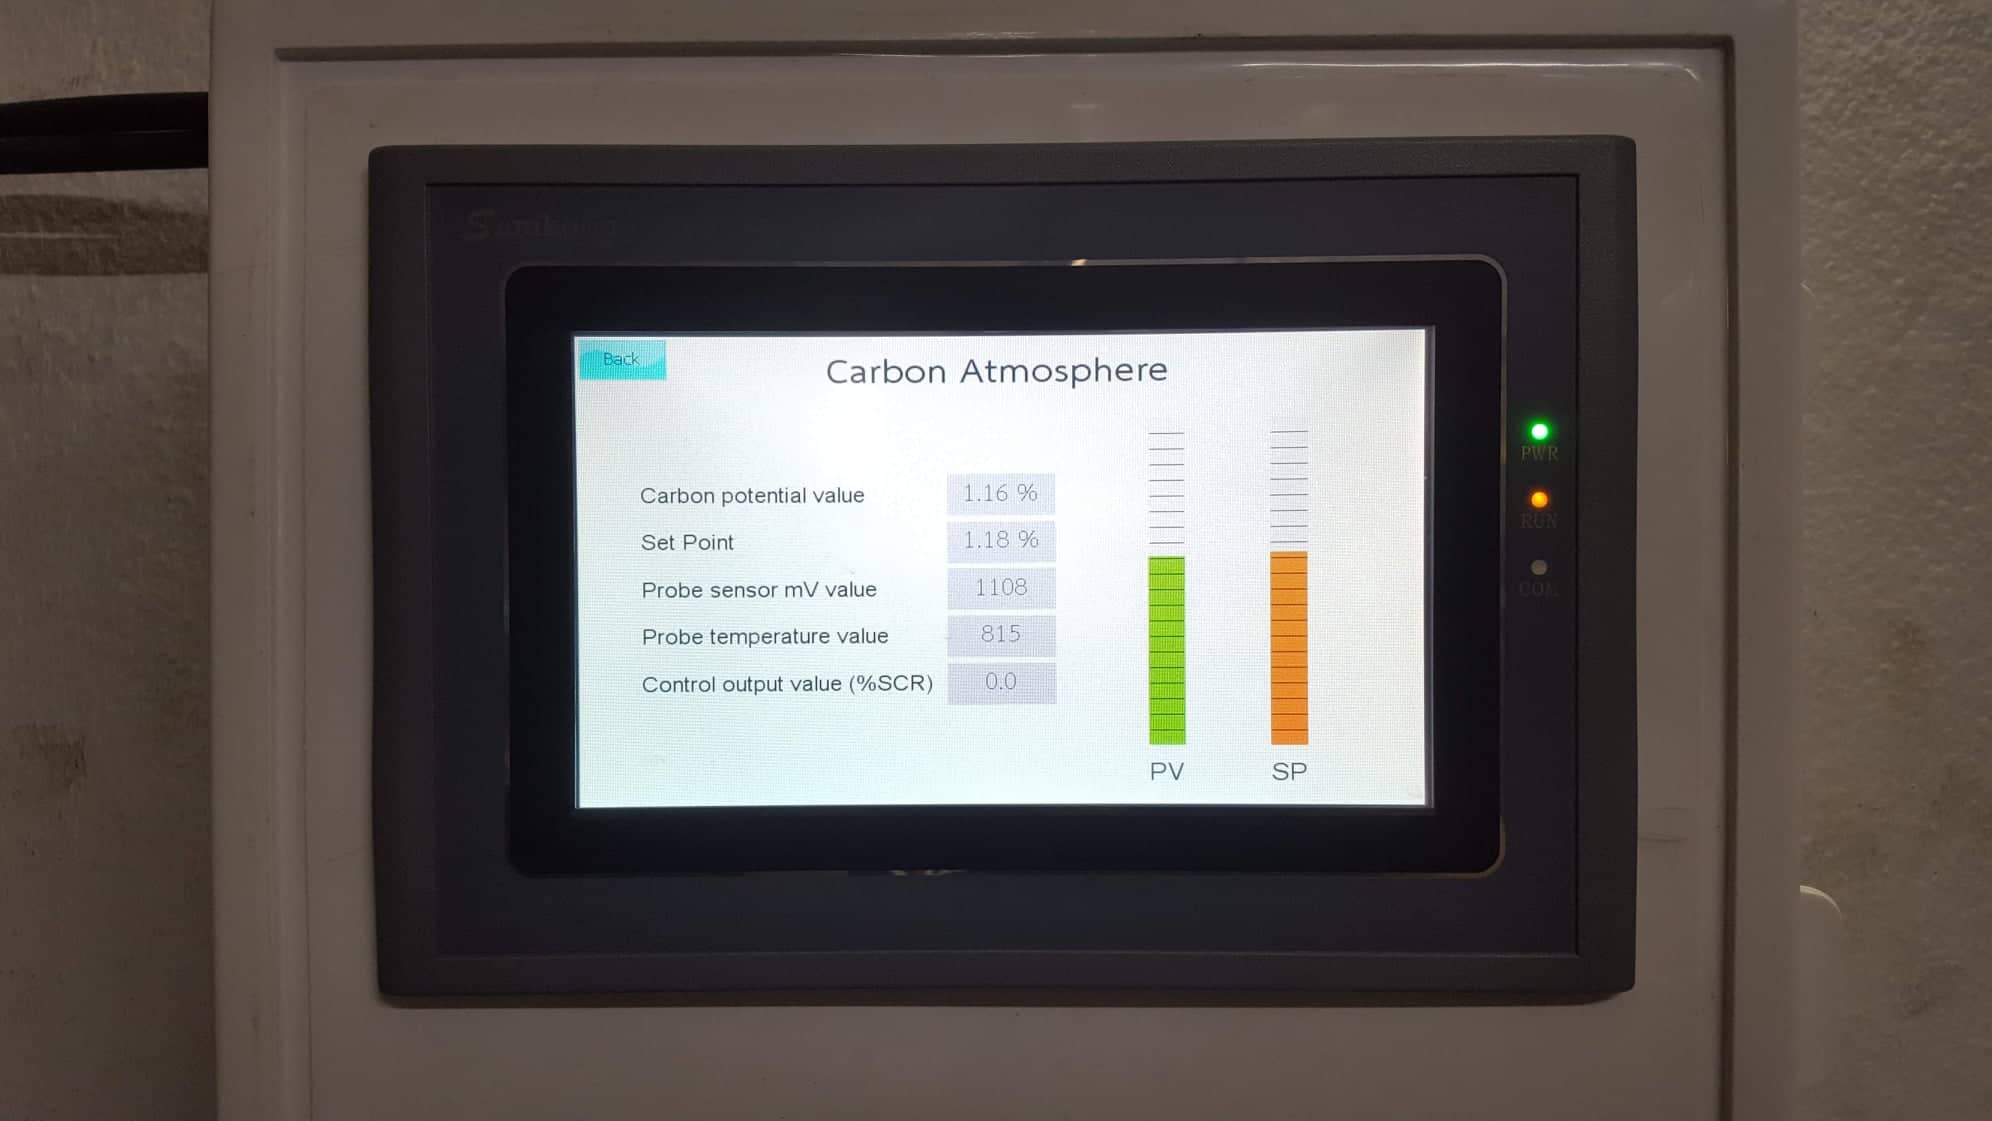
- 酸素を遮断するため、制御された(吸熱型)ガス雰囲気で加熱する。
- 温度と時間を必要以上に長くしない。
- 本当に硬い表皮が必要な箇所では取り代を残し、脱炭層を研磨で除去する。
- 全ロットで表面硬さを確認し、表皮が規格を満たすことを確かめる。
よくある質問
脱炭はどう検出する?+
表面と芯の硬さを比較します。異常に軟らかい表面 — または断面で表皮にフェライト層が見える場合 — がそれを示します。
脱炭した表面は直せますか?+
薄い層なら研磨で除去できますが、厚い層は加熱段階で防ぐべきです。炉の雰囲気管理が鍵です。
ベルト炉は脱炭を減らしますか?+
はい — 制御されたガス雰囲気が酸素を遮断し、表面の炭素損失を抑えます。
エンジニア向け無料ツール
- 硬さ換算 HRC ↔ HV ↔ HB
- 焼入れできる鋼種と到達硬さ
- ねじ・ナット1000本の重さは?
- 購買・QC向け表面処理仕様作成ツール
- 塩水噴霧試験計画作成ツール
- めっき厚 → ねじ嵌合(GO/NO-GO)
- 水素脆化——ベーキングは必要?
- ボルト締付トルク・保証荷重
- ねじ嵌合長さ
- ボルトサイズ推定(荷重から)
- ボルト強度区分——機械的性質(ISO 898-1)
この記事が扱う当社の工程