なぜ表面だけを硬化するのか
多くの部品は相反する2つの特性を必要とします。硬く耐摩耗性のある表面と、折れない靭性のある芯です。表面硬化は、外皮だけを硬化させ芯は靭性を保つことで両方を実現します。
芯まで焼きが入らない低炭素鋼に適します。まず表面に元素を加えてから硬化させるためです。
浸炭(表面に炭素を加える)
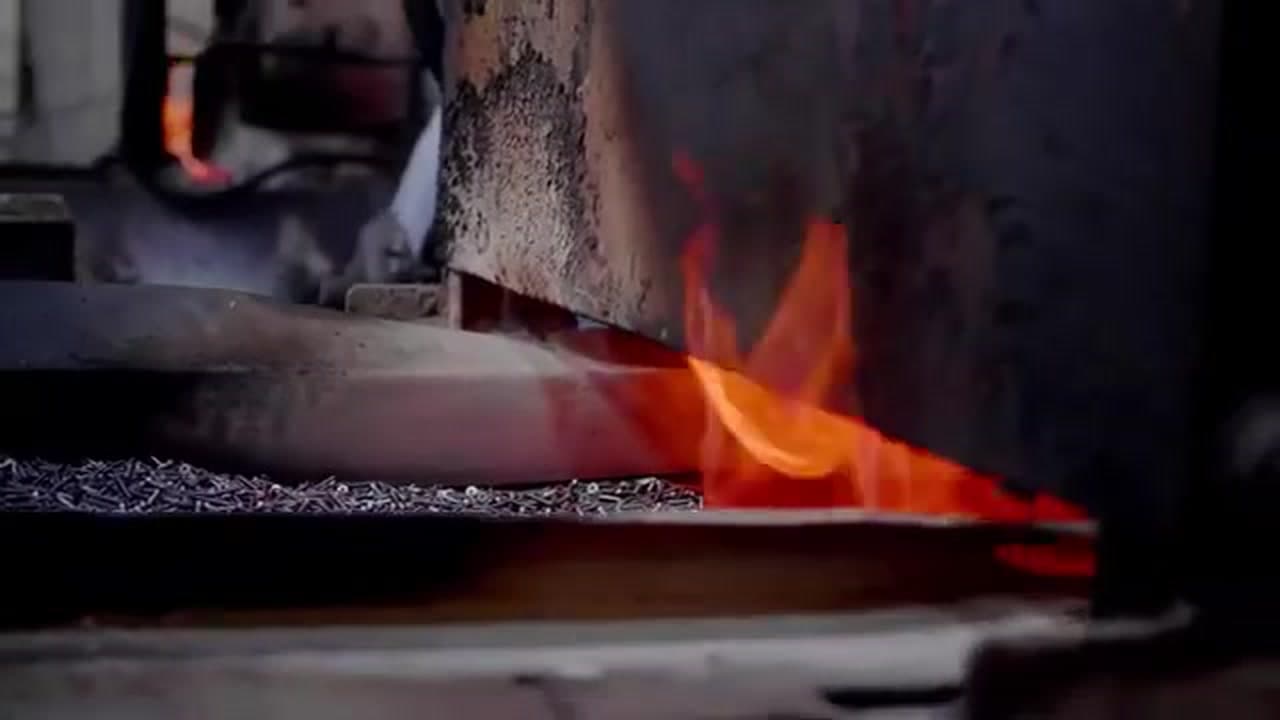
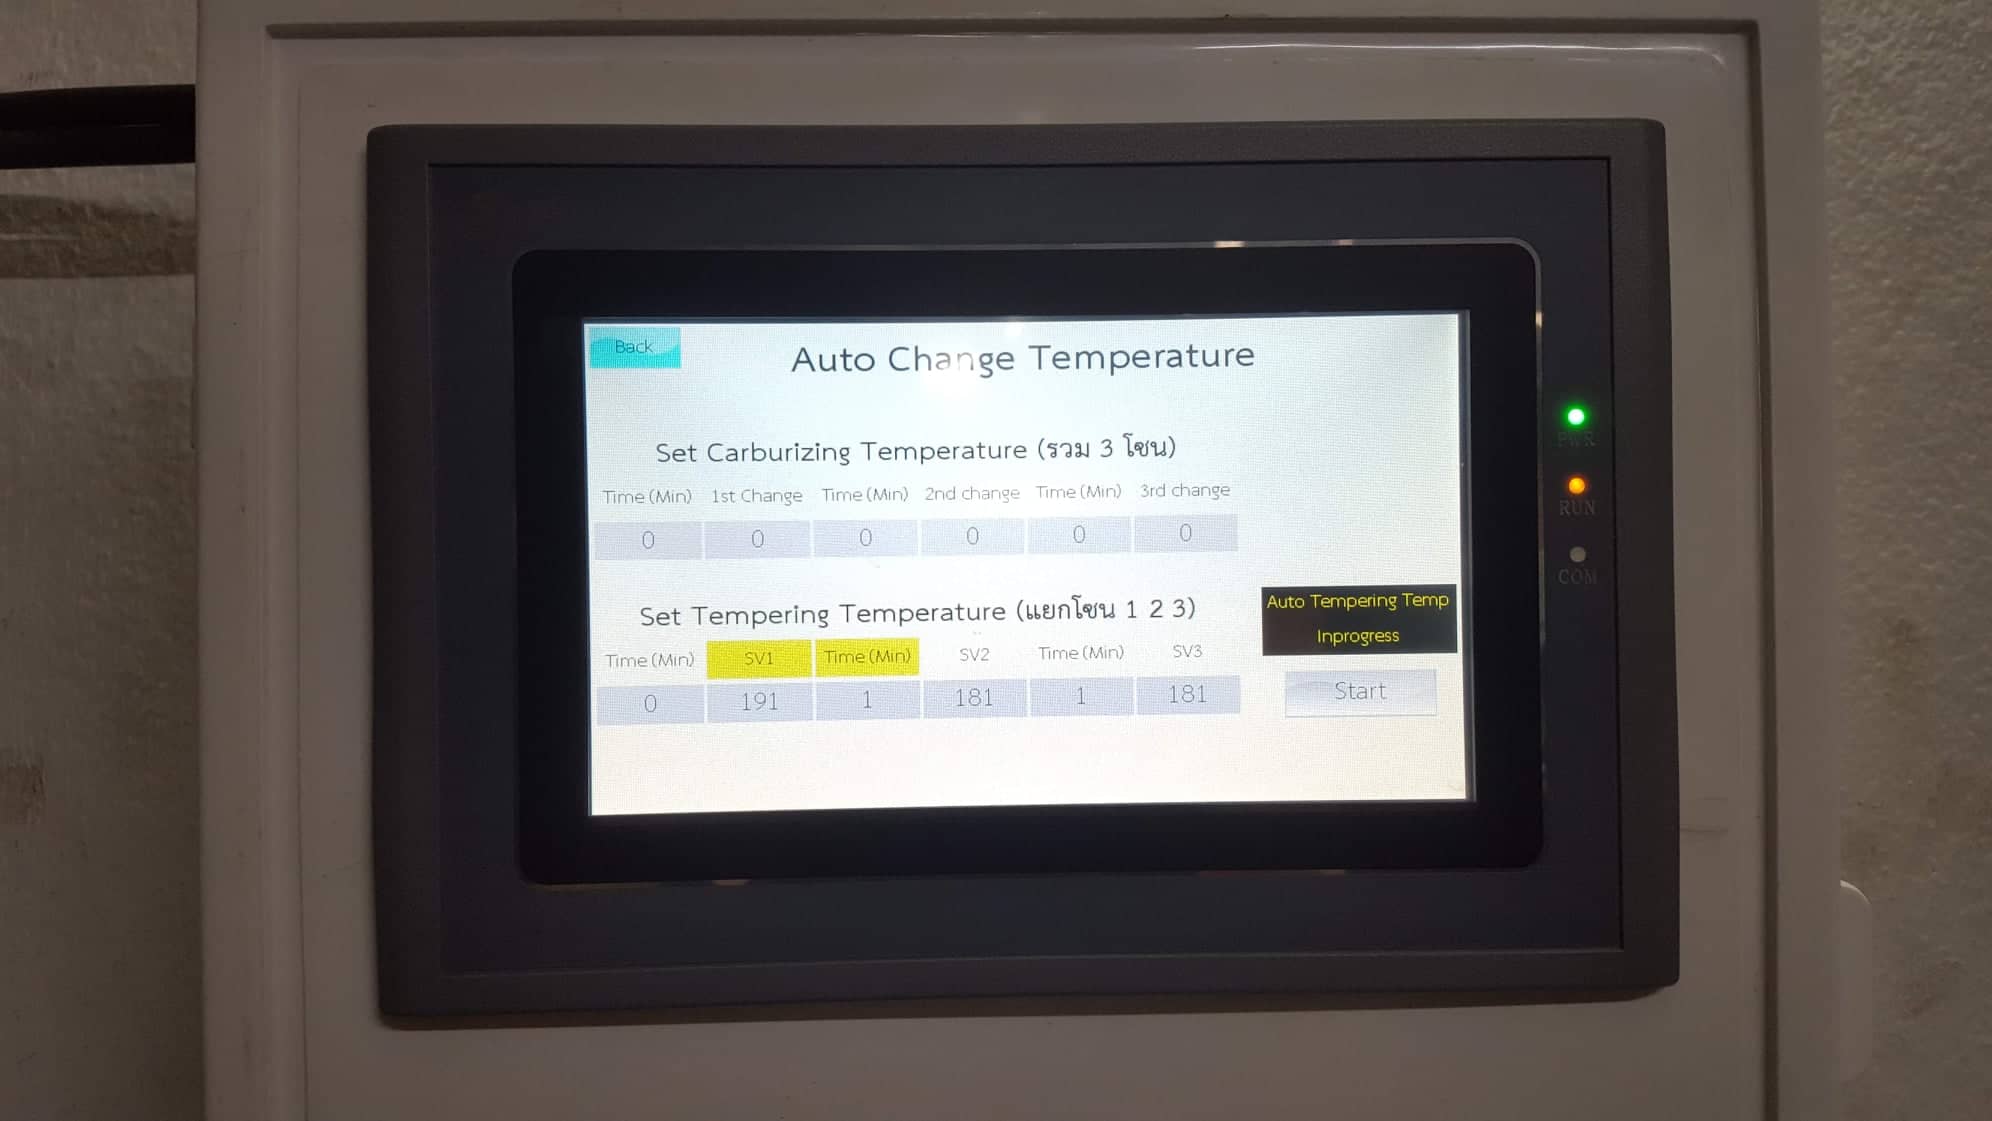
浸炭は、約850〜940°Cの炭素を豊富に含む雰囲気中で部品を保持して炭素を表面へ拡散させ、その後焼入れして硬いマルテンサイトの硬化層を形成します(V.S. Heat Treatment が提供する中核工程です)。
硬化層深さは0.2〜2 mm、58〜62 HRC で芯は靭性を保ちます — 硬い表面と靭性のある芯が必要な特殊グレードのねじ・ピン・スタッド・ナットに最適です。
窒化(表面に窒素を加える)
窒化はより低い温度(約500〜550°C)で焼入れなしに窒素を拡散させるため、変形が最小限です — 高精度部品に最適です。
表面は非常に硬く(約900〜1100 HV 相当)、優れた耐摩耗性と疲労強度、わずかな耐食性の利点もありますが、硬化層は通常浸炭より薄くなります。
浸炭窒化(炭素+窒素)
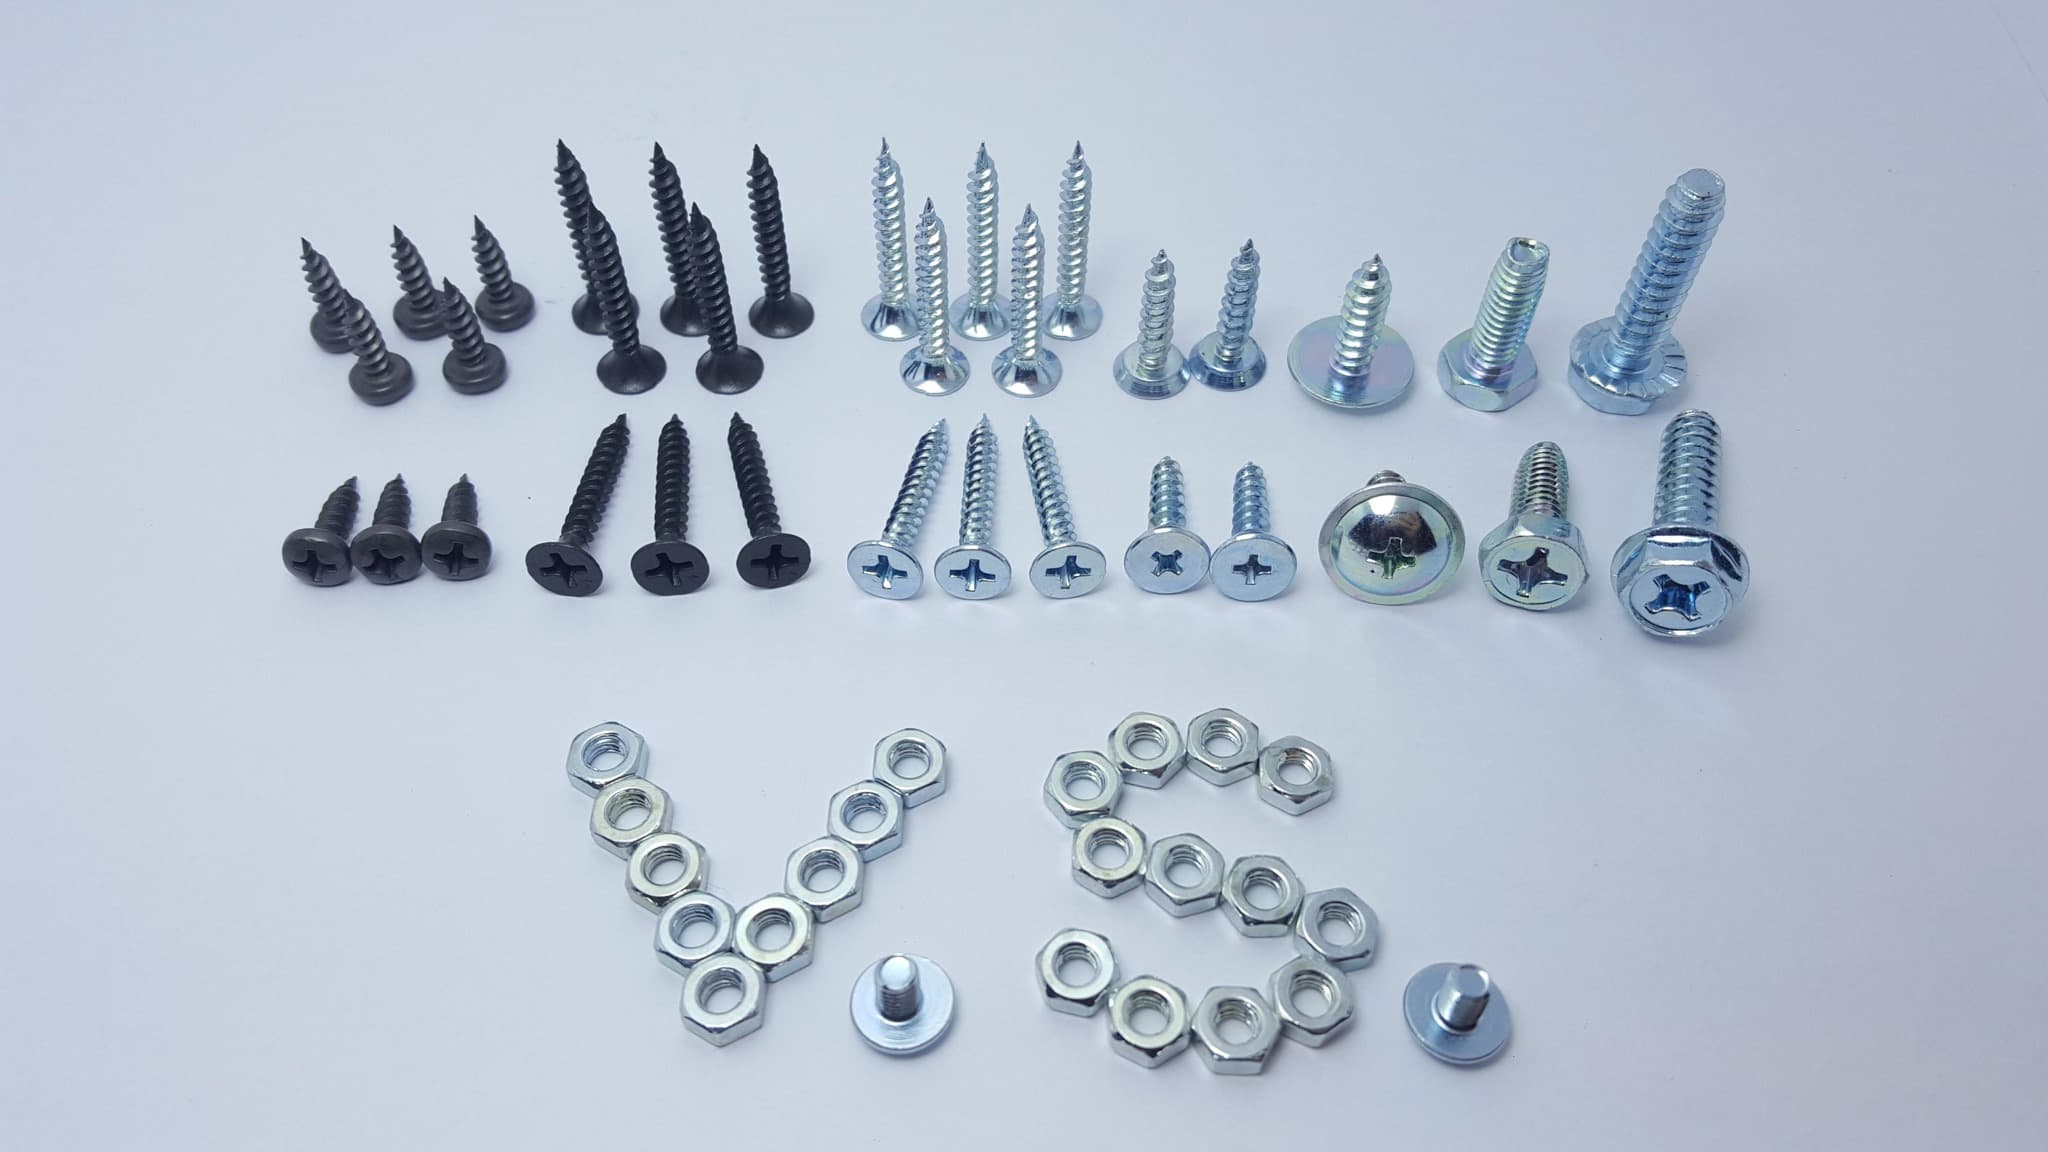
ハイブリッド方式で、約800〜870°Cで炭素と窒素の両方を加えます。窒素が焼入れ性と耐摩耗性を高めるため、経済的に硬い表面を必要とするタッピングねじやセットスクリューなど、大量の小物部品に最適です。
かんたん比較
- 浸炭 — 深く非常に硬い硬化層。高温。変形は中程度。焼入れが必要。
- 窒化 — 薄いが非常に硬い硬化層。低温。変形が最小。焼入れ不要。
- 浸炭窒化 — コストと品質のバランス。大量の小物部品に最適。
よくある質問
浸炭と窒化、どちらを選ぶ?+
深く高荷重の硬化層なら浸炭、精度と変形の最小化なら窒化を選びます。
タッピングねじはどうですか?+
浸炭窒化が一般的です — タップ/ドリルに十分な硬さの硬化層を、量産に適したコストで得られます。
エンジニア向け無料ツール
- 硬さ換算 HRC ↔ HV ↔ HB
- 焼入れできる鋼種と到達硬さ
- ねじ・ナット1000本の重さは?
- 購買・QC向け表面処理仕様作成ツール
- 塩水噴霧試験計画作成ツール
- めっき厚 → ねじ嵌合(GO/NO-GO)
- 水素脆化——ベーキングは必要?
- ボルト締付トルク・保証荷重
- ねじ嵌合長さ
- ボルトサイズ推定(荷重から)
- ボルト強度区分——機械的性質(ISO 898-1)
関連する比較ガイド
- Case hardening vs Through hardening浸炭焼入れ vs ズブ焼入れ:ねじ・ボルトはどちら?
- Annealing vs Tempering vs Normalizing焼なまし vs 焼戻し vs 焼ならし:部品に必要なのはどれ?
- Quenching vs Tempering焼入れ vs 焼戻し:一つの工程の二つの半分
- Carburising vs Nitriding浸炭 vs 窒化:ねじ・ナット・ボルトは実際にどちらを受けるか
- Carbonitriding vs Carburizing浸炭窒化 vs 浸炭:締結部品の表面硬化はどちら?
- S45C vs SCM440S45C vs SCM440:焼入れにはどちらを選ぶ?
- SCM435 vs SCM440SCM435 vs SCM440:合金として一段違うだけ、しかし結果は違う
- Grade 8.8 vs Grade 10.9 vs Grade 12.98.8 vs 10.9 vs 12.9 ボルト:実際に何が違う?
- Class 10.9 vs Class 12.9強度区分 10.9 vs 12.9:何が増え、何を引き受けるか