亜鉛めっきはどう錆を防ぐのか
電気亜鉛めっきは鋼に薄い亜鉛層を析出させます。亜鉛は犠牲陽極として働き — 鋼の代わりに自身が腐食するため、皮膜に傷がついても下地金属は錆びません。
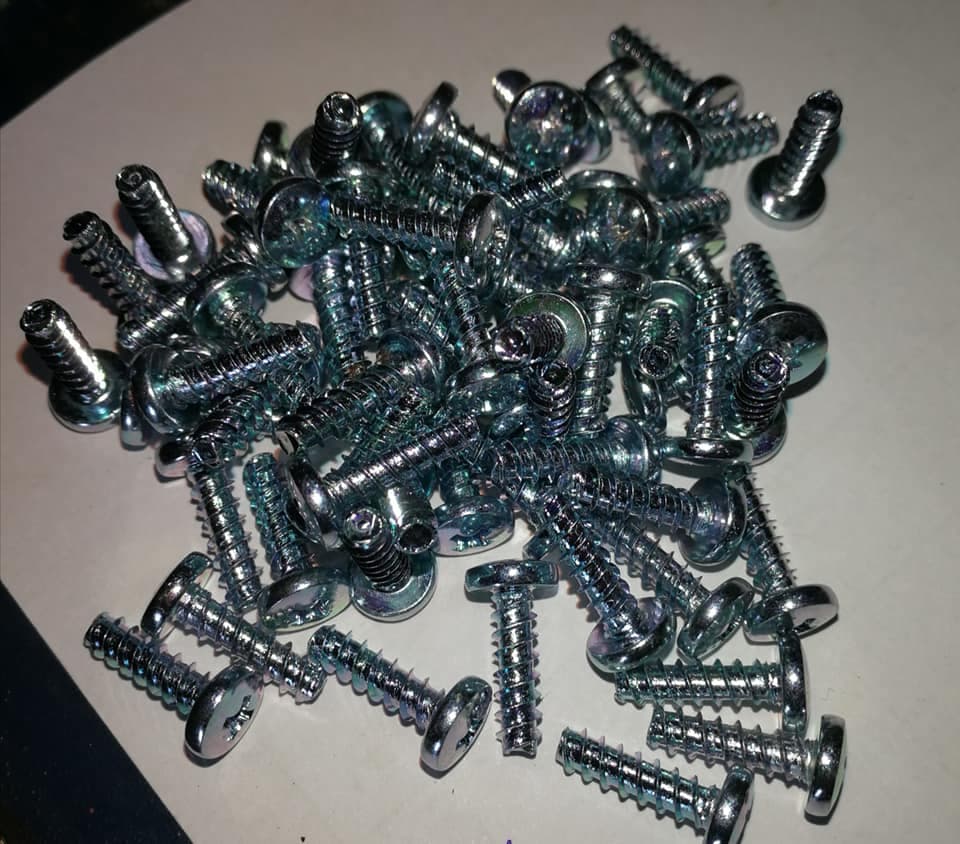
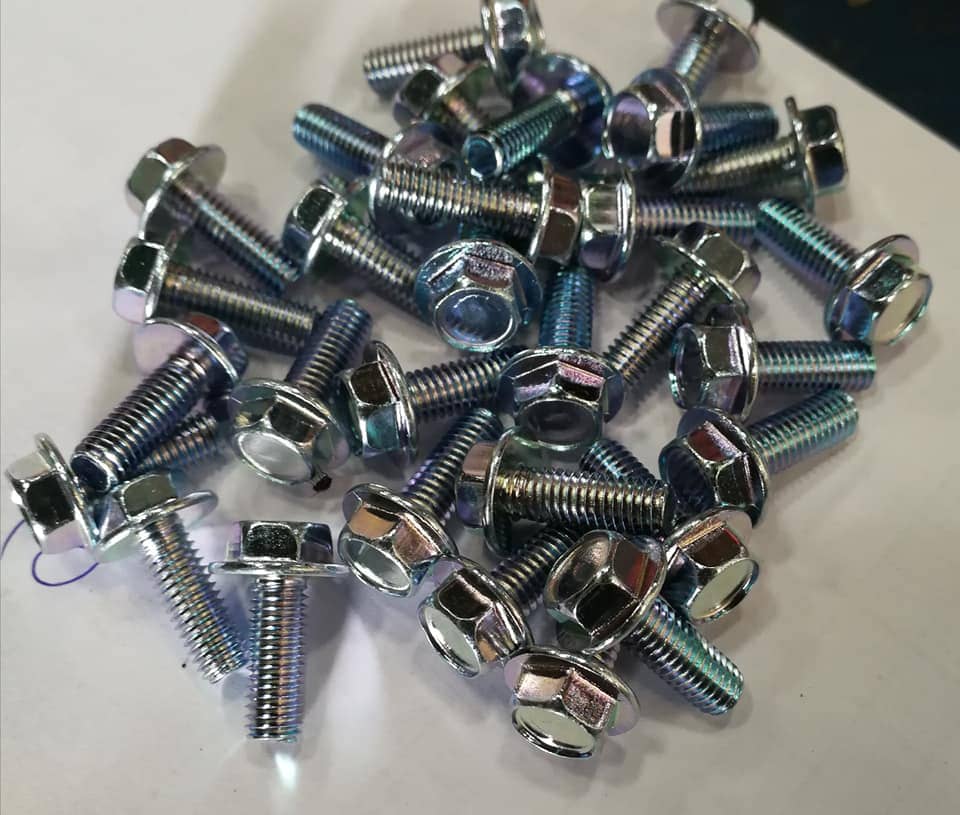
だからこそ、亜鉛めっきしたねじ・ナット・ボルトは経済的に耐食性を得られます — 屋内一般用途や保護された屋外用途に最適です。
化成処理と皮膜の色
めっき後、化成処理の工程で薄いクロメート皮膜を加え、耐食性を高めるとともに色を決めます。
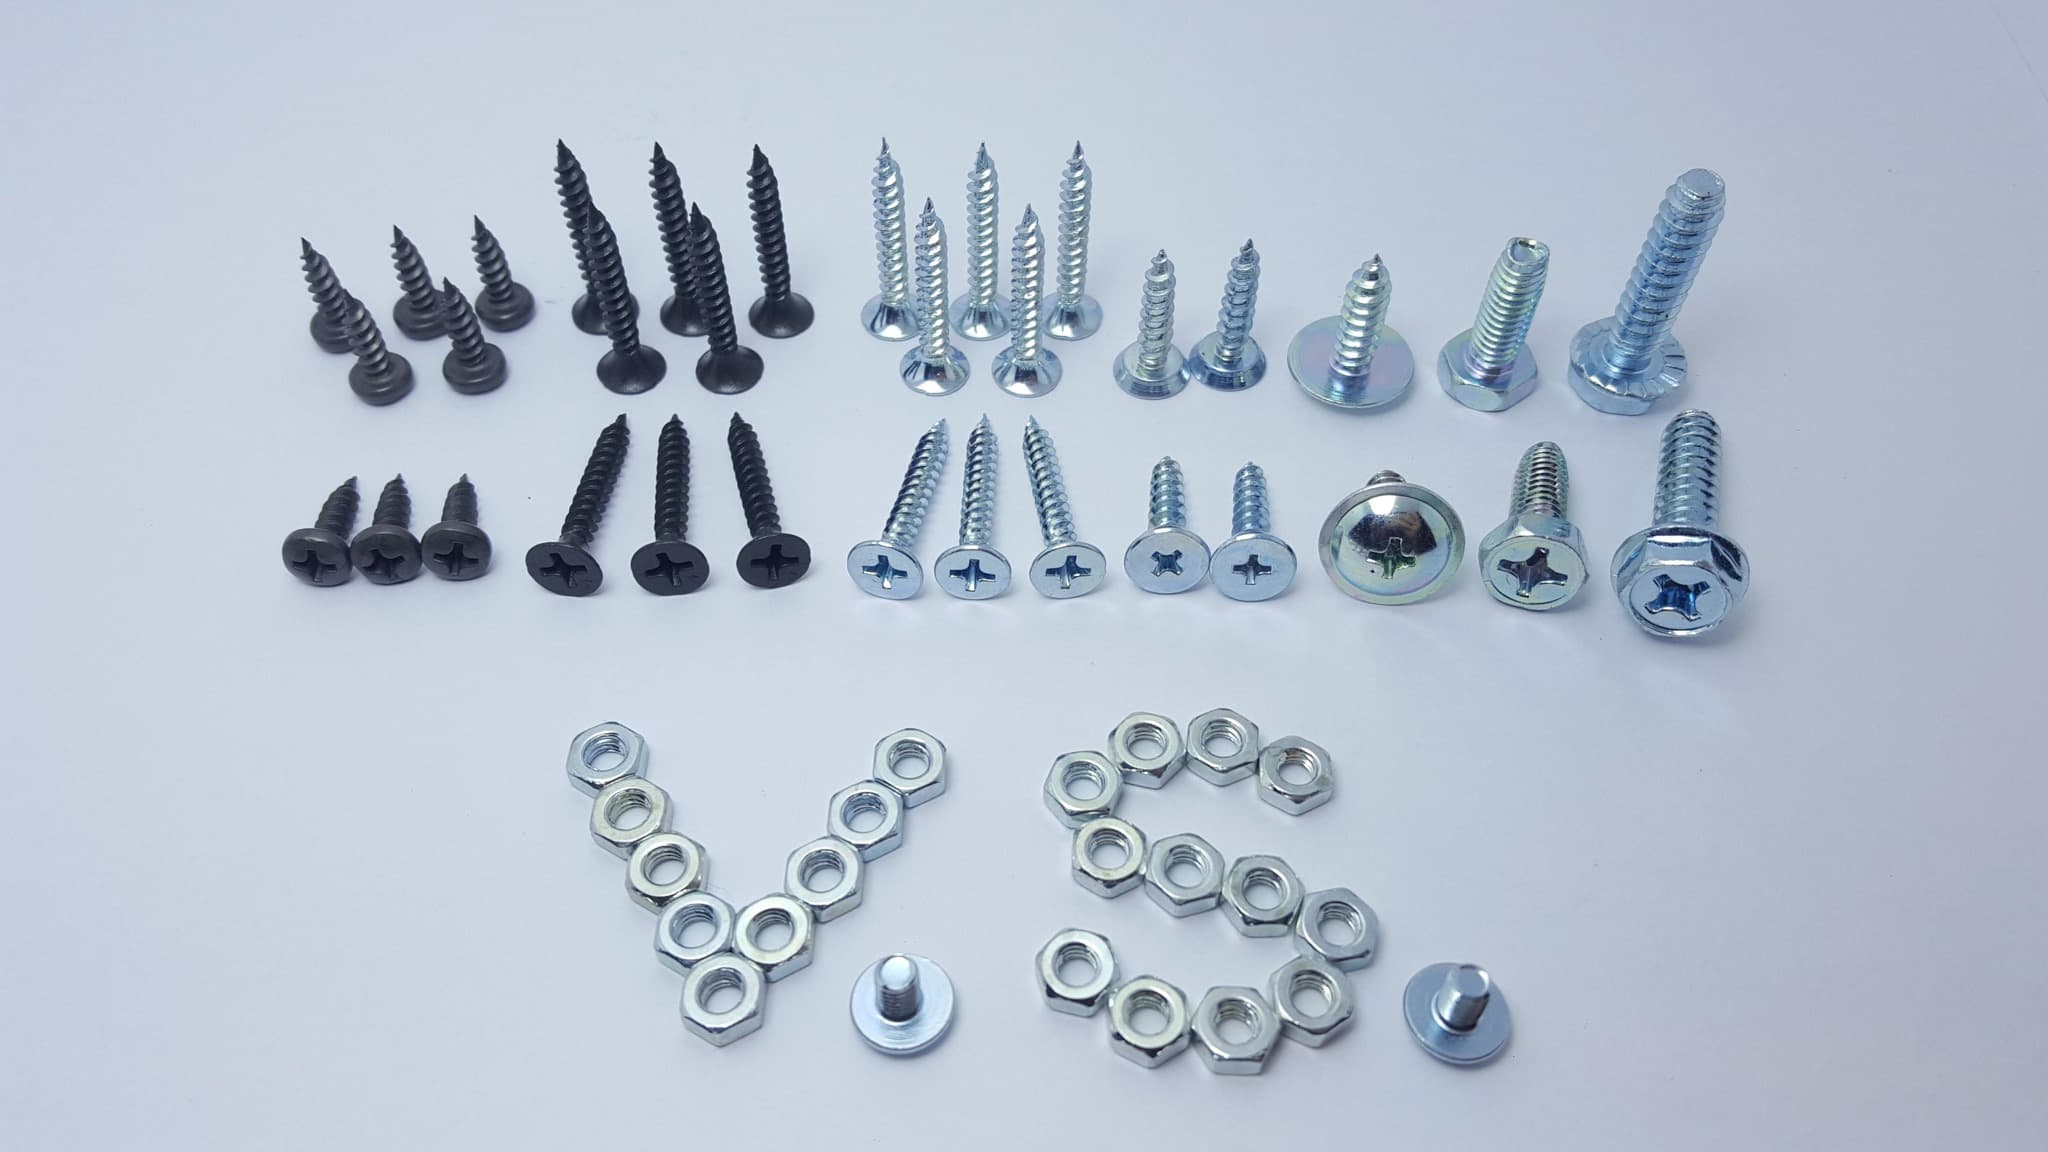
- 黄/玉虫色 — 高い耐食性。産業界で人気。
- クリア/青 — クリーンな外観。中程度の耐食性。
- 黒 — 外観と反射低減のため。
- オリーブドラブ — このグループで最も高い耐食性。軍用・過酷用途。
Cr3+ と Cr6+ — なぜ切り替えるのか
化成処理にはかつて六価クロム(Cr6+)が使われていましたが、これは発がん性物質で RoHS と REACH で禁止されています。
今日では三価クロム(Cr3+)を使用します。同等以上の耐食性を与えながら、人と環境に安全です。V.S. Heat Treatment はすべて Cr3+ のラインを運用し、白亜鉛・青亜鉛・黄(レインボー)亜鉛を、各お客様の用途と予算に合わせて提供します。
よくある質問
耐食性は何時間ですか?+
化成処理とトップコートによります。塩水噴霧で通常72〜500時間以上です。仕様はご要望に合わせて設定できます。
亜鉛めっきは屋外でも大丈夫?+
ある程度は。高湿度・塩分環境では、より厚い皮膜やジオメット/ダクロメット系をご検討ください。
エンジニア向け無料ツール
- 硬さ換算 HRC ↔ HV ↔ HB
- 焼入れできる鋼種と到達硬さ
- ねじ・ナット1000本の重さは?
- 購買・QC向け表面処理仕様作成ツール
- 塩水噴霧試験計画作成ツール
- めっき厚 → ねじ嵌合(GO/NO-GO)
- 水素脆化——ベーキングは必要?
- ボルト締付トルク・保証荷重
- ねじ嵌合長さ
- ボルトサイズ推定(荷重から)
- ボルト強度区分——機械的性質(ISO 898-1)
この記事が扱う当社の工程
関連する比較ガイド
- Zinc plating vs Dacromet / zinc flake亜鉛めっき vs ダクロ:ねじ・ボルトはどちらを選ぶ?
- Black oxide vs Phosphate黒染め vs リン酸塩皮膜:ねじ・ナット・ボルトはどちらを選ぶ?
- Electroplated zinc vs Hot-dip galvanizing電気亜鉛めっき vs 溶融亜鉛めっき:その締結部品はどちらか
- Zinc plating vs Zinc-nickel亜鉛めっき vs 亜鉛ニッケル:いつ上位仕様に見合うか
- Barrel plating vs Rack platingバレルめっき vs ラックめっき:小物締結部品の実際
- Zinc phosphate vs Manganese phosphateリン酸亜鉛 vs リン酸マンガン:皮膜に担わせる役割で選ぶ