
Quality evidence
หลักฐานกระบวนการและการควบคุมคุณภาพ
ภาพจากโรงงานจริง วิธีตรวจ และตัวอย่างรูปแบบข้อมูลที่ใช้ยืนยันงานแต่ละล็อต
เครื่องจักรและการตรวจจากโรงงานจริง
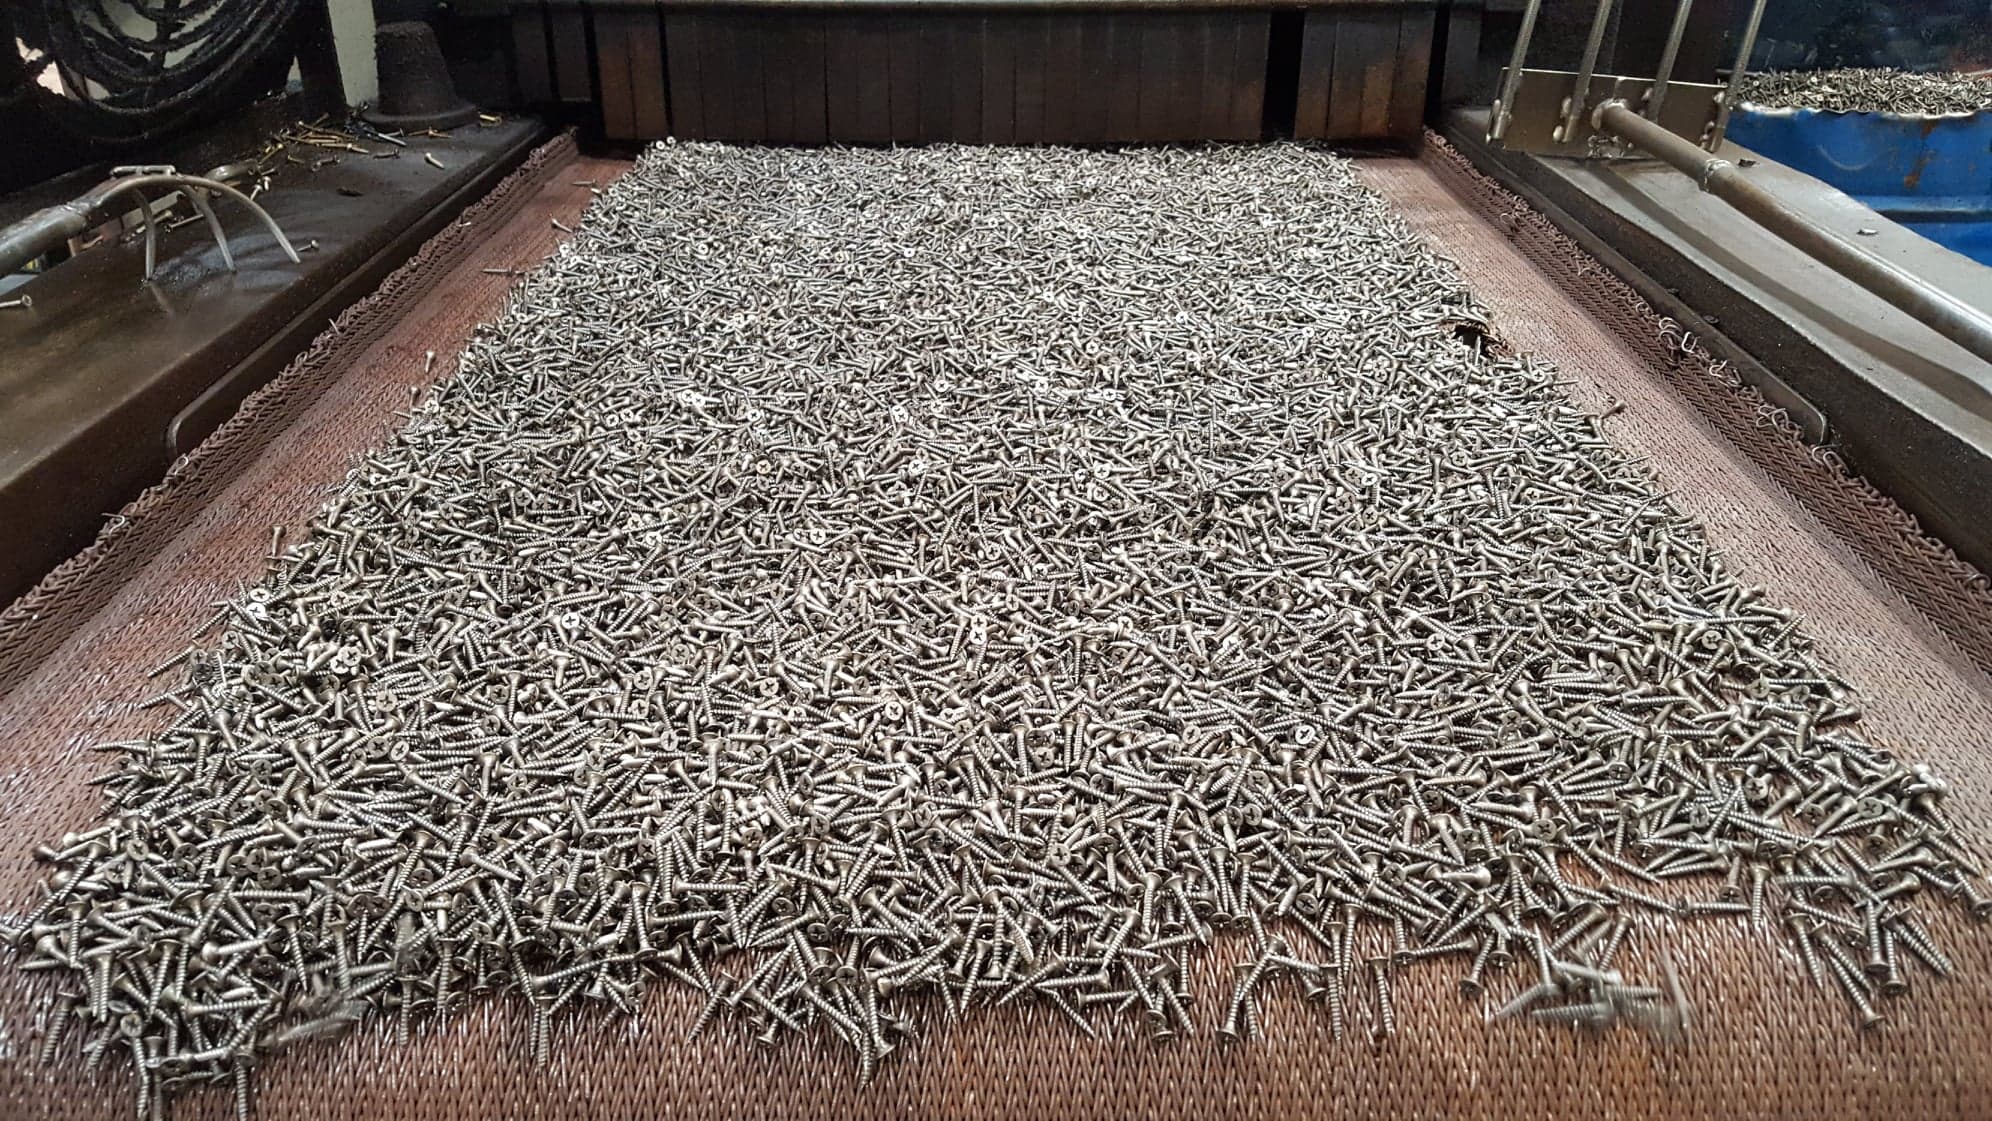
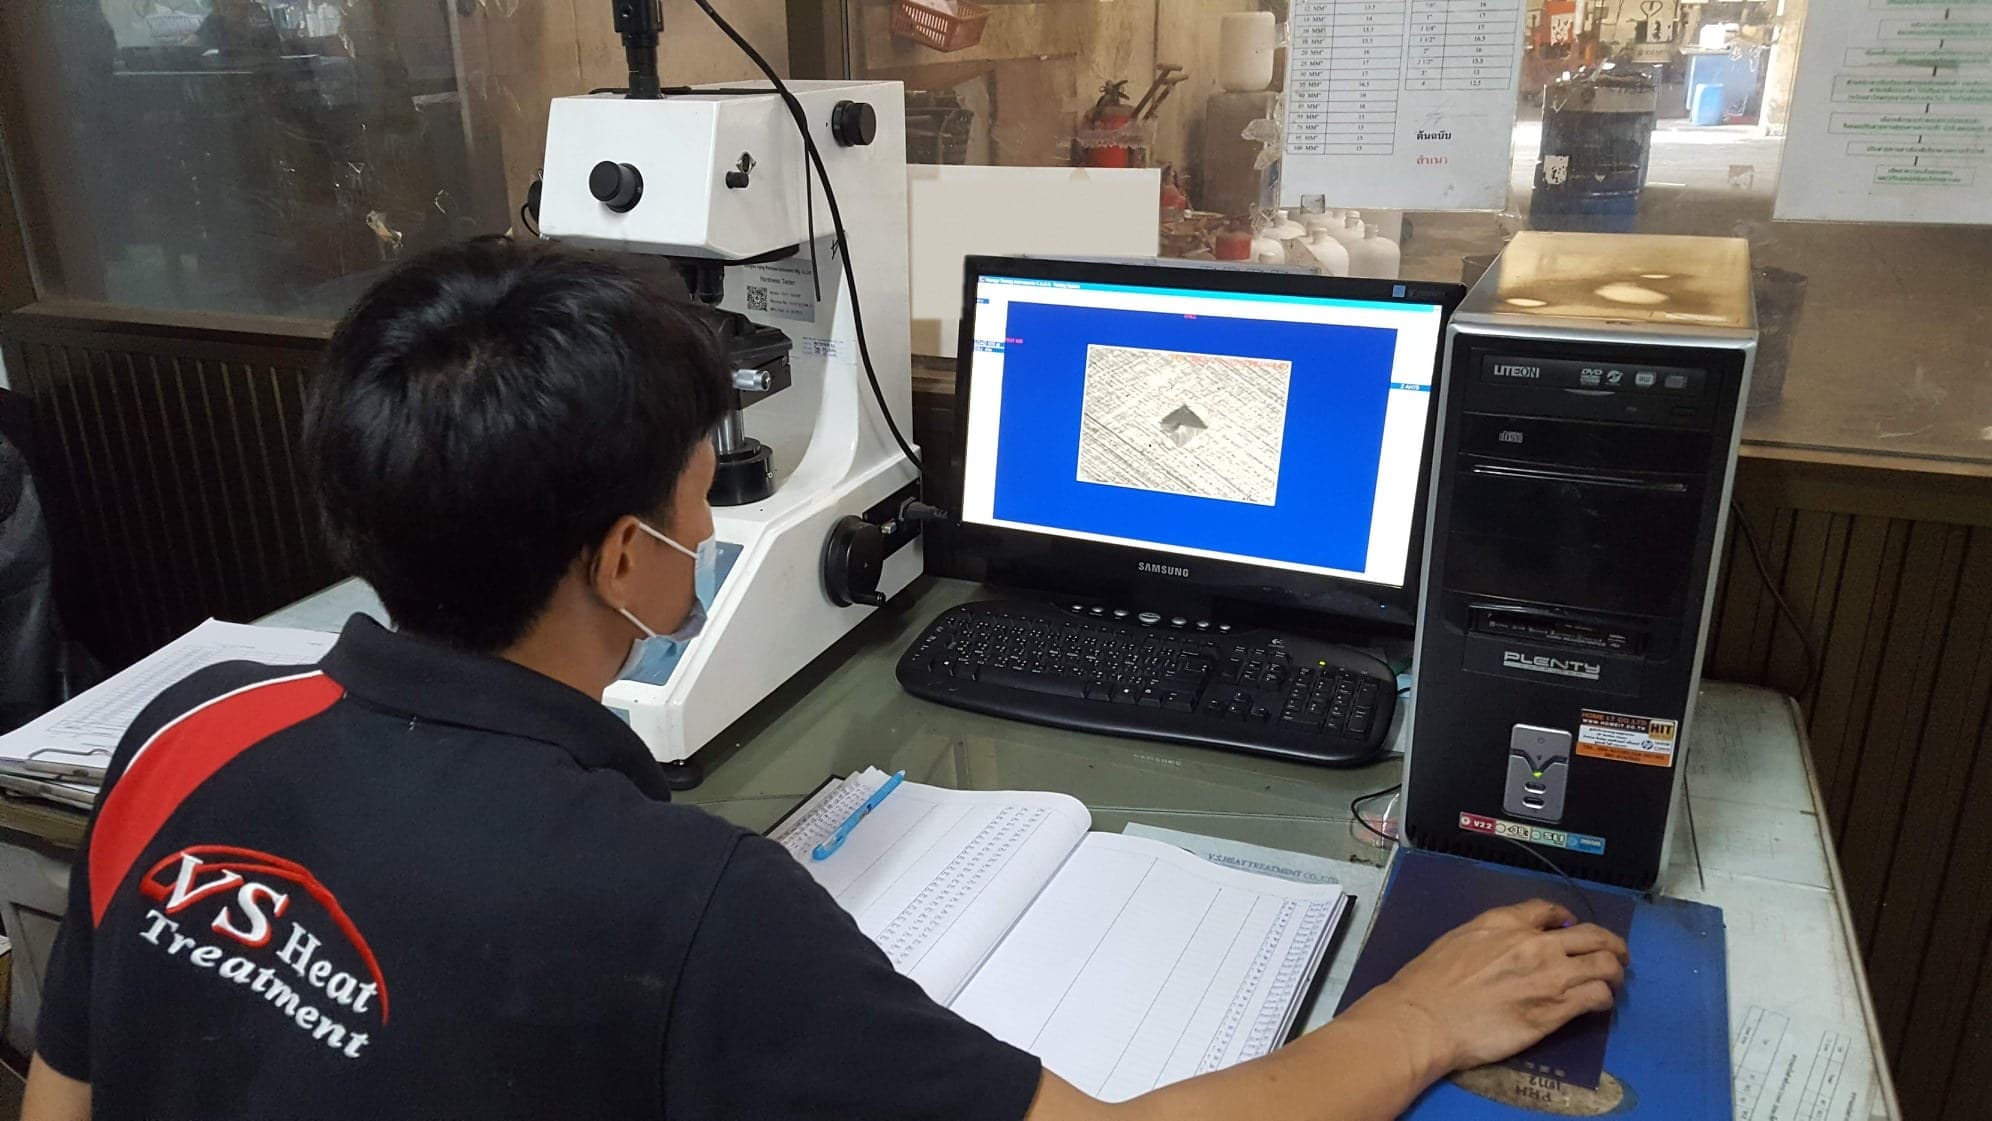
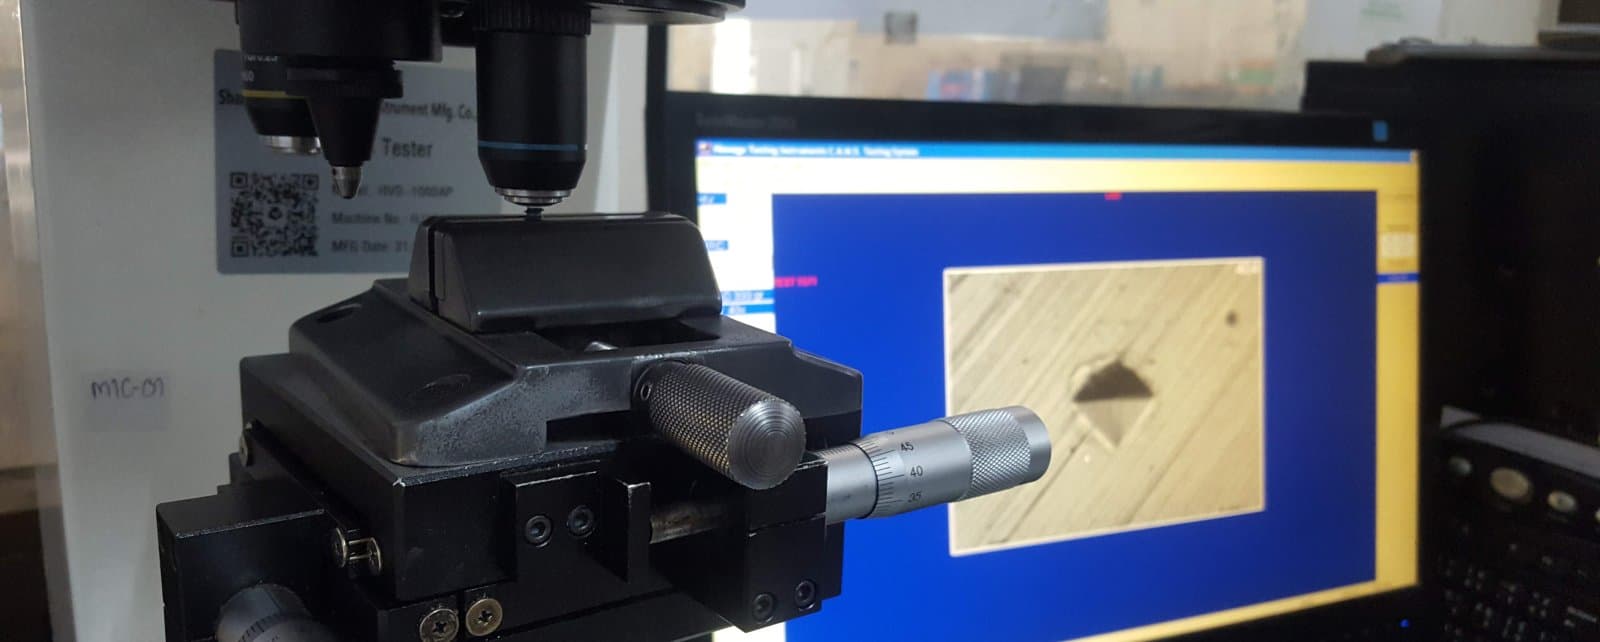
ตัวอย่างรูปแบบ Hardness Traverse
กราฟตัวอย่างเพื่ออธิบายวิธีรายงาน ไม่ใช่ผลทดสอบของลูกค้าหรือล็อตผลิตจริง
รายงานผลที่ตรวจสอบย้อนกลับได้ควรมี
- หมายเลขงานและหมายเลขล็อต
- ข้อมูลวัสดุและสเปกที่ตกลง
- ตำแหน่งวัด วิธีทดสอบ และเครื่องมือ
- ค่าที่วัดจริงเทียบกับเกณฑ์ผ่าน/ไม่ผ่าน
- วันที่ ผู้ตรวจ และการอนุมัติผล
- รูปภาพหรือกราฟเมื่อข้อกำหนดต้องการ
วัดอะไร ด้วยวิธีใด และเกณฑ์ตัดสินอยู่ตรงไหน
นี่คือแผนการตรวจที่ใช้ตัดสินก่อนปล่อยล็อต ค่าที่วัดได้จริงของงานคุณอยู่ในรายงานที่ส่งไปพร้อมของ ไม่ได้อยู่บนหน้านี้ และไม่ใช่ค่าของลูกค้ารายอื่น
| สิ่งที่วัด | วิธี มาตรฐาน และเครื่องมือ | เกณฑ์ยอมรับ |
|---|---|---|
| ความแข็งผิว | Vickers HV ตาม ISO 6507 หรือ Rockwell HRC ตาม ISO 6508 บนผิวที่เตรียมแล้ว ในห้องแล็บของเราเอง | ช่วงที่ระบุในแบบ สำหรับคลาสตาม ISO 898-1: 8.8 = 250–320 HV, 10.9 = 320–380 HV, 12.9 = 385–435 HV |
| ความแข็งจากผิวถึงแกน (hardness traverse) | ตัดขวางชิ้นงาน ขึ้นเรือน ขัดผิว แล้ววัดเป็นระยะจากผิวเข้าไปด้วยเครื่องเดียวกัน | ค่าความแข็งที่ทุกระยะอยู่ในแถบที่ตกลงไว้ในแบบ |
| ความลึกผิวแข็งใช้งาน (effective case depth) | ตัดขวาง ขึ้นเรือน ขัด และกัดกรด แล้ววัดตาม ISO 2639 / ASTM E1077 | ช่วงความลึกในแบบ — ทั่วไป 0.1–1.0 มม. สำหรับคาร์บูไรซิง และ 0.1–0.5 มม. สำหรับคาร์โบไนไตรดิง |
| โครงสร้างจุลภาคและการสูญเสียคาร์บอนที่ผิว | ส่องภาคตัดขวางที่กัดกรดแล้วใต้กล้องจุลทรรศน์โลหะวิทยา | เป็นมาร์เทนไซต์ที่ผ่านการอบคืนตัว และ decarburization ไม่เกินข้อกำหนด ISO 898-1 ของคลาสนั้น |
| ความหนาชั้นเคลือบ | X-ray fluorescence ตาม ISO 3497 | ตาม service condition ของ ASTM B633 ที่สั่ง — SC1–SC4 หนา 5–25 µm; ผิว Cr3+ ทั่วไป 5–12 µm |
| ความทนการกัดกร่อน | พ่นละอองเกลือกลางตาม ASTM B117 / ISO 9227 บันทึกชั่วโมงจนเห็นสนิมขาวและสนิมแดง | ตามคลาสที่ตกลงกัน เช่น Cr3+ สีเหลือง ≥ 120 ชม. สนิมขาว / ≥ 240 ชม. สนิมแดง |
| การอบไล่ไฮโดรเจน | เป็นบันทึกกระบวนการ ไม่ใช่การวัด — เวลาที่เริ่มอบ อุณหภูมิ และเวลาแช่ ตาม ISO 4042 | ต้องทำเมื่อ ≥ 320 HV (คลาส 10.9 และ 12.9) — เริ่มภายใน 1–4 ชม. หลังชุบ ที่ 200–230°C และก่อนขั้นตอนโครเมต |
แถวไหนบังคับใช้กับงานของคุณขึ้นกับแบบและมาตรฐานที่อ้างอิง ตัวเลขด้านบนคือเกณฑ์ที่ประกาศไว้ในมาตรฐาน ไม่ได้ใช้แทนสเปกของคุณ
สุ่มตรวจอย่างไร
- จำนวนตัวอย่าง ตำแหน่งสุ่ม และความถี่ กำหนดไว้ในแผนควบคุมที่ตกลงกันก่อนล็อตผลิตแรก ไม่ใช่ตัดสินใจใหม่เป็นล็อต ๆ
- สุ่มชิ้นงานจากหลายตำแหน่งในกระบะหรือในเตา เพราะจุดอ่อน (soft spot) เกิดเฉพาะจุด วัดชิ้นเดียวจุดเดียวจึงมองไม่เห็น
- การตรวจแบบทำลายชิ้นงาน — ตัดขวาง วัดความลึกผิวแข็ง ดูโครงสร้าง — ใช้ชิ้นงานนั้นไปเลย จึงทำกับชิ้นที่สุ่มจากล็อต แล้วรายงานในนามของล็อตนั้น
- ค่าที่หลุดออกนอกเกณฑ์คือไม่ผ่านตามเกณฑ์ที่เขียนไว้ และล็อตนั้นจะไม่ถูกปล่อยด้วยค่านั้น
ค่าที่วัดถูกบันทึกไว้ที่ไหน
- ทุกค่าที่วัดถูกบันทึกคู่กับหมายเลขงานและหมายเลขล็อต จึงย้อนกลับไปหารอบการอบที่ชิ้นงานนั้นผ่านมาได้
- บันทึกประจำ Batch เก็บเส้นทางความร้อนไว้ด้วย — อุณหภูมิและเวลาออสเทนไนต์ ตัวกลางจุ่มเย็นและอุณหภูมิของมัน และช่วงเวลาก่อนอบคืนตัว
- รายงานผลที่ส่งไปพร้อมงานแสดงหัวข้อตามตารางด้านบน — วัดอะไร ด้วยวิธีและเครื่องมือใด เทียบกับเกณฑ์ใด เมื่อวันที่เท่าไร และโดยใคร
- เมื่อนำบันทึกมาเผยแพร่ เช่น ในกรณีศึกษาบนเว็บไซต์นี้ จะปกปิดชื่อลูกค้าและเลขที่แบบ เหลือไว้เฉพาะวิธี เกณฑ์ และผลที่วัดได้
ผู้ตรวจทานเนื้อหาทางเทคนิค
ทีม QA และฝ่ายผลิตของ V.S. Heat Treatment — โรงงานอบชุบและชุบผิวโลหะที่ดำเนินงานตั้งแต่ปี 1994 ภายใต้ระบบ ISO 9001:2015