原因を推測する前に症状と証拠を整理
硬さ不足・ばらつき
焼入れ割れと遅れ破壊
急な断面変化、鋭角、残留応力、過熱、強すぎる冷却は焼入れ割れの要因です。電気めっき後に時間をおいて破断した場合は水素脆化を別に評価します。
追加焼戻しは応力を下げても既存の割れを修復しません。
変形・寸法変化・ねじ形状の損傷
薄物、長尺、非対称形状、冷間加工応力のある部品は変形しやすいため、装入方向、冷却、応力除去、仕上げ代、試作ロットで管理します。
心部が硬く表面が軟らかい場合は脱炭を疑い、硬さ分布と断面組織で確認します。
軟らかい表層、スケール、脱炭
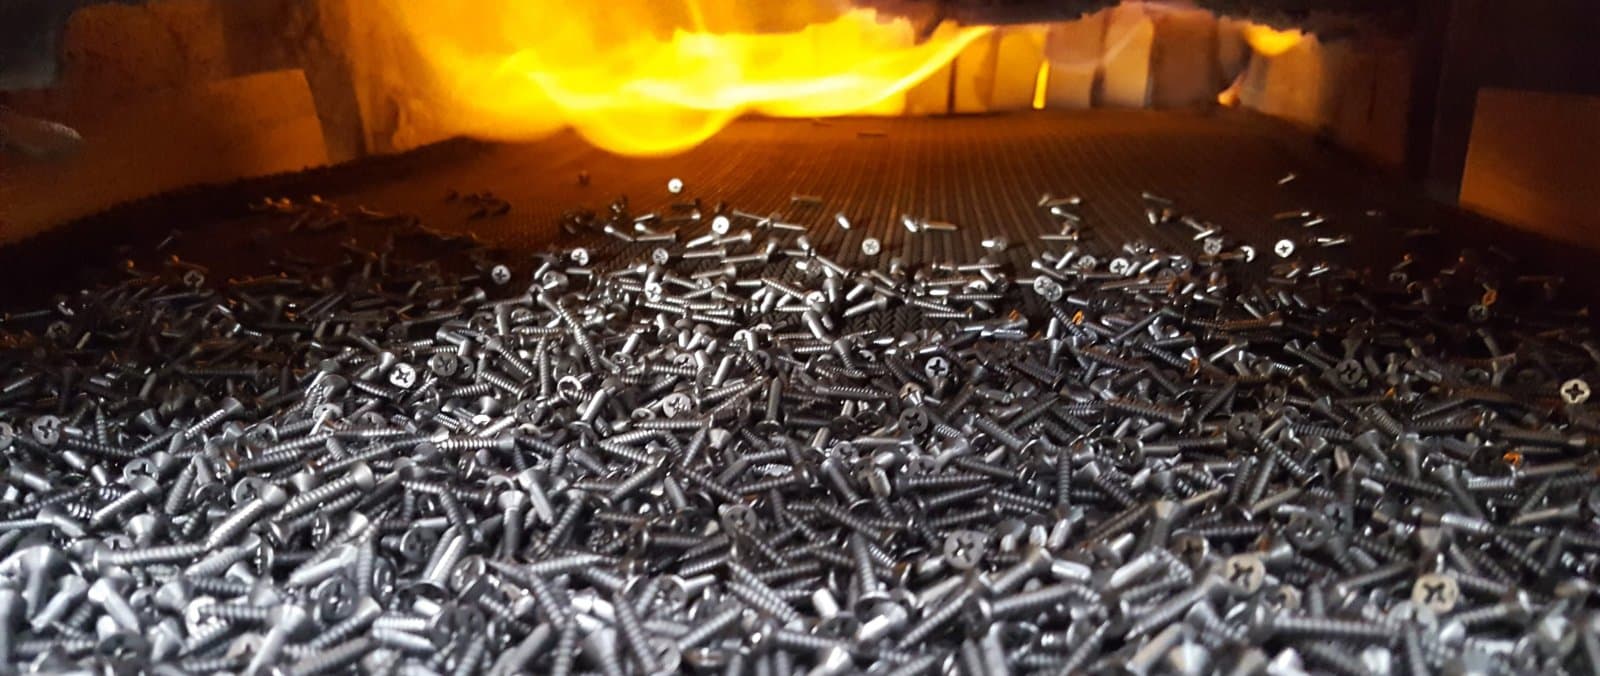
酸素、水分、あるいは不適切な炉内雰囲気は、表面にスケールを生じさせたり炭素を失わせたりします。その結果、芯部の硬さは合格でも表層だけが軟らかい部品ができます。ねじ部や摺動面では致命的です。
浅い荷重の硬さ測定点と断面で確認します。証拠を取り終えるまで、熱処理したままの表面を保存してください。雰囲気管理、清浄度、高温での保持時間が主な予防手段です。
原因解析に必要な情報
- 図面、重要部位、鋭角部や薄肉部。
- 材質の鋼種、ミルシート、入荷時の状態。
- ロット番号、数量、装入重量。
- 硬さの上下限と、測定位置の正確な指定。
- 実測値すべてと、使用したスケール・試験機。
- 洗浄や切断を行う前の写真。
- 同一方法で測った処理前後の寸法。
- 症状が工程のどの時点で現れたか。
- めっき、酸洗、水素脆性除去ベークの履歴。
- 同一ロットの合格品と不良品の現物。
量産ロットの前に問題を防ぐ
測定可能な合否基準を文書化してください。硬さの範囲と測定位置、硬化層深さ、重要寸法です。「この部品を焼入れする」だけでは足りません。初品または試作ロットで、条件と炉への積み方を検証します。
炉の記録、硬さ結果、寸法検査をロット番号に紐づけてください。トレーサビリティは、最終検査を一工程増やすよりもはるかに原因究明を短くします。
よくある質問
硬さ不足品は再焼入れできますか?+
場合によります。材料、組織、原因を確認せず再加熱すると結晶粒粗大化、変形、割れの危険が増します。
表面だけ軟らかいのはなぜですか?+
脱炭、スケール、測定面の影響が代表的です。硬さ分布と断面で確認します。
焼戻しを追加すれば割れは直りますか?+
直りません。焼戻しは応力を下げられますが、既にある割れを閉じることはできません。その部品は不合格とするか、正式な工程外処置の判定が必要です。
原因究明に最低限必要な情報は?+
材質、規格、試験値と測定位置、ロット識別、写真、症状が出た時期、そして同一ロットの合格品と不合格品の現物です。
規格・参考資料
エンジニア向け無料ツール
- 硬さ換算 HRC ↔ HV ↔ HB
- 焼入れできる鋼種と到達硬さ
- ねじ・ナット1000本の重さは?
- 購買・QC向け表面処理仕様作成ツール
- 塩水噴霧試験計画作成ツール
- めっき厚 → ねじ嵌合(GO/NO-GO)
- 水素脆化——ベーキングは必要?
- ボルト締付トルク・保証荷重
- ねじ嵌合長さ
- ボルトサイズ推定(荷重から)
- ボルト強度区分——機械的性質(ISO 898-1)
この記事が扱う当社の工程
関連する比較ガイド
- Case hardening vs Through hardening浸炭焼入れ vs ズブ焼入れ:ねじ・ボルトはどちら?
- Annealing vs Tempering vs Normalizing焼なまし vs 焼戻し vs 焼ならし:部品に必要なのはどれ?
- Quenching vs Tempering焼入れ vs 焼戻し:一つの工程の二つの半分
- Carburising vs Nitriding浸炭 vs 窒化:ねじ・ナット・ボルトは実際にどちらを受けるか
- Carbonitriding vs Carburizing浸炭窒化 vs 浸炭:締結部品の表面硬化はどちら?
- S45C vs SCM440S45C vs SCM440:焼入れにはどちらを選ぶ?
- SCM435 vs SCM440SCM435 vs SCM440:合金として一段違うだけ、しかし結果は違う
- Grade 8.8 vs Grade 10.9 vs Grade 12.98.8 vs 10.9 vs 12.9 ボルト:実際に何が違う?
- Class 10.9 vs Class 12.9強度区分 10.9 vs 12.9:何が増え、何を引き受けるか