
技術事例記録
仕様・工程管理・測定成果
検証可能な事例では、受入要求、工程管理、ロット合否の証拠を分けて示します。
- 部品 / 生産範囲
- M10 自動車ボルト・週次ロット
- 受入要求
- ティア1自動車部品メーカーが、M10 ボルトを 38–42 HRC で月120トン、毎週納入の条件で熱処理を委託。
- 工程管理
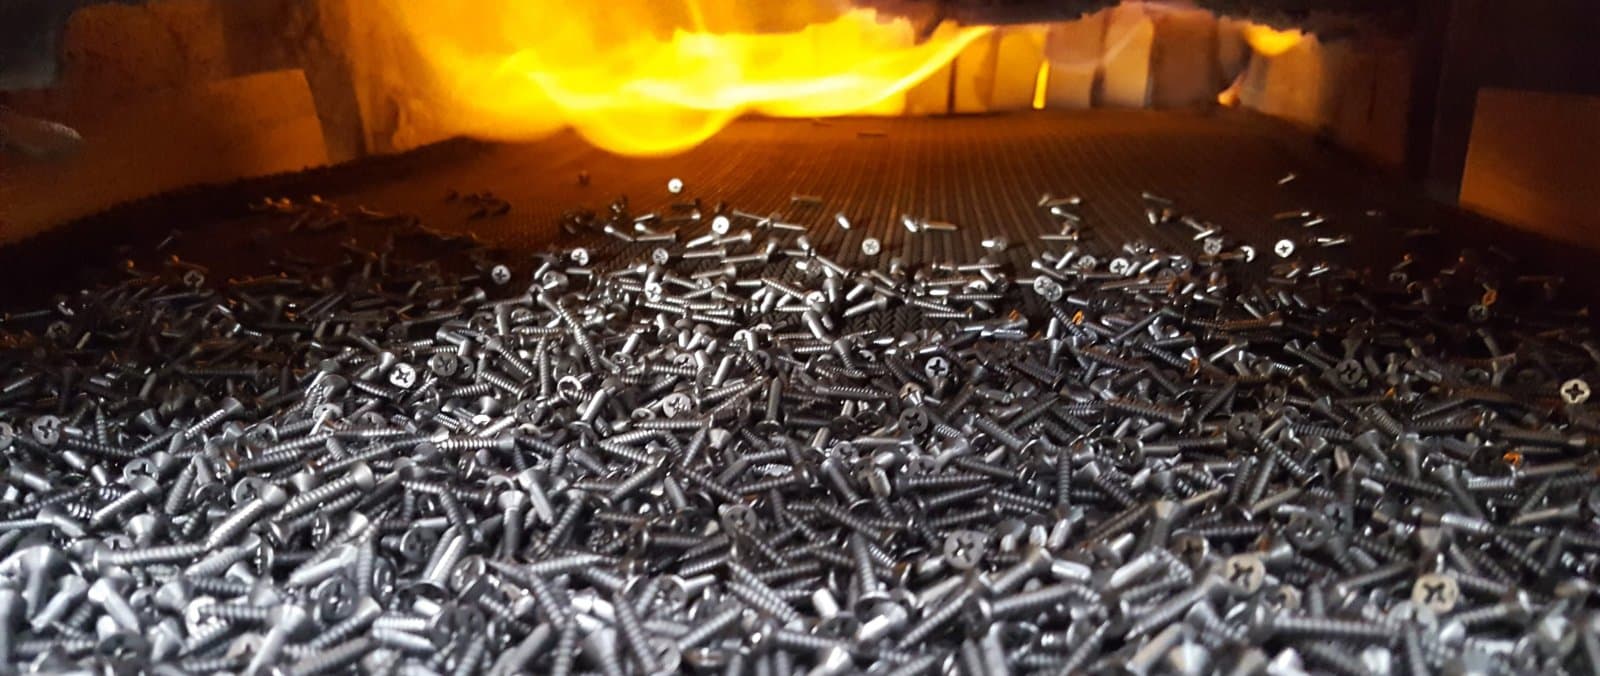
- メッシュベルト炉ラインを24時間連続生産向けに最適化し、バッチ単位のトレーサビリティを確保。
- 検証証拠
- バッチ追跡と 38–42 HRC 範囲の硬さ検収
- 測定成果
- 18か月連続で納期遵守率100%。不良率0.05%未満。
- 開示範囲
- 顧客名・図面番号非公開
証拠の範囲
機密保持のため顧客名と図面詳細は非公開です。数値は当該案件の要約で、異なる材質・形状・皮膜・試験計画で同じ結果を保証しません。
この案件の中身
何を測ったか
全バッチの表面硬さを ISO 6508 の HRC で測定し、38–42 HRC の範囲と照合。測定値は納入回ではなくバッチ番号に紐づけて記録します。
何を変えたか
炉ラインの起動・停止を繰り返すのをやめました。連続運転にすると、各バッチが同じベルト速度と同じ温度帯を通ります。立ち上げのたびの昇温曲線ではなくなることが、月 120 トンを再現可能にしています。
効いていた制約
この量を毎週納めるため、後からの再試験の余地はありません。合否は出荷前にバッチ記録で決める必要があり、だからこそ追跡は納入単位ではなくバッチ単位です。