
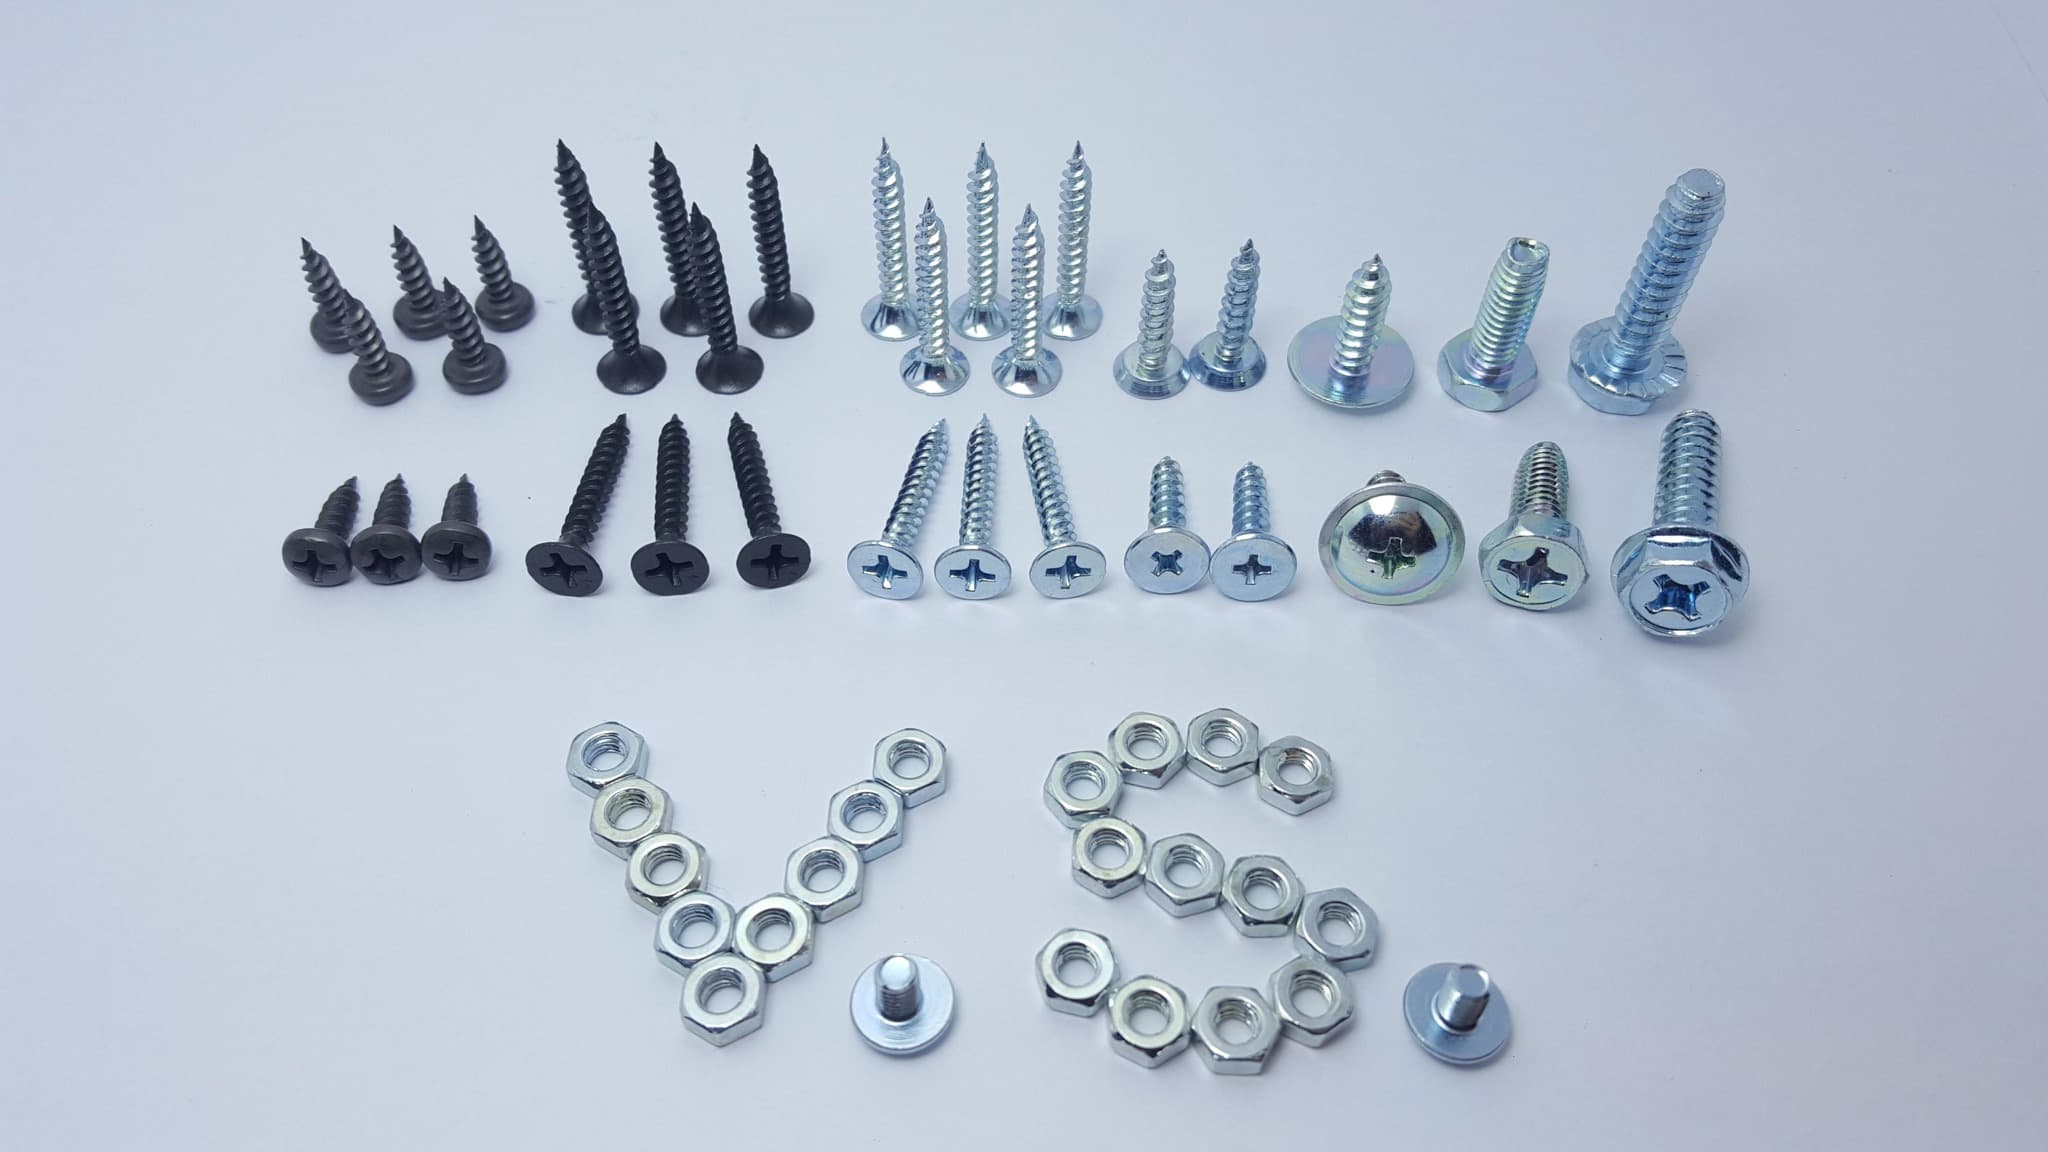
紧固件 — 为每类零件选择合适的处理路线
紧固件应走哪条处理路线,由最紧的配合、适用的强度标准、能否滚动,以及 ISO 4042 除氢阈值决定,并链接到各零件类型页面的具体数值。
关键参数一览
| 螺纹 / 尺寸标准 | ISO 965 · 6g / 6H |
|---|---|
| 公差带 | 6g external · 6H internal |
| 可滚镀范围 | anything that tumbles without nesting, ≤ ≈ 150 mm |
| 挂镀 / 吊篮 | long, heavy, flat-faced or tangle-prone parts |
| 强度规范 | different standard per family — see each page |
| ISO 4042 除氢烘烤 | 由等级触发 — 10.9 及以上 |
| 复核日期 | 2026-08-04 |
“紧固件”是采购用语,不是工艺用语。一桶 M4 螺钉与一根 700 mm 地脚杆都叫紧固件,在车间里却几乎毫无共同点:公差体系不同、强度标准不同、装挂不同、镀层上限也不同。本页是选择器:四个问题决定路线,每一类零件都有自己的页面与具体计算。
为什么这种外形要这样处理
在槽液有发言权之前,几何形状已经决定了产线。能滚动且不叠合的走滚镀;又长、又重、有平面或易缠绕的挂镀或间隔摆放;不允许互相接触的进吊篮。仅这一个决定就把成本模型从按公斤改为按件,而它靠看零件而不是靠读规范来判定。
螺纹、公差与尺寸标准
本轴线上的每一类零件都建立在同一套标准之上:ISO 68-1 与 ISO 261 规定牙型与系列,ISO 965 规定公差带,ISO 1502 规定量规检验,ISO 898-1 与 ISO 898-2 规定力学性能,ISO 4042 专门规定紧固件电镀层,ISO 2081 与 ASTM B633 规定锌镀层本身,ISO 3497 规定厚度测量,ISO 9227 规定盐雾。其余七页都是这份清单的细化——而恰恰是细化之处,订单才会出错。
尺寸范围与装挂方式
从 M1.6 螺钉到 M36 地脚杆是全部跨度,没有哪一条线能全部覆盖。实践中有三个关键分界:约 150 mm 长度,超过就完全无法滚镀;约 M16,超过后零件自身质量容易在滚筒中造成损伤;以及任何平板或卷绕外形,无论多小都需要间隔装挂。
强度规范
每一族零件规定强度的方式都不同,混淆它们是我们见到最多的图纸错误。螺栓、螺钉与螺柱用 ISO 898-1 性能等级;螺母用 ISO 898-2 等级并以保证载荷而非拉力判定;自攻螺钉用 ISO 2702 的表面与心部硬度;弹簧用钢丝级别与试验长度下的载荷;平垫圈与销则完全没有强度等级。若图纸写着“8.8 级垫圈”或“10.9 弹簧”,必须先更正规范,才谈得上诚实报价。
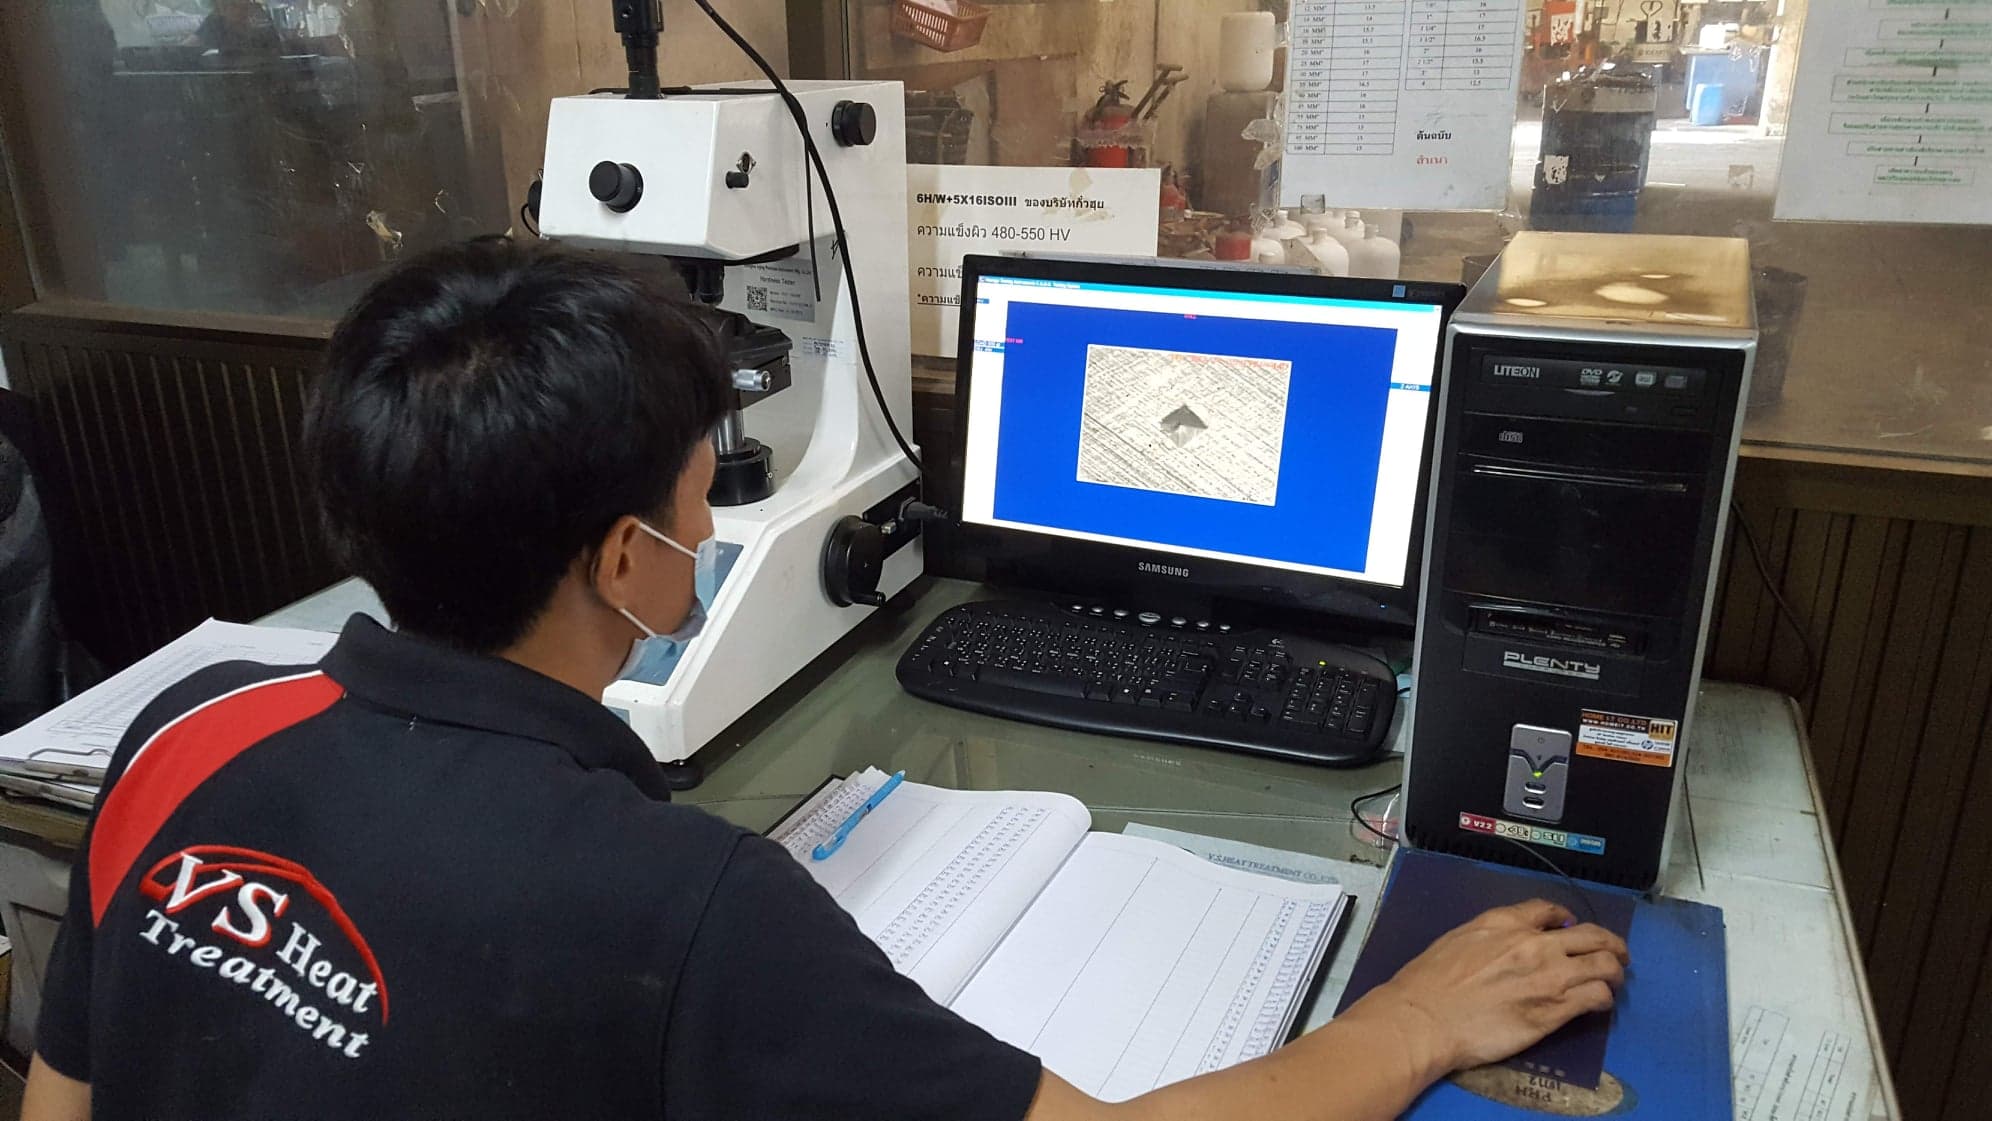
硬度: ISO 4042 relief threshold: property class 10.9 and above, or ≈ 390 HV
镀层厚度及其限制因素
镀层厚度受配合限制,而不是受防腐愿望限制。外螺纹按镀层厚度的约四倍消耗中径余量;6H 内螺纹没有余量可消耗;磨削销直径消耗两倍厚度;垫圈与无螺纹表面则基本不受限。先确定零件要与什么配合,再选防护级别;顺序反了,就会得到无法实现的规范和验收时的争执。
| 受控部位 | the tightest fit on the part |
|---|---|
| 可用余量 | external 6g |es|; internal 6H EI = 0; pin m6 |
| 镀层厚度上限 | decide the fit before the service condition |
- ASTM B633 SC 1 — Fe/Zn 5
- SC 2 — Fe/Zn 8
- SC 3 — Fe/Zn 13
- SC 4 — Fe/Zn 25
氢脆消除处理
ISO 4042 的除氢规则各处相同——性能等级 10.9 及以上,或约 390 HV,应尽快、通常在电镀后 4 小时内除氢——但它实际覆盖的对象,从零件名称上看并不明显。它覆盖 10.9 与 12.9 螺栓、心部很软的表面淬硬自攻螺钉、淬硬定位销、弹簧以及淬硬锥形垫圈;通常不覆盖 8.8 螺栓、8 级螺母与 200 HV 平垫圈。判断依据是实测硬度,而不是标记。
除氢烘烤必要性判定这类零件如何失效
- 电镀后延迟断裂
所有高于除氢阈值的零件共有的失效模式。装配后数小时至数天出现无颈缩的脆断,而该批在表面处理前各项试验均合格。答案通常在烘烤记录里——尤其是电镀结束到入炉之间的时间差。
- 只有镀后才出现的量规不合格
螺纹、销直径与驱动槽都会被镀层吃掉间隙。处理前量测合格的零件在处理后不合格,随之而来的争论通常是图纸公差究竟适用于镀前还是镀后。
- 因测点位置而不合格的硬度结果
曲面、薄截面、表面淬硬件与细钢丝都会使硬度读数偏移。大量有争议的批次其实是测量方法分歧,而不是工艺失败。
- 被争论而非被规定的盐雾
图纸只写“盐雾 240 小时”而无其他内容,等于什么可检验的要求都没规定。缺少判定依据(白锈还是红锈)与适用表面,这个数字既不能接受也不能拒收。
每批必须检查的项目
- 1先定验收试验,再定工艺性能等级用拉力试验、螺母等级用保证载荷、自攻螺钉用表面与心部硬度、弹簧用试验长度下的载荷。先说清用哪种试验,可以避免最常见的一类争议:双方在测量不同的东西。
- 2在真正重要的位置测镀层厚度在规范里指明表面——牙侧、支承面、杆部或圈外侧。ISO 3497 在其中任何位置都能给出可重复的数值,但这些数值彼此并不相同。
- 3把电镀到入炉的时间记入批次记录对所有高于除氢阈值的零件,登记电镀结束时间与装炉时间。区分真正除过氢的批次与名义上除过氢的批次的,是这个时间间隔,而不是烘烤配方。
- 4保留未镀与未烘烤的样品每道工序留下几件样品,日后调查才有可能进行。没有样品,失效分析只能拿成品去比对图纸,然后猜是哪一步出现了偏移。
试验方法



工程师常问的问题
一份紧固件图纸要具备什么,你们才能报价?+
零件标准或标注完整的图纸、材料牌号、以该零件自身标准所用形式表达的强度要求、螺纹公差带、镀层及其厚度与测厚位置,以及批次必须通过的试验。缺失的部分会变成假设,而假设正是验收时争论的对象。我们在 24 小时内回复询价;若缺少关键信息,我们会询问而不是自行假定。
滚镀还是挂镀,谁来决定?+
零件决定,而且通常从形状就能看出来。紧凑、能滚动且不叠合的零件走滚镀、按公斤计价;又长、又平、又重或易缠绕的零件挂镀或间隔摆放、按件计价。如果图纸要求滚筒够不到的某个面达到均匀性,那么装挂方式其实已经确定,报价中应当写明。
我们一张订单里有多种零件,会一起加工吗?+
只有确实共用同一条路线时才会。把淬硬销与平垫圈、或把弹簧与六角螺母混在一起,必然让其中一方接受适合另一方的装挂方式;对淬硬件而言,除氢要求也不同。混合订单会按共用工艺与硬度带拆成不同批次,每批各自带有试验记录。
询价我们在 24 小时内回复。
内容依据公开标准与紧固件冶金通则编写。所有数值均为随零件、材料与适用规范而变的典型范围,客户图纸与所引标准始终优先。镀层标注说明的是图纸可以要求的内容,不代表未经试验即可在您的零件上保证达到的结果。