
质量证据
制程证据与质量控制
真实工厂照片、检验方法与每批放行资料示例。
工厂真实设备与检验
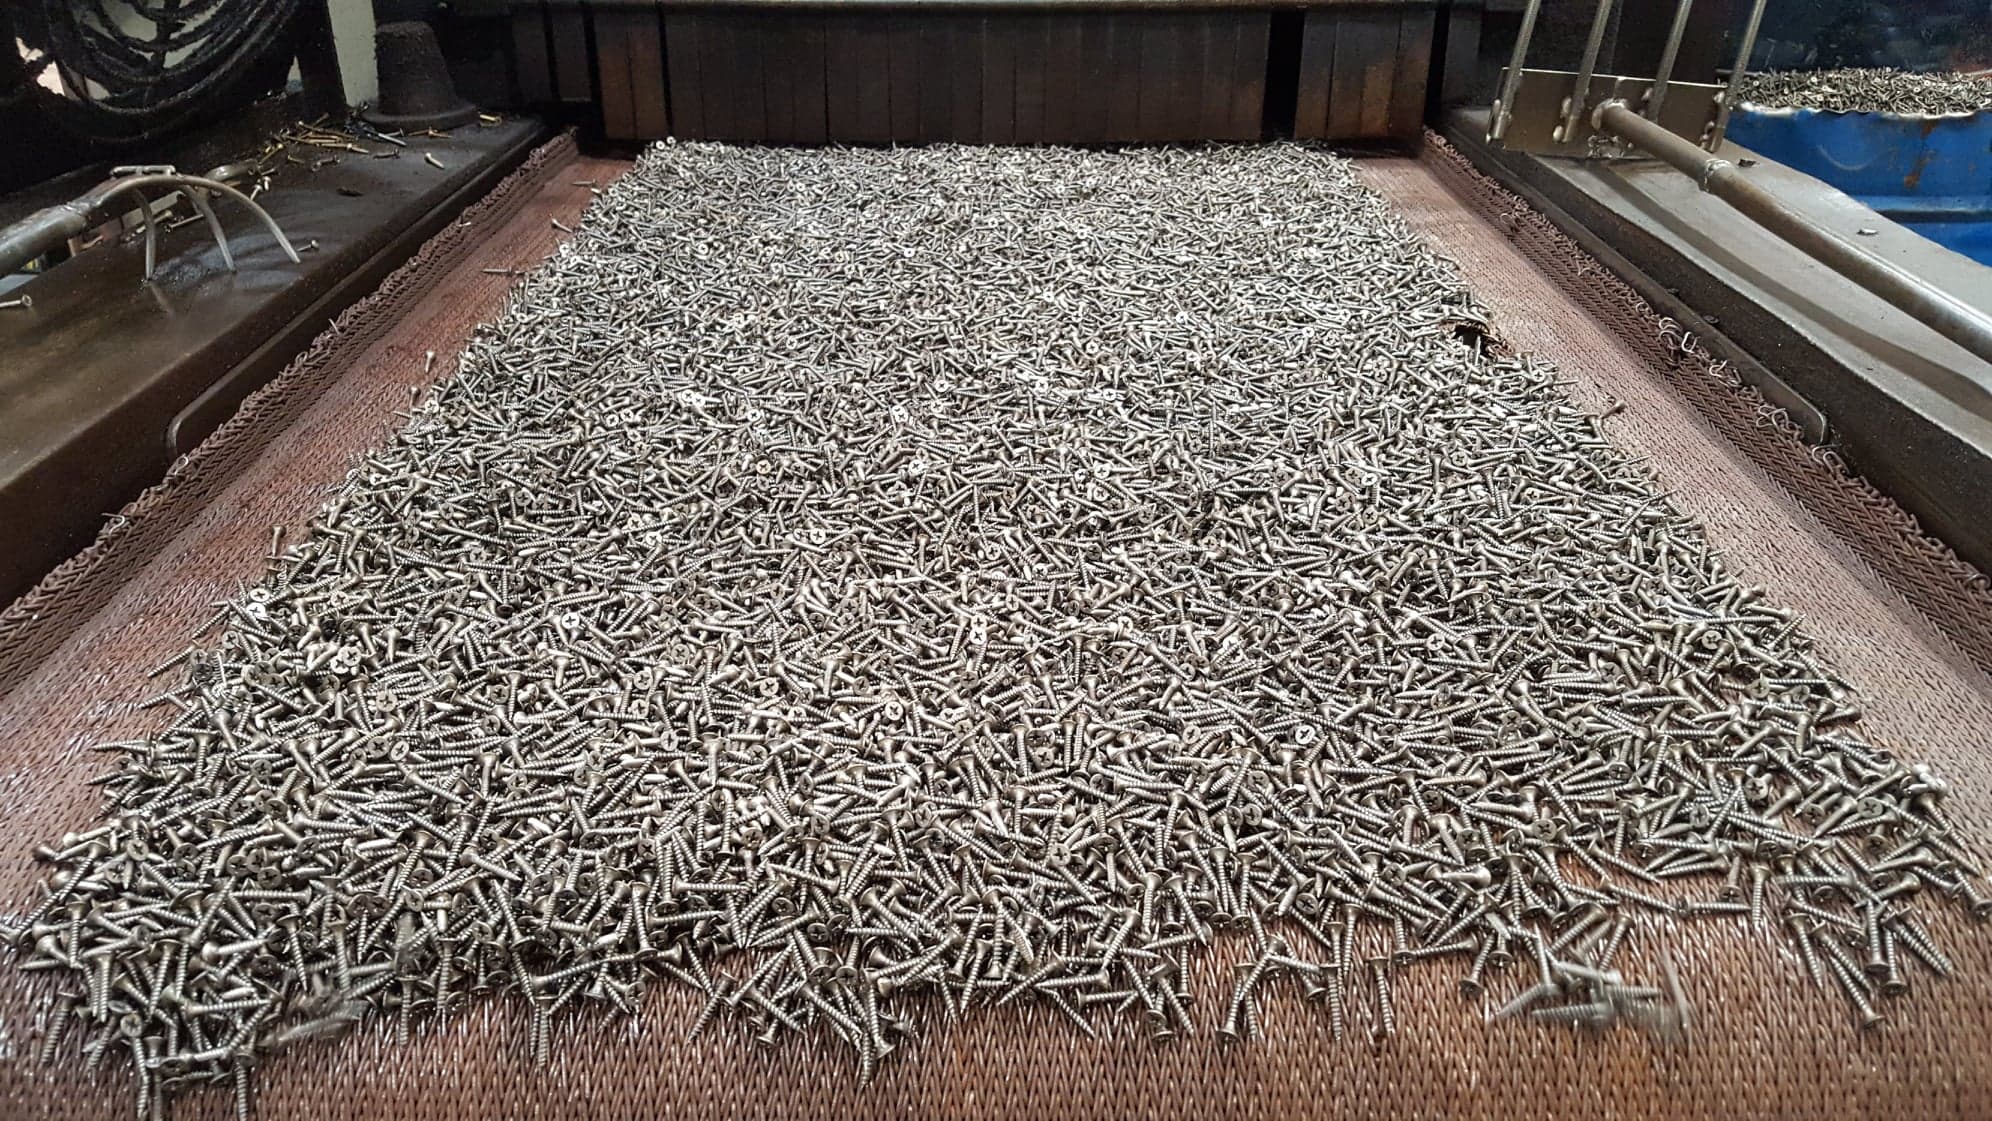
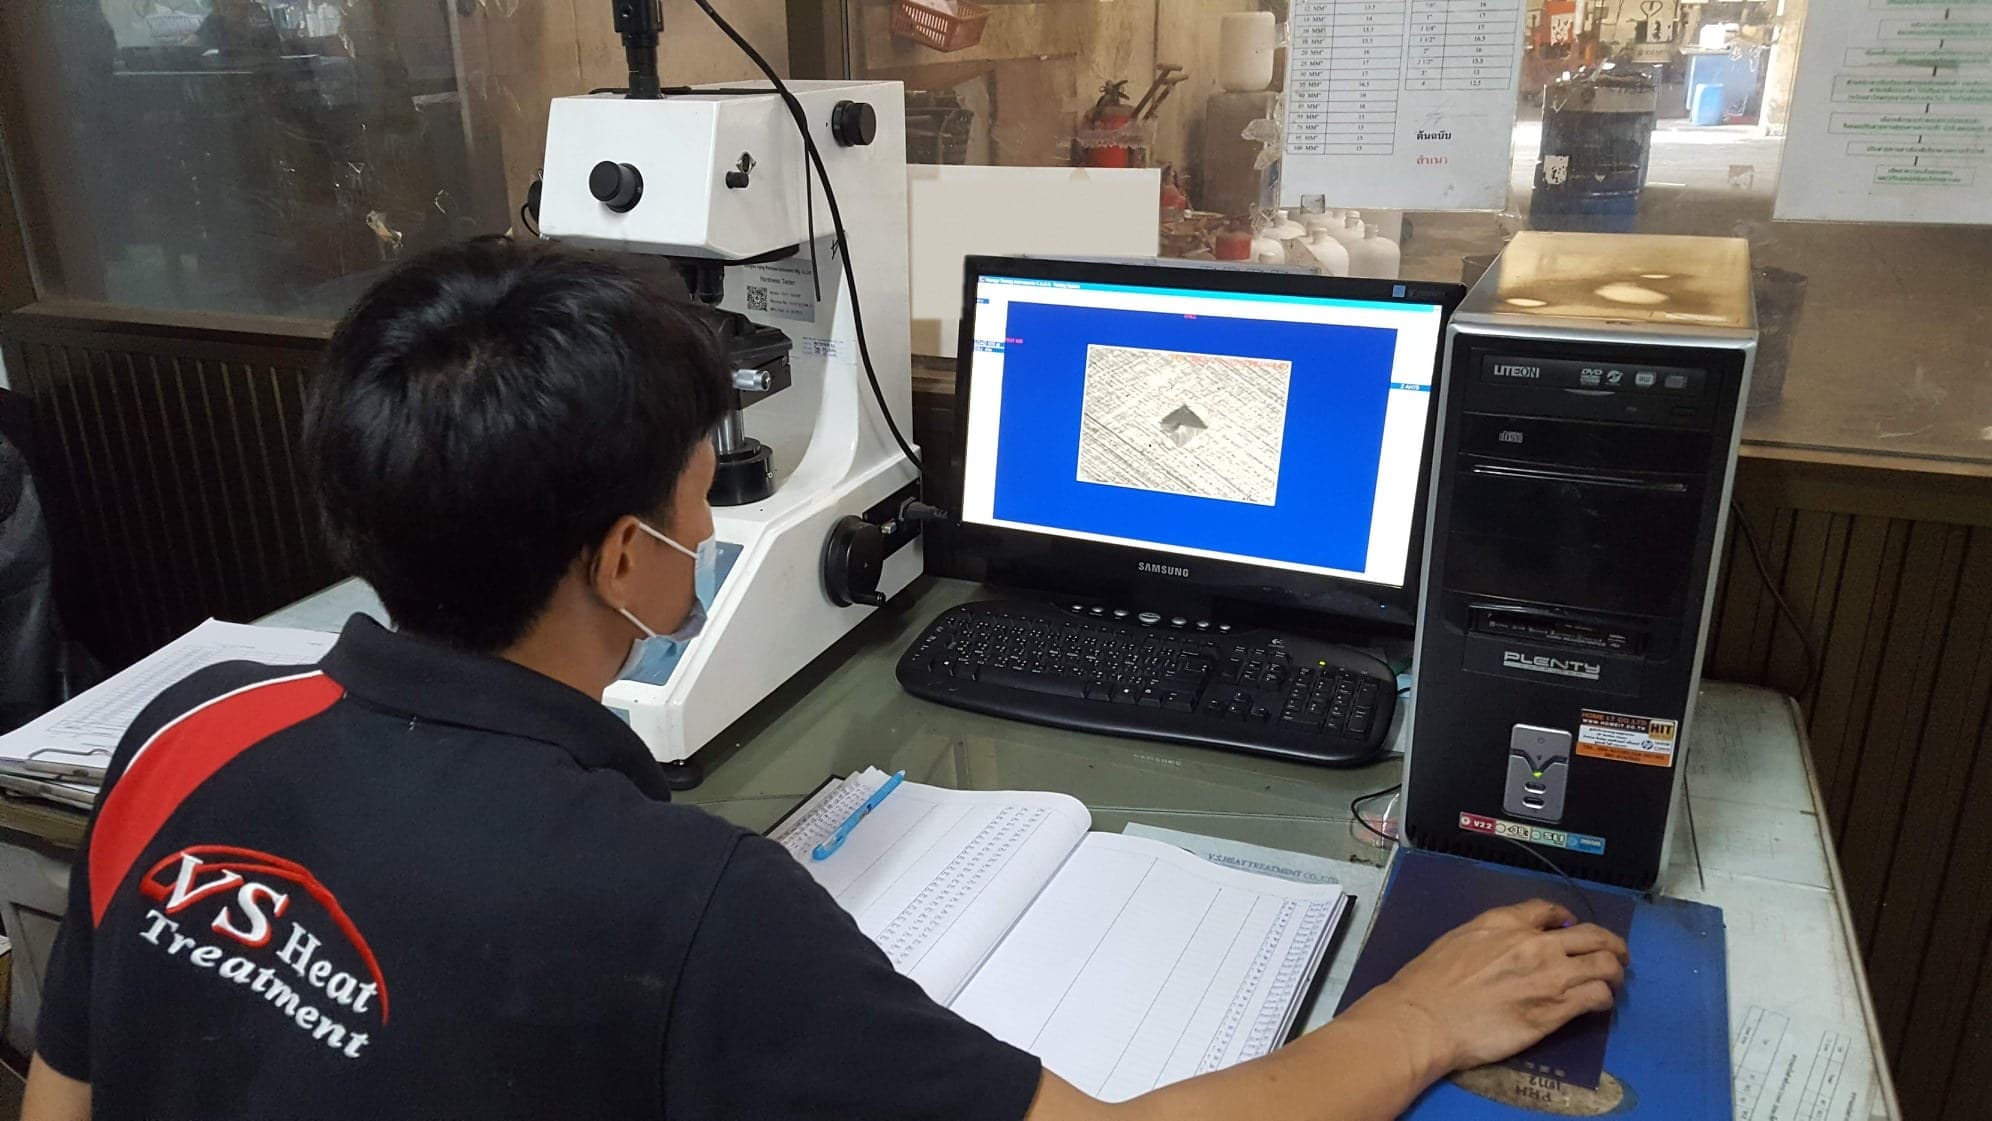
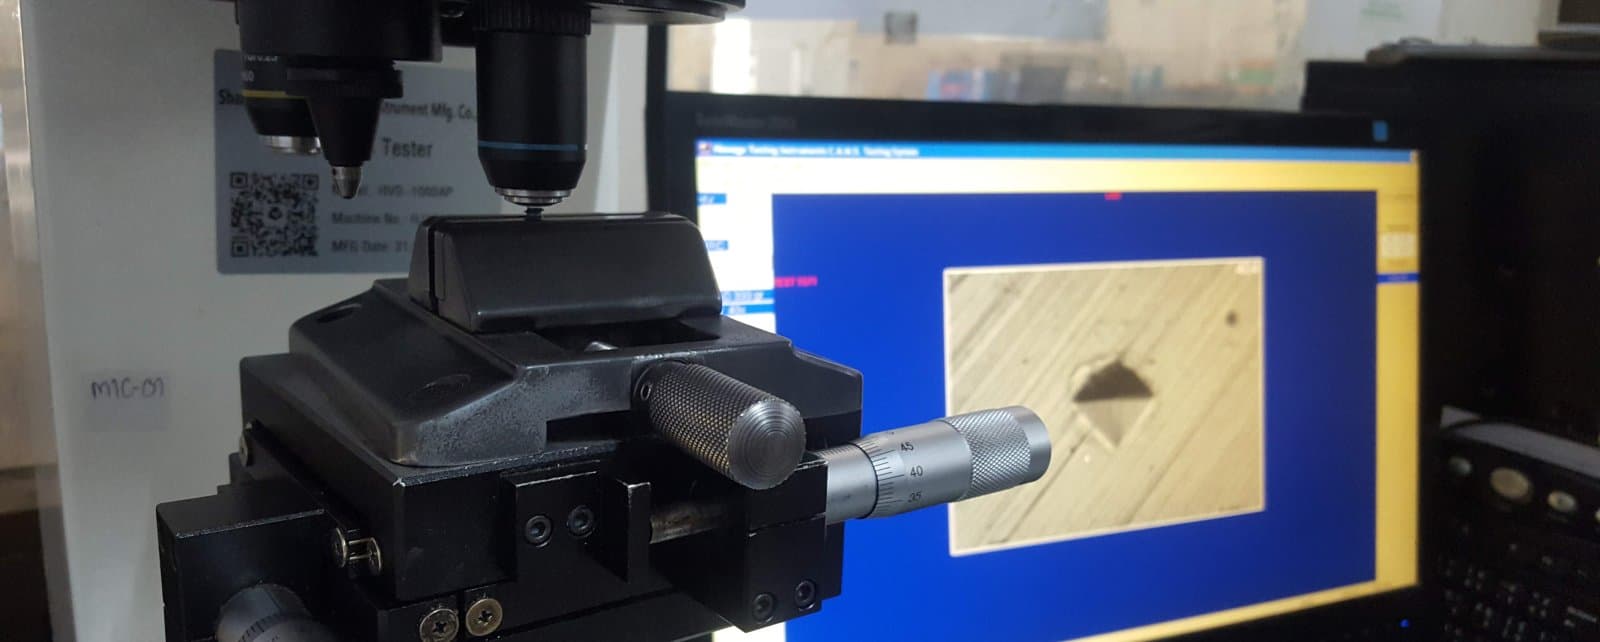
硬度梯度报告示例
仅用于说明报告方式,不是客户结果或实际生产批次证书。
可追溯报告应包含
- 工作单与批号
- 材料与确认规格
- 测点、方法与仪器
- 实测值与判定范围
- 日期、检验员与结果批准
- 要求时附照片或曲线
测什么、用什么方法测、合格线在哪里
这是放行一个批次所依据的检验计划。您这一批的实测值写在随货报告上——不在本页,也不会是别人批次的数据。
| 测量项目 | 方法、标准与仪器 | 验收判据 |
|---|---|---|
| 表面硬度 | 按 ISO 6507 的维氏 HV 或 ISO 6508 的洛氏 HRC,在自有实验室的制备平面上测量 | 图纸给定的范围。ISO 898-1 性能等级:8.8 = 250–320 HV,10.9 = 320–380 HV,12.9 = 385–435 HV |
| 由表及心的硬度梯度 | 横截面镶嵌研磨后,用同一台仪器按规定距离逐点测量 | 各深度的硬度都落在图纸约定的带宽内 |
| 有效硬化层深度 | 横截面镶嵌、研磨、浸蚀后按 ISO 2639 / ASTM E1077 判定 | 图纸给定的层深范围——渗碳典型 0.1–1.0 mm,碳氮共渗典型 0.1–0.5 mm |
| 金相组织与脱碳 | 浸蚀后的横截面在金相显微镜下观察 | 回火马氏体;脱碳不超过该等级 ISO 898-1 的限值 |
| 镀层厚度 | 按 ISO 3497 的 X 射线荧光测厚 | 订单指定的 ASTM B633 使用条件——SC1–SC4 为 5–25 µm;Cr3+ 外观常用 5–12 µm |
| 耐腐蚀性 | 按 ASTM B117 / ISO 9227 做中性盐雾,记录出现白锈与红锈的小时数 | 约定的等级,例如 Cr3+ 彩锌 ≥ 120 h 白锈 / ≥ 240 h 红锈 |
| 除氢烘烤 | 属过程记录而非测量:按 ISO 4042 记录烘烤起始时间、温度与保温时间 | ≥ 320 HV(10.9、12.9 级)必须执行——电镀后 1–4 小时内开始,200–230°C 保温,且在铬酸盐钝化之前 |
哪几行适用于您的零件,由图纸与所依据的标准决定;上表列出的是标准公布的界限,不能取代您的规格书。
批次如何抽样
- 抽样数量、抽样位置与频次在首批量产前的控制计划中确定,不是每批临时决定。
- 零件取自料筐或炉内的不同位置,因为软点是局部现象,单件单点的读数看不出来。
- 破坏性检查——剖切、层深、金相——会消耗试样,因此在从该批抽出的零件上进行,并以该批的名义报告。
- 超出验收界限的数值即按书面判据判为不合格,该批不会凭这一数值放行。
数据记录在哪里
- 每一个实测值都与工单号和批号一起记录,可回溯到它所属的那一炉料。
- 批次记录同时保存热工路线:奥氏体化温度与时间、淬火介质及其温度,以及淬火到回火之间的间隔。
- 随货签发的检测报告按上表逐项呈现——测了什么、用何方法与仪器、对照哪条界限、日期与检验人。
- 记录对外公开时(例如本站的案例),隐去客户与图纸编号,只保留方法、判据与实测结果。
技术内容审核
由 V.S. Heat Treatment QA 与生产团队审核—自1994年从事热处理与表面处理,依 ISO 9001:2015 质量体系运行。