왜 도금이 나사에 영향을 주는가
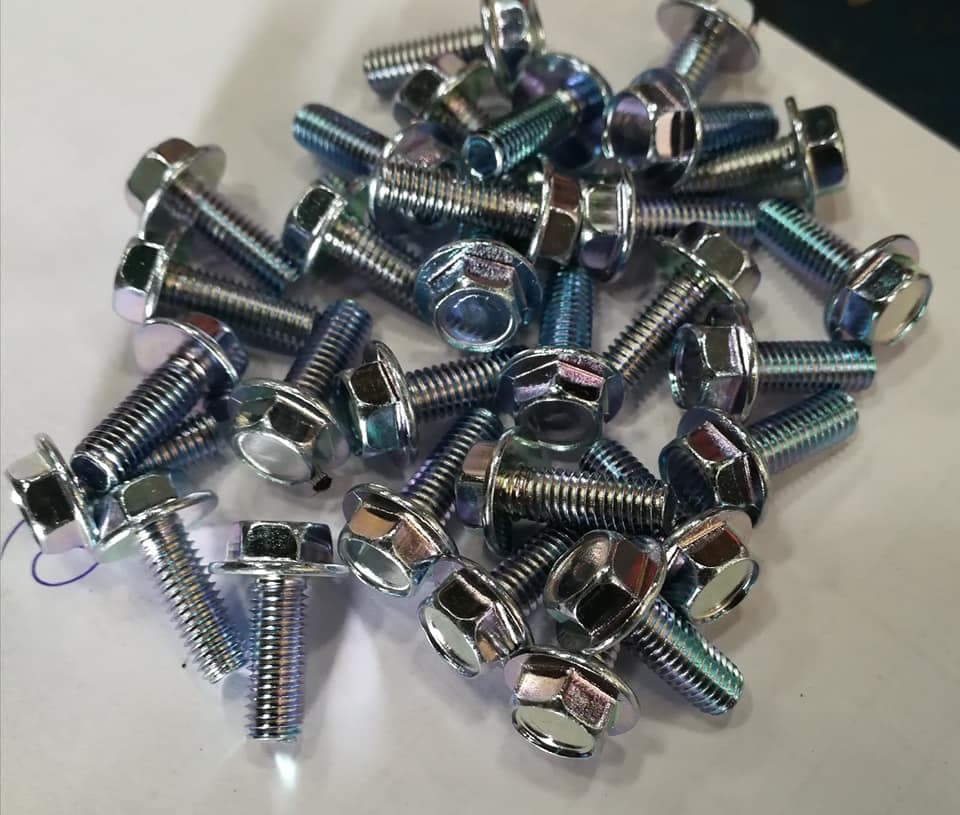
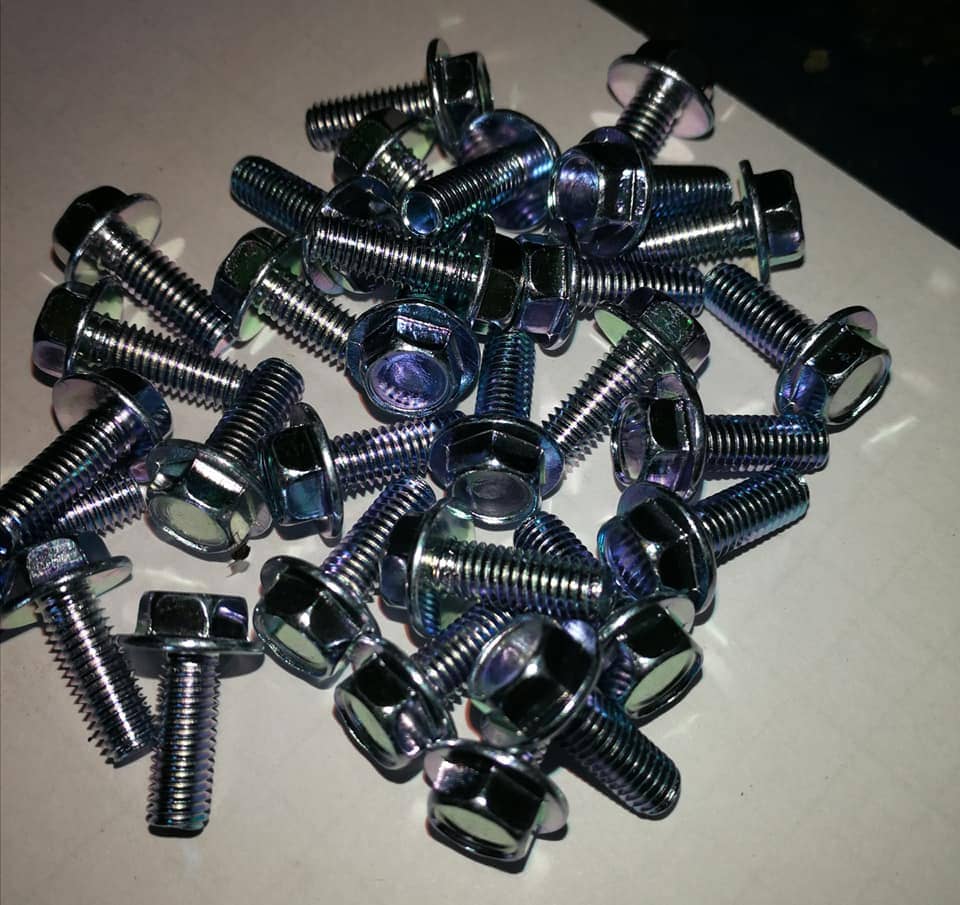
나사는 공차가 매우 좁은 형상이며, 도금(아연·인산·흑착색)은 모든 표면에 금속/피막 층을 더합니다. 나사산의 옆면도 포함됩니다.
산의 양쪽이 두꺼워지면 수나사(볼트)와 암나사(너트) 사이 간극이 좁아집니다. 여유가 부족하면 너트가 고착되거나 물리지 않고, 반대로 크게 깎은 뒤 얇게 도금하면 나사가 헐거워질 수 있습니다.
따라서 도금 나사 부품에서 ‘도금 두께’는 방청뿐 아니라 조립의 문제이기도 합니다.
핵심 규칙: 도금은 두께의 약 4배만큼 나사 공차를 잠식
엔지니어가 기억해야 할 규칙은 두께 t의 도금은 조립 가능한 유효경(피치경)을 약 4 × t 줄인다는 것입니다.
피막이 산의 양쪽 옆면에 붙고, 나사 형상 때문에 피치경에 대한 영향이 실제 두께의 약 4배로 확대되기 때문입니다.
예: 8마이크로미터(µm) 아연 도금은 피치경 공차를 약 32µm 잠식합니다. 소형 나사(M3–M6)에서는 여유를 두지 않으면 조립이 불가능할 만큼 큰 비율입니다.
도금 후 조립되도록 공차를 두는 방법
실무에서는 표준적인 방법이 있습니다.
- 볼트(수나사): 도금 여유를 남기기 위해 나사를 6g 등급(약간의 하한 여유)으로 가공.
- 너트(암나사): 도금 전에 오버사이즈로 태핑(예: 6AZ 등급)하여 도금 후에도 6H를 충족하고 볼트와 맞물리도록 함.
- 도금 두께를 관리하여 방청에는 충분하면서도 조립 가능한 범위로. 나사를 고착시킬 만큼 두껍게 하지 않음.
주문 시 지정할 사항: 목표 도금 두께, 나사 등급, 짝 부품(볼트·너트 모두 도금 여부). 그래야 정확히 설정합니다.
도금은 토크와 체결력을 바꾼다(토크—텐션)
잊지 마세요: 고강도 부품은 수소 베이킹 필요
나사가 조립되도록 두께를 관리합니다
V.S. Heat Treatment는 나사 부품을 대량 도금하면서 실제 조립이 되도록 관리합니다.
- 방청 사양에 맞춰 도금 두께 관리(나사 공차에 대한 영향 고려).
- 볼트·너트 짝을 위한 여유/오버사이즈 태핑 조언.
- 고강도 나사 부품의 수소 제거 베이킹, 두께 측정과 시험 성적서 제공.
나사 등급, 목표 도금 두께, 짝 부품을 보내주시면 딱 맞물리도록 공정을 설정하고 24영업시간 이내에 견적을 드립니다.
자주 묻는 질문
아연이 얼마나 두꺼워도 너트가 돌아가나요?+
나사 등급과 크기에 따라 다릅니다. 도금이 피치경 공차를 약 4배 잠식한다는 점(예: 8µm이 약 32µm 소모)을 고려해 여유나 오버사이즈 태핑을 나사 크기에 맞춰야 합니다.
도금 후 너트가 들어가지 않는 이유는?+
대개 도금이 너무 두껍거나 도금 전에 여유를 두지 않았기 때문입니다. 너트 오버사이즈 태핑/볼트 6g 가공과 도금 두께 관리로 해결합니다.
도금이 조임 토크에 영향을 주나요?+
네—나사 마찰이 바뀌므로 상도/윤활을 더해 마찰을 안정시켜 정해진 토크로 원하는 체결력이 나오게 합니다.
도금 나사에 대한 조언과 견적은 어떻게 받나요?+
나사 등급, 목표 도금 두께, 짝 부품을 보내주시면 적절한 여유를 제안하고 24영업시간 이내에 견적을 드립니다.
엔지니어용 무료 도구
- 경도 환산 HRC ↔ HV ↔ HB
- 경화 가능한 강종과 도달 경도
- 나사·너트 1000개 무게는?
- 구매·QC용 표면처리 사양 작성 도구
- 염수분무 시험계획 생성기
- 도금 두께 → 나사 끼워맞춤(GO/NO-GO)
- 수소취성 — 베이킹이 필요할까?
- 볼트 체결 토크·보증하중
- 나사 물림 길이
- 볼트 규격 추정(하중 기준)
- 볼트 강도 등급 — 기계적 성질(ISO 898-1)
이 글이 다루는 당사 공정
관련 비교 가이드
- Zinc plating vs Dacromet / zinc flake아연도금 vs 다크로: 나사·볼트는 무엇을 선택할까?
- Black oxide vs Phosphate흑착색 vs 인산염 피막: 나사·너트·볼트는 무엇을 선택할까?
- Electroplated zinc vs Hot-dip galvanizing전기아연도금 vs 용융아연도금: 이 체결부품은 어느 쪽인가
- Zinc plating vs Zinc-nickel아연도금 vs 아연-니켈: 언제 상위 사양이 값을 하는가
- Barrel plating vs Rack plating바렐도금 vs 랙도금: 소형 체결부품은 실제로 어떻게 도금되나
- Zinc phosphate vs Manganese phosphate인산아연 vs 인산망간: 피막이 맡을 역할로 고른다